Maurizio Baldinucci
Qualche mese dopo la conclusione del mio ultimo progetto di ricostruzione di una replica del prototipo dell’erogatore Cousteau-Gagnan CG-43, progetto descritto in un articolo dedicato pubblicato nella sezione “Restauro Attrezzature” del sito di Luigi Fabbri www.blutimescubahistory.com e nel numero 24-12/2025 della rivista TauchHistorie edita da HDS Germania, sono stato contattato da Luc Fuster, il collezionista francese che mi aveva fornito dati ed informazioni fondamentali per portare a termine questo lavoro. Tanto per cominciare Luc, per il quale avevo fatto produrre poco tempo prima anche i componenti per realizzare la sua replica completa di questo erogatore, mi aveva detto che il nome CG-43, spesso impiegato per indicare questo primo prototipo, in realtà è un termine coniato da storici e collezionisti ma mai esistito nella mente dei due inventori Jacques Y. Cousteau e Émile Gagnan. Il nome corretto dovrebbe invece essere “erogatore del sistema Air Liquide Cousteau” (Air Liquide Cousteau system regulator). Ma il vero scopo per il quale Luc mi stava contattando era il seguente: “sarebbe stato possibile a mio parere realizzare anche la replica del prototipo successivo del CG-45 dal quale erano state tratte le poche foto disponibili in rete ed utilizzate per chiarire alcuni dettagli costruttivi del CG-43?” Ricordo, per coloro che non hanno letto l’articolo precedente citato, che questo prototipo (Fig. 1 e Fig. 2) è di proprietà di Aqualung, nota azienda produttrice di attrezzature subacquee entrata recentemente a far parte della multinazionale Head, ed è spesso mostrato al pubblico in occasione di fiere o altri importanti eventi.
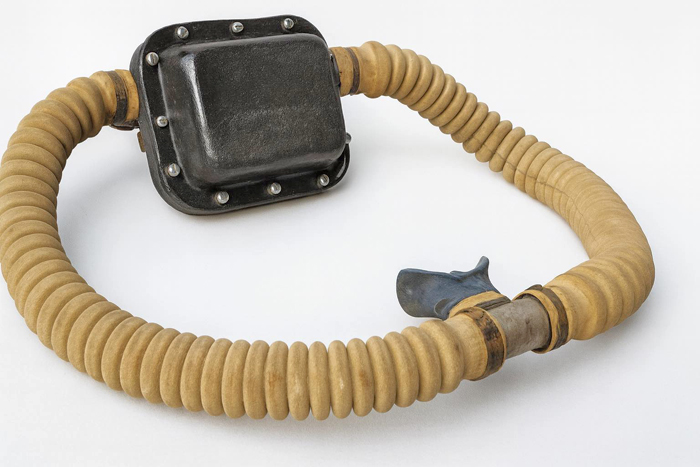
fig. 1 |
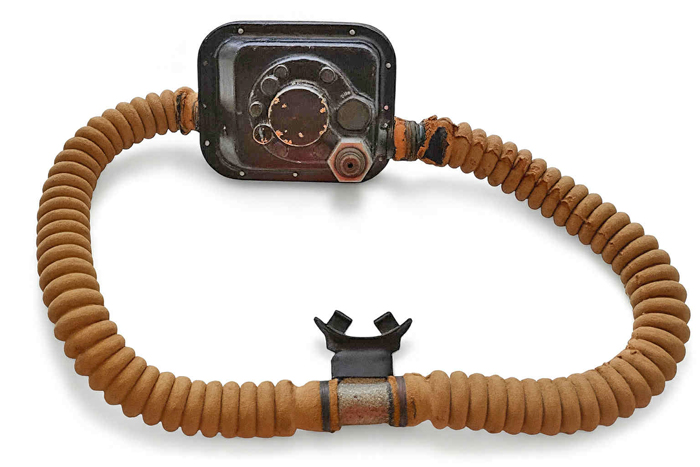
fig. 2 |
Trattandosi di un esemplare unico e considerando la sua importanza storica come diretta testimonianza della fase embrionale dell’immersione autonoma sportiva, l’azienda è molto gelosa di questa unità il cui possesso, per i collezionisti, resta un sogno irrealizzabile. Poter annoverare nella propria collezione anche soltanto una replica non funzionante di questa unità è comunque un obiettivo importante per molti di loro.
Questo esemplare, che rappresenta l’anello di congiunzione tra l’autorespiratore originario realizzato da Gagnan, assemblando componenti inizialmente concepiti per altre applicazioni, e il CG-45 di produzione, fu scoperto verso la fine degli anni ’80 per puro caso da Frédéric Jacomet (Fig. 3), importante figura storica de La Spirotechnique prima e di Aqualung poi. Proprio per Aqualung Jacomet aveva recentemente ricoperto il ruolo di Global Technical & Training Center Director - Aqualung Corporate, prima della sua scomparsa avvenuta qualche mese fa.
L’erogatore, dimenticato per decenni, era contenuto in una scatola di cartone rinvenuta nel magazzino della nuova sede de La Spirotechnique a Carros, in Provenza, nel sud della Francia. La scatola si trovava in mezzo ad altro materiale che era stato spostato nella nuova fabbrica nel 1976 durante il trasferimento dalla sede originaria di Crépy-en-Valois. La celebre fotografia del Comandante Cousteau con in mano questo straordinario erogatore risale al 1993, al Salone Nautico di Parigi (Fig. 4). In quell'occasione, il team de La Spirotechnique gli aveva presentato con orgoglio questa eccezionale scoperta, apparsa da una semplice scatola di cartone impolverata: un frammento tangibile di un'avventura tecnica e umana che ha segnato la storia dell'immersione autonoma.
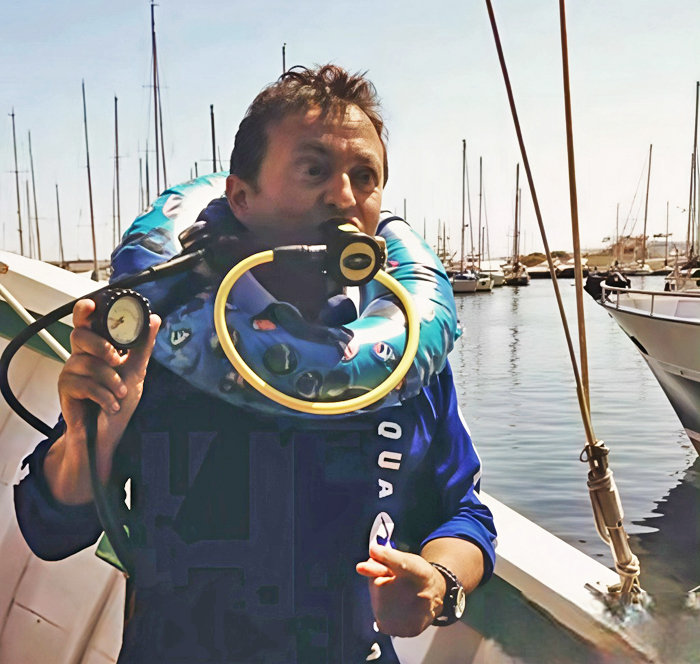
fig. 3 |
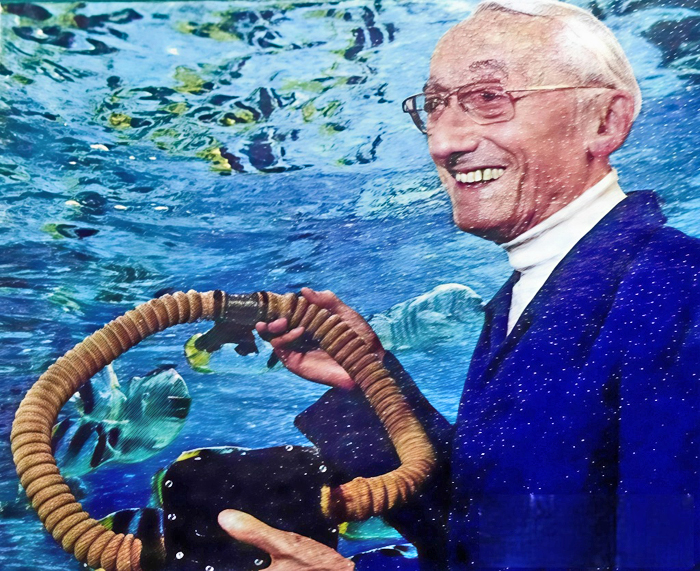
fig. 4 |
Luc aveva cercato per lungo tempo dati e informazioni su questo esemplare ma, al di là delle poche foto diffuse in rete dalla stessa Aqualung e di quelle provenienti dalle fiere nelle quali l’erogatore veniva esposto al pubblico (vedi a tal proposito la foto di Luc Fuster nella Fig. 5 accanto al prototipo), non era stato in grado di trovare altri elementi utili. Da parte mia ero stato molto chiaro con Luc:”se non fossero saltate fuori altre informazioni importanti e verificate su questo esemplare, non ritenevo possibile avviare un qualsiasi progetto di ricostruzione di una replica”. La vera svolta che ha permesso l’avvio di questo lavoro arrivò qualche mese fa quando Manuel Cabrère, l’attuale Group Product Training e e-Learning Coordinator di Aqualung (Fig. 6), accettò di fornire a Luc altre foto di questa unità e, soprattutto, le misure dei suoi principali elementi geometrici. Cabrère scattò diverse foto dell’apparecchio da varie angolazioni e misurò alcuni dei suoi principali elementi seguendo le indicazioni che gli avevamo fornito.
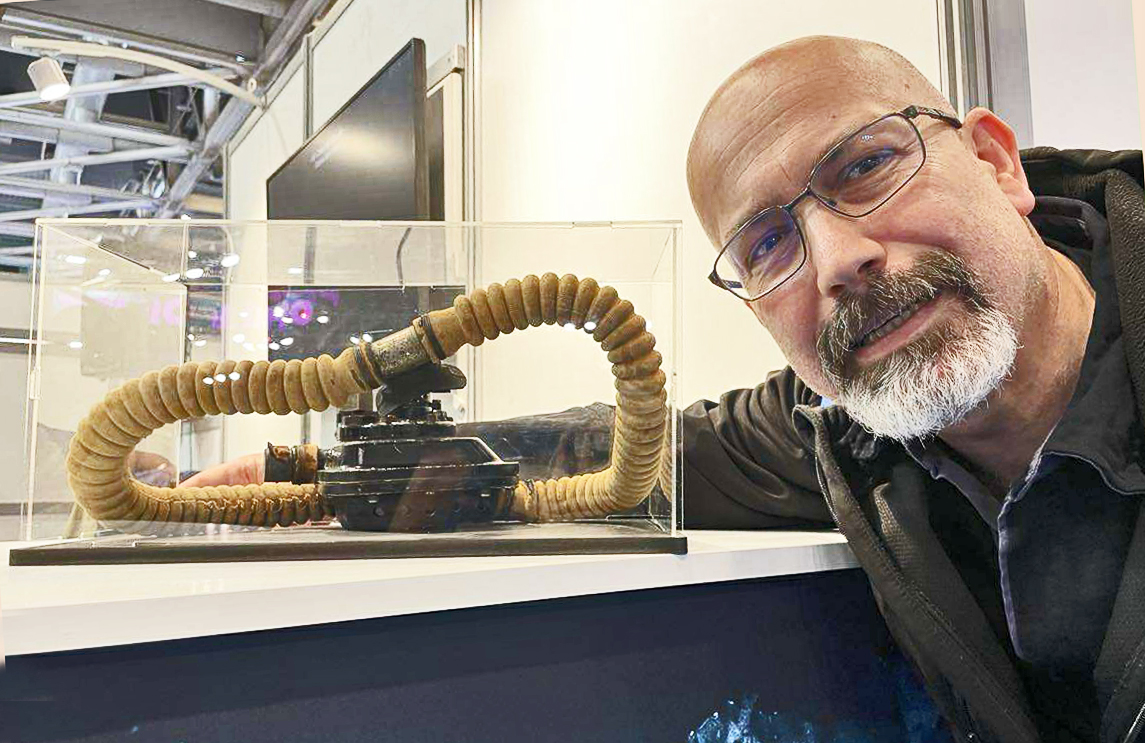
fig. 5 |
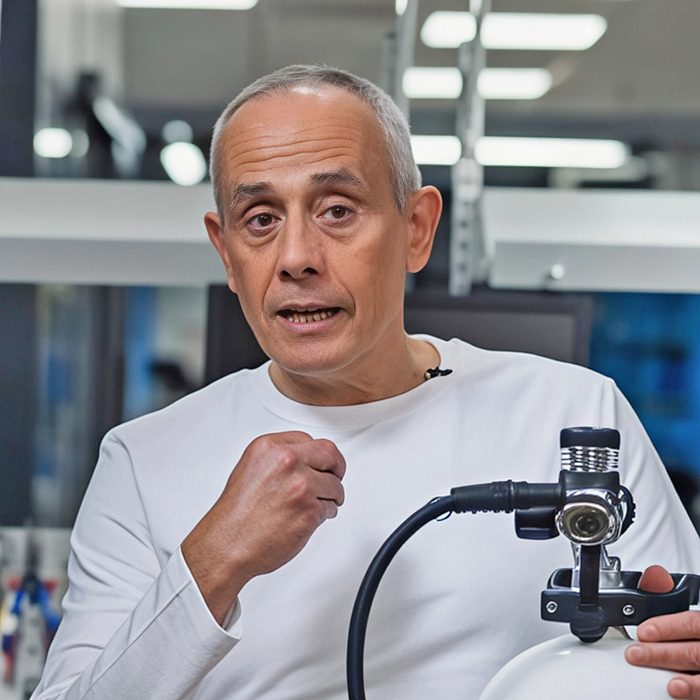
fig. 6 |
Una selezione di queste foto dalle quali è stato possibile trarre anche le principali informazioni dimensionali dell’apparecchio, grazie all’impiego di calibro e righello, è riportata nelle seguenti Fig. 7, 8, 9, 10, 11, 12, 13 e 14.
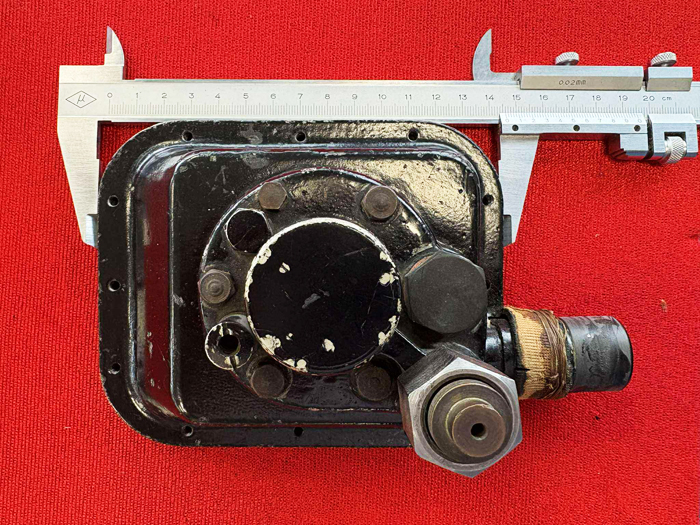
fig. 7 |
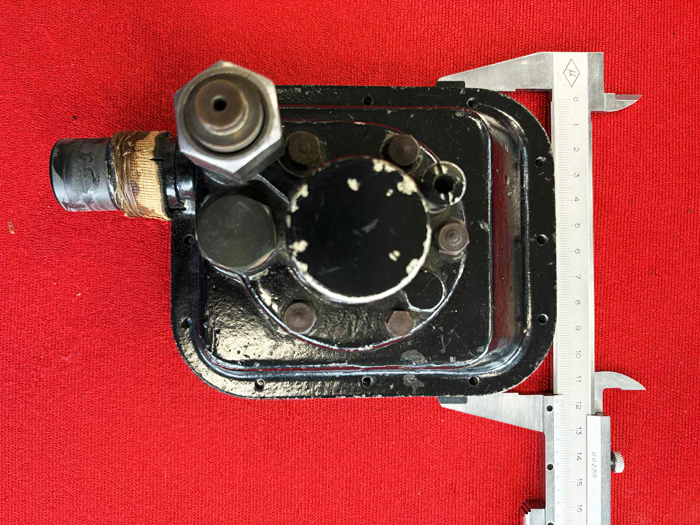
fig. 8 |
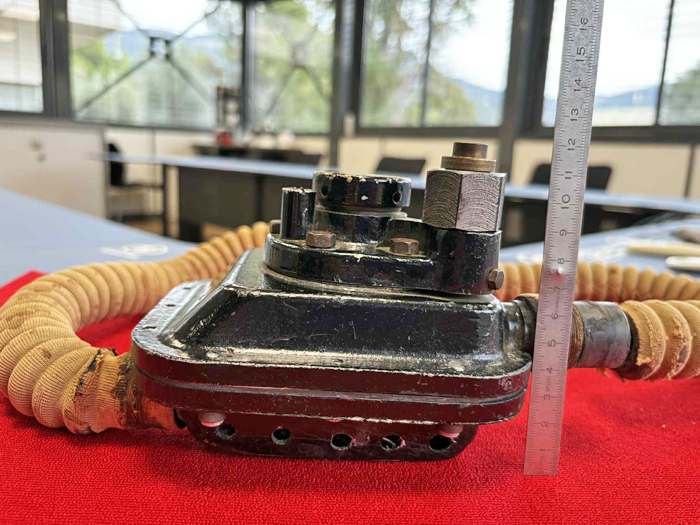
fig. 9 |
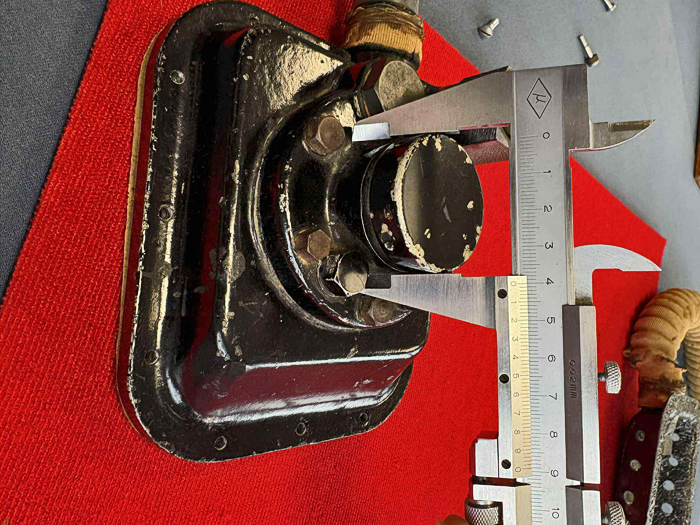
fig. 10 |
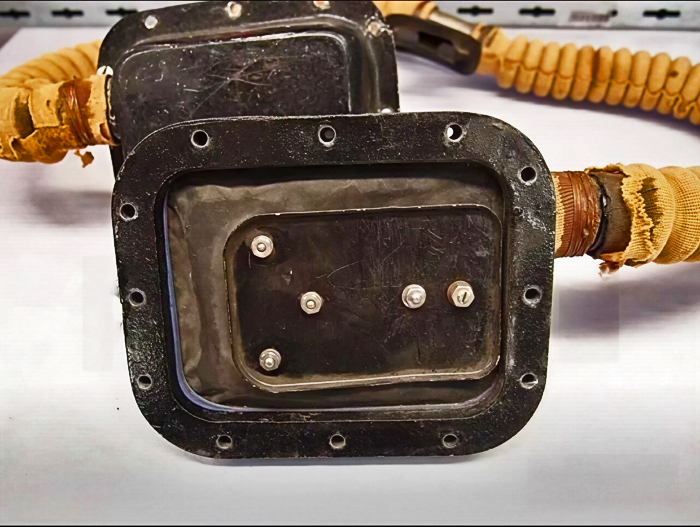
fig. 11 |
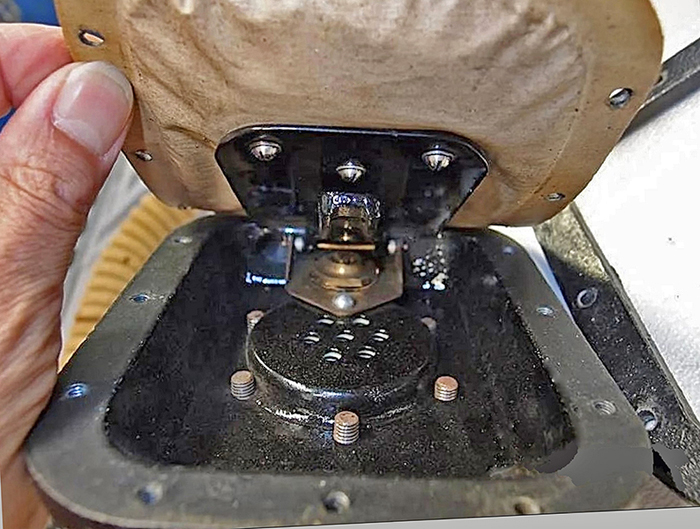
fig. 12 |
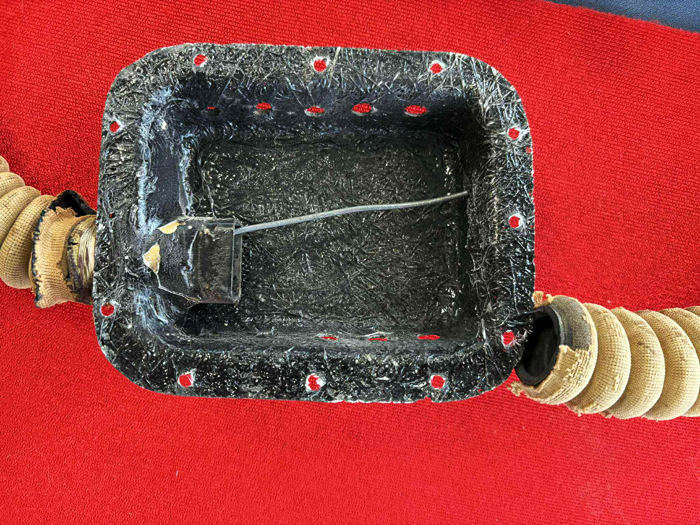
fig. 13 |
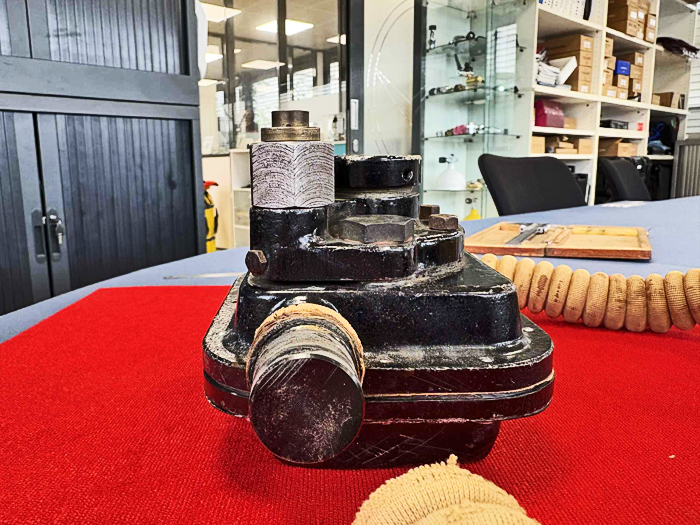
fig. 14 |
Purtroppo non è stato possibile far smontare completamente l’erogatore in modo da osservare e misurare anche i suoi componenti interni in quanto Aqualung, considerata l’età dell’apparecchio, ritiene rischiosa questa operazione per la possibilità di danneggiare irreparabilmente alcune sue parti (soprattutto quelle in gomma). Lo smontaggio si è quindi limitato alla sola rimozione del coperchio, attività che ha consentito comunque di osservare alcuni elementi importanti del prototipo.
Alcuni dettagli visibili in questa raccolta di foto sembrerebbero indicare che questa unità non fu mai impiegata in reali test pneumatici o di immersione, ma probabilmente servì soltanto come modello fisico concepito per lo studio, l’analisi e la verifica di alcune soluzioni progettuali e di potenziale industrializzazione dell’apparecchio. Notiamo infatti dalla Fig. 13 che il coperchio venne realizzato addirittura in vetroresina, materiale molto economico e ideale per prototipazioni veloci, ma certo non adatto ad un impiego subacqueo. Si osservi inoltre la mancanza della valvola di scarico a becco d’anatra e un filo metallico non rimosso. Quest’ultimo era probabilmente impiegato per stabilizzare il manicotto metallico di scarico dell’aria durante le operazioni di modellazione manuale della fibra di vetro. Nella Fig. 14 si può osservare che il manicotto di collegamento con il tubo corrugato di inspirazione è addirittura privo di foro per il passaggio dell’aria. Anche una parte della bulloneria impiegata per il fissaggio dei vari componenti dell’apparecchio sembra ossidata, come se questa fosse costituita da normali componenti commerciali non resistenti alla corrosione salina. Questa caratteristica non era sicuramente compatibile con l’impiego finale previsto per questo erogatore.
Osservando in dettaglio le nuove foto di questo erogatore prototipale e confrontandole con quelle della soluzione originaria del 1943, possiamo dedurre quali furono le modifiche principali introdotte da Émile Gagnan:
-
Riduzione significativa delle dimensioni e del peso dell’erogatore. Ricordiamo che negli allestimenti iniziali dell’autorespiratore Cousteau-Gagnan, questo consisteva principalmente nel riduttore di pressione Air Liquide utilizzato nel sistema di alimentazione a gas dei motori automobilistici degli anni ’40. Confrontando le dimensioni principali delle due versioni, possiamo constatare che Gagnan fu in grado di ottenere una riduzione dell’ingombro frontale del 38%. Questo risultato avrebbe dovuto portare, come diretta conseguenza, anche ad un significativo risparmio sui costi di produzione dell’apparecchio.
-
Integrazione del primo stadio di riduzione della pressione all’interno del corpo dell’apparecchio. Nella configurazione di partenza questo componente era un semplice riduttore di pressione per applicazioni industriali collegato al secondo stadio mediante tubazione rigida in rame. Viste le dimensioni desiderate di questa nuova versione dell’erogatore e considerando le portate d’aria richieste da questa applicazione, sicuramente inferiori a quelle industriali originarie, il progetto della nuova valvola di riduzione della pressione del primo stadio portò ad una drastica riduzione delle dimensioni dei suoi principali componenti. Per dare un’idea dell’entità di questo processo di miniaturizzazione, basti pensare che il diametro della membrana del primo stadio fu portato dai 65 mm della versione industriale Air Liquide a 35 mm soltanto! Naturalmente, anche tutti gli altri componenti del primo stadio subirono riduzioni dimensionali della stessa entità.
-
Ridisegnazione del coperchio dell’apparecchio in modo da creare un maggiore volume interno e poter quindi ospitare più agevolmente la valvola di scarico a becco d’anatra. Nelle versioni iniziali del respiratore Cousteau-Gagnan, proprio per la mancanza di spazio all’interno del coperchio del secondo stadio, la valvola di scarico doveva essere montata all’esterno di questo (Fig. 15) o, in alternativa, era necessario inserire dei distanziali sulle viti di collegamento tra il coperchio e il corpo del secondo stadio (Fig. 16).
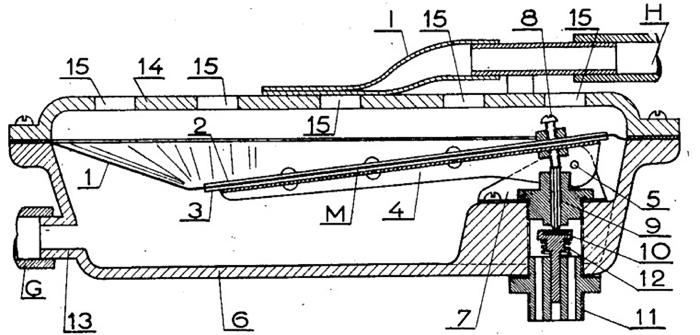
fig. 15 |
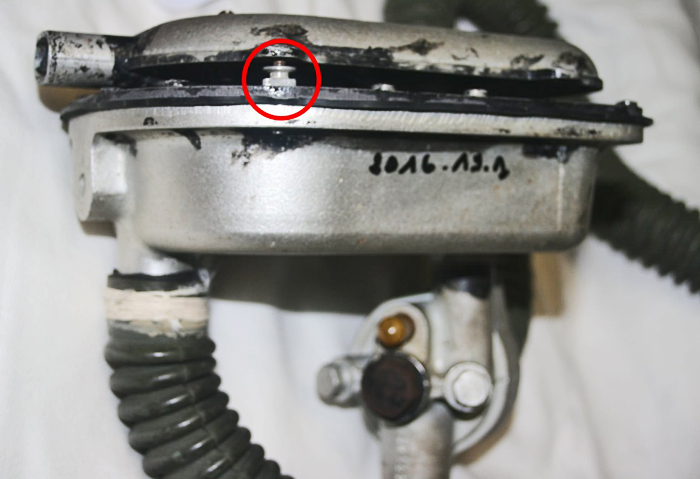
fig. 16 |
-
Riposizionamento dei manicotti di collegamento tra il secondo stadio e i tubi corrugati, in modo da avere un allestimento più razionale ed una lunghezza inferiore dei tubi.
-
Possibilità di montare l’erogatore completo direttamente sulla rubinetteria della bombola senza la necessità di tubazioni di collegamento rigide o flessibili, tipo quelle usate nella versione iniziale dell’autorespiratore.
L’analisi approfondita delle numerose foto ricevute da Manuel Cabrère, anche senza poter disporre di immagini e misure della parte interna dell’apparecchio, ha consentito di creare prima dei disegni quotati di tutti i suoi componenti ed infine il modello 3D completo dell’erogatore, come mostrato nelle Fig. 17, 18 e 19. Naturalmente, mancando le informazioni sui componenti interni dell’apparecchio, abbiamo dovuto fare alcune assunzioni, che peraltro si sono dimostrate perfettamente compatibili sia con i volumi e gli spazi disponibili che con le presumibili prestazioni attese per questo prototipo. Le principali assunzioni stabilite all’inizio della fase di creazione del modello 3D sono state le seguenti:
-
La maggior parte dei componenti interni della valvola di riduzione della pressione del primo stadio sono identici a quelli della versione iniziale di produzione del CG-45. Ciò presuppone che la maggior parte del lavoro di miniaturizzazione su questo importante elemento dell’apparecchio fu compiuto da Gagnan già a partire da questo prototipo. L’unica eccezione a questa assunzione, dedotta dall’osservazione di alcune foto della zona sottostante la membrana del secondo stadio (vedi ad esempio la Fig. 12), è la presenza di 7 piccole molle (una centrale in asse con la valvola del primo stadio e altre 6 poste tutte intorno alla prima) impiegate per energizzare la membrana. Queste 7 molle sarebbero poi state sostituite nella versione di produzione dell’erogatore da una singola molla più grande. Forse questa soluzione, indubbiamente complessa e poco economica, era stata concepita inizialmente da Gagnan per ridurre il più possibile le dimensioni generali del primo stadio.
-
Impiego di una versione della valvola di riduzione della pressione del secondo stadio concettualmente identica a quella del riduttore di pressione automobilistico Air Liquide, ma leggermente modificata per consentire l’alimentazione interna di aria compressa. Questa valvola restava pertanto di tipo “upstream”, come conferma la presenza di una piccola valvola di sicurezza montata in corrispondenza della base del prototipo.
-
Predisposizione di un attacco pneumatico per la misura della pressione intermedia fornita dall’apparecchio. Questa assunzione è basata sulla presenza di un tappo filettato posto a fianco del riduttore di pressione del primo stadio. Il tappo e la valvola di sicurezza sono entrambi visibili nella foto di Fig. 7 e di Fig. 8.
Lo schema funzionale interno di questo apparecchio, così come risultato da questo lavoro di rilievo dimensionale e successiva modellazione 3D, può essere osservato nelle varie sezioni illustrate nelle Fig. 20, 21, 22, 23 e 24.
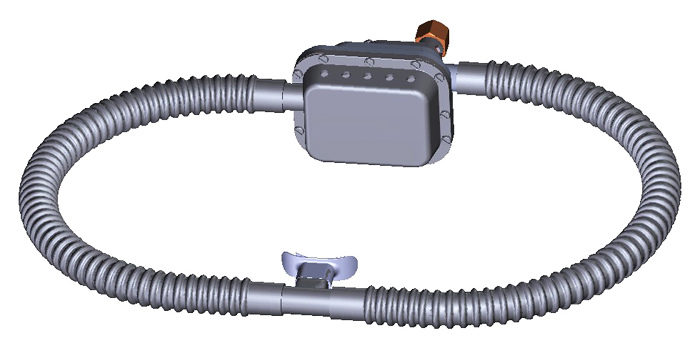
fig. 17 |
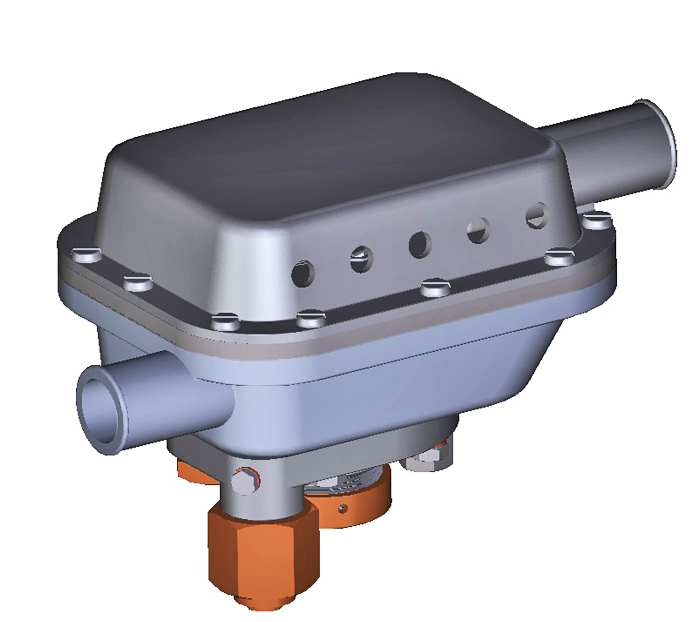
fig. 18 |
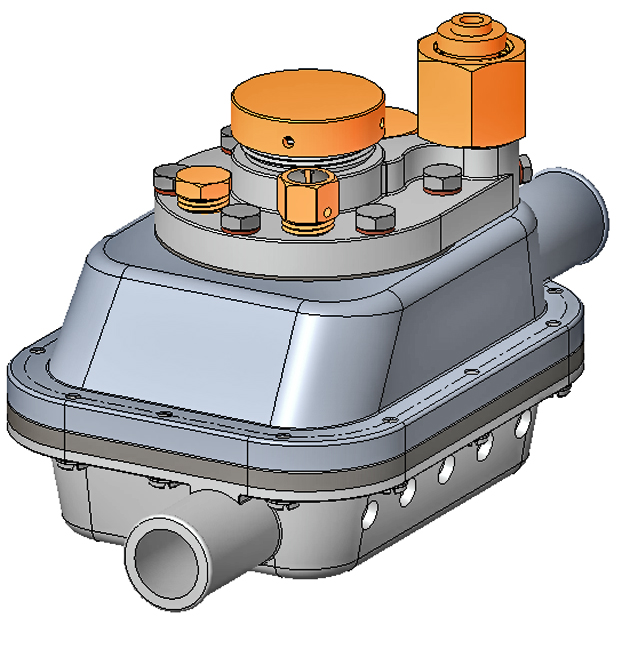
fig. 19 |
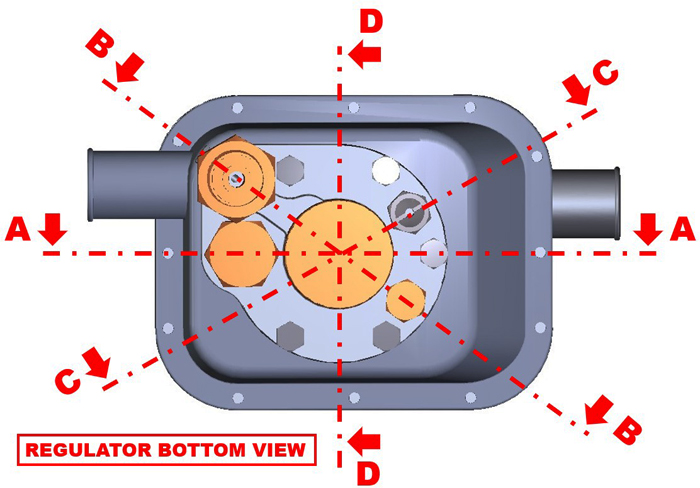
fig. 20 |
La Sezione A-A della Fig. 21 (vedi la lista dei componenti richiamati in questa sezione nella Tab. 1) mostra lo schema funzionale completo dell’apparecchio, con i principali componenti meccanici di questo e i collegamenti pneumatici tra le valvole del primo e del secondo stadio. Nello schema si può notare anche la membrana del secondo stadio con il suo sistema di azionamento della valvola “upstream”.
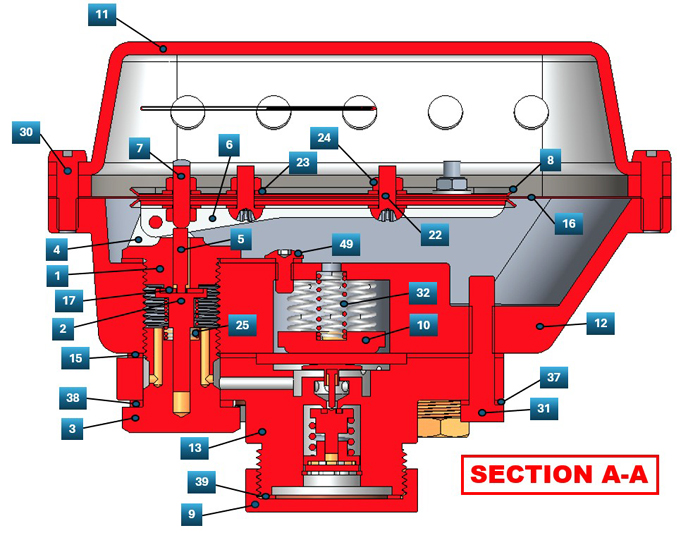
fig. 21 |
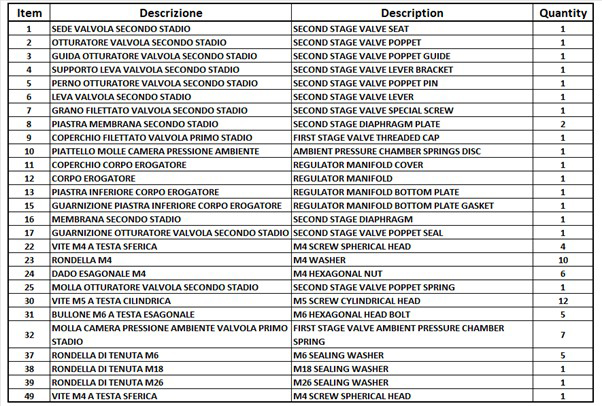
TAB. 1
La sezione B-B della Fig. 22 (vedi la lista dei componenti richiamati in questa sezione nella Tab. 2) illustra principalmente i collegamenti pneumatici tra l’attacco con la rubinetteria della bombola e la valvola del primo stadio e la linea pneumatica concepita per la misura della pressione intermedia a valle della suddetta valvola.
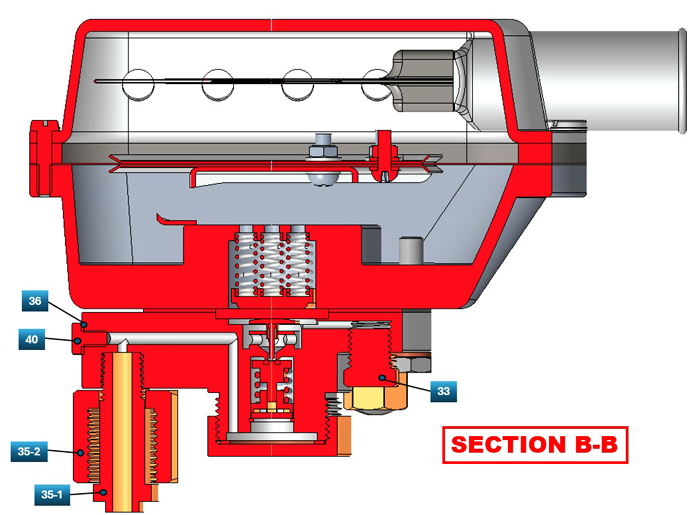
fig. 22 |
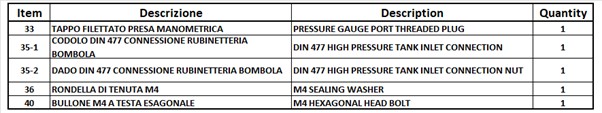
tab.2 |
La sezione C-C della Fig. 23 (vedi la lista dei componenti richiamati in questa sezione nella Tab. 3) mostra il collegamento tra l’uscita della valvola del primo stadio e la valvola di sicurezza.
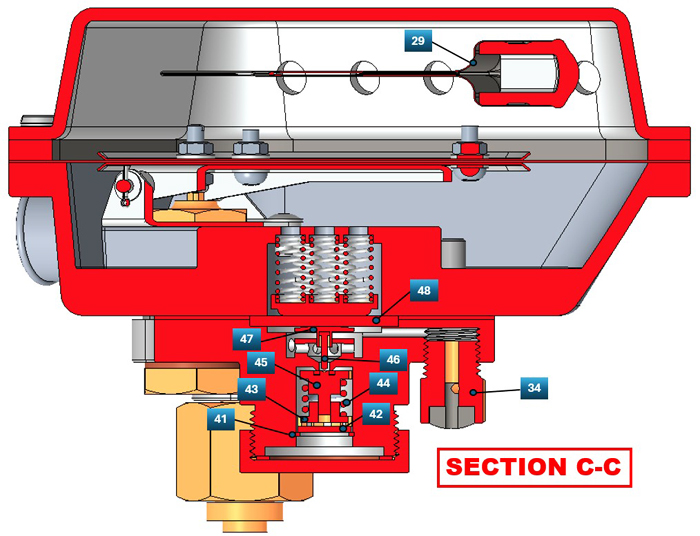
fig. 23 |
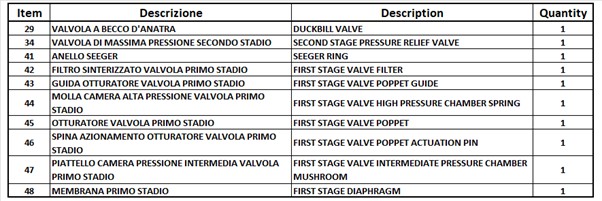
tab. 3 |
Infine, la sezione D-D della Fig. 24 (vedi la lista dei componenti richiamati in questa sezione nella Tab. 4) raffigura la sezione trasversale completa dell’apparecchio.
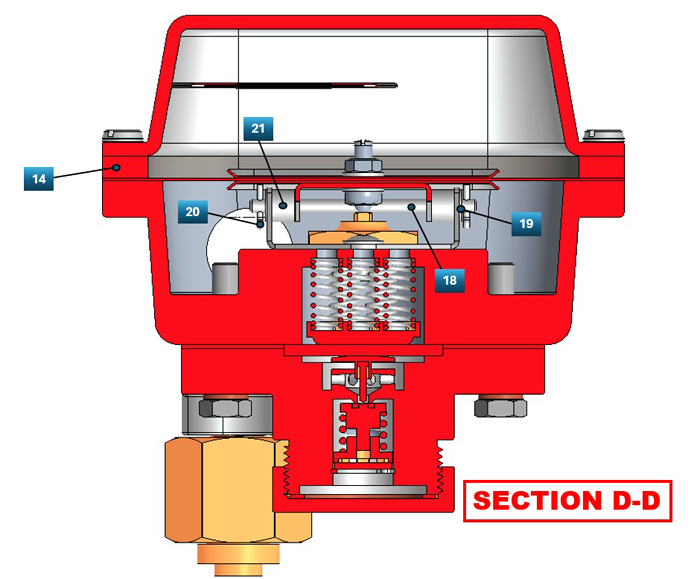
fig. 24 |
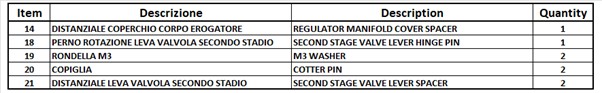
tab. 4 |
Dai modelli CAD tridimensionali sono stati poi ricavati i disegni costruttivi in PDF per le parti da produrre mediante lavorazioni meccaniche, e i files in formato STL per quei componenti da realizzare mediante stampante 3D.
La scelta del metodo di produzione 3D ottimale per questo progetto ha richiesto un’analisi approfondita, in quanto esistevano esigenze e requisiti progettuali che difficilmente potevano essere soddisfatti dallo stesso processo di stampa. In questo caso alcune parti da stampare richiedevano una notevole precisione, con la necessità di riprodurre elementi costruttivi molto dettagliati e con tolleranze molto strette (per esempio alcune filettature ricavate direttamente nella stampa e le cavità per il montaggio della valvola del primo stadio). Era poi necessario anche che le superfici esterne delle parti avessero una buona finitura superficiale, senza dover ricorrere a lunghe e tediose operazioni di stuccatura e carteggiatura. Infine, anche una buona resistenza meccanica era desiderabile soprattutto nelle aree dove avrebbero poi dovuto essere montati molle, viti, bulloni e altri elementi filettati. Dopo varie prove e tentativi, si è optato per il processo di stampa a “resina”, che era in grado di soddisfare pienamente tutti i requisiti tranne quello della resistenza meccanica. Avremmo poi constatato durante il montaggio finale della replica se questa resistenza sarebbe stata sufficiente per i nostri scopi. I componenti stampati mediante questo processo sono mostrati nelle Fig. 25, 26, 27 e 28.
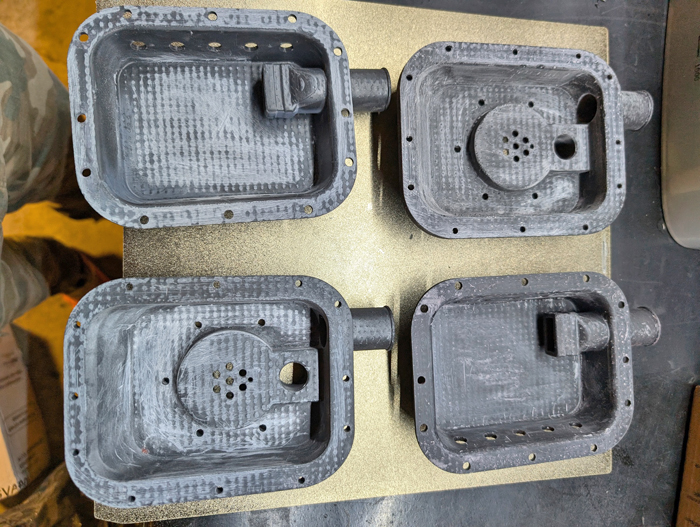
fig. 25 |
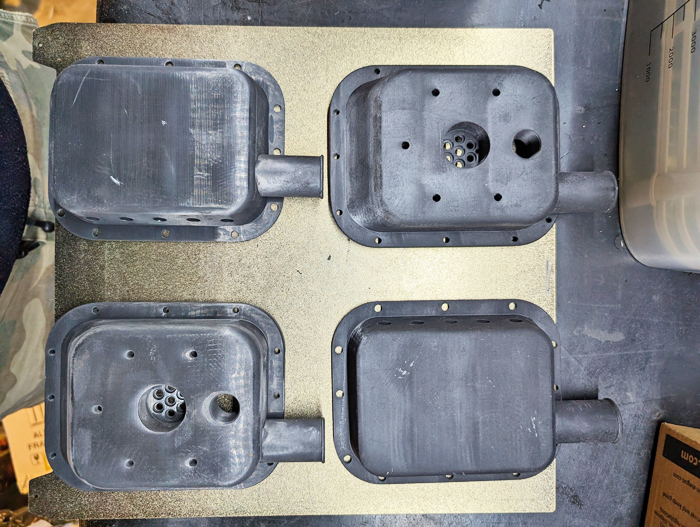
fig. 26 |
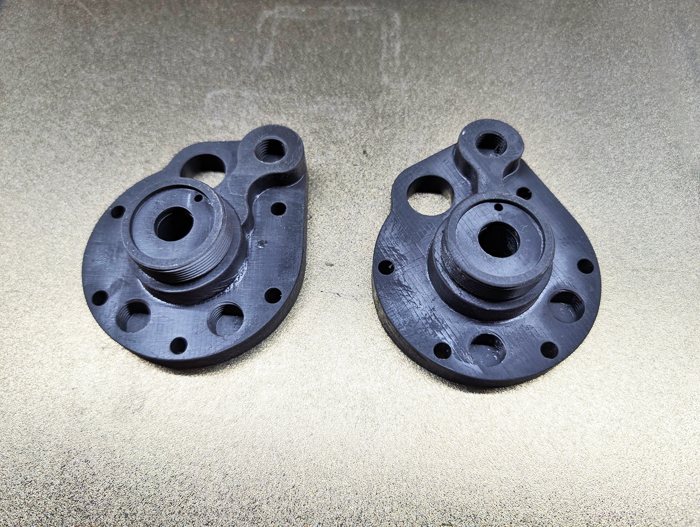
fig. 27 |
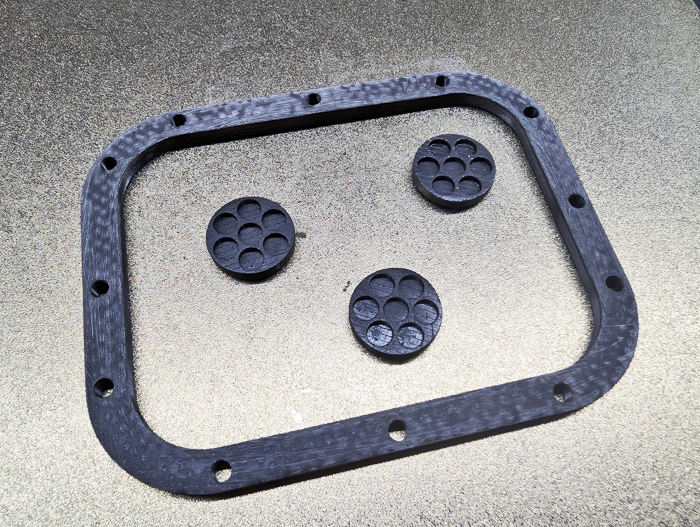
fig. 28 |
Questi pezzi sarebbero poi stati sottoposti alle maschiature meccaniche (ove richiesto) e avrebbero infine subito una leggera carteggiatura prima di essere verniciati. I piattelli con le sedi delle 7 molle della membrana della valvola del primo stadio (Fig. 28) sarebbero poi tati realizzati anche in ottone mediante lavorazione meccanica.
I componenti realizzati in metallo mediante lavorazioni di tornitura e fresatura sono stati principalmente quelli delle valvole del primo e del secondo stadio. Il materiale scelto per la costruzione è stato l’ottone (Fig. 29), come già fatto nel precedente progetto di costruzione della replica del CG-43. Altri componenti impiegati nei vari meccanismi di azionamento dell’apparecchio (es. perni, grani filettati, molle) sono stati realizzati in acciaio inox (Fig. 30).
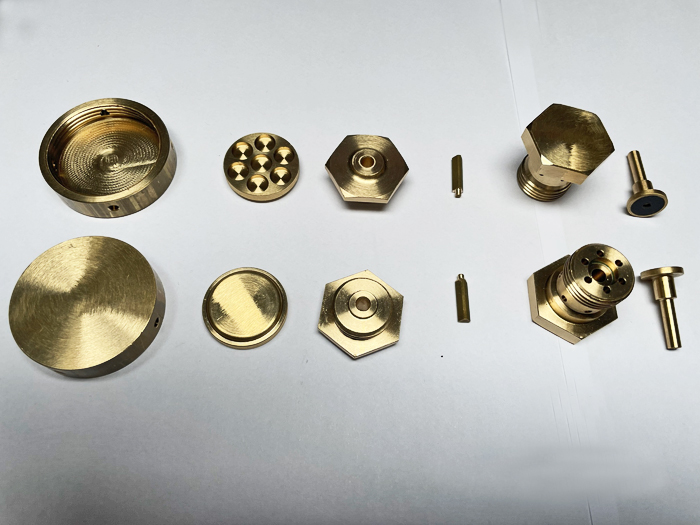
fig. 29 |
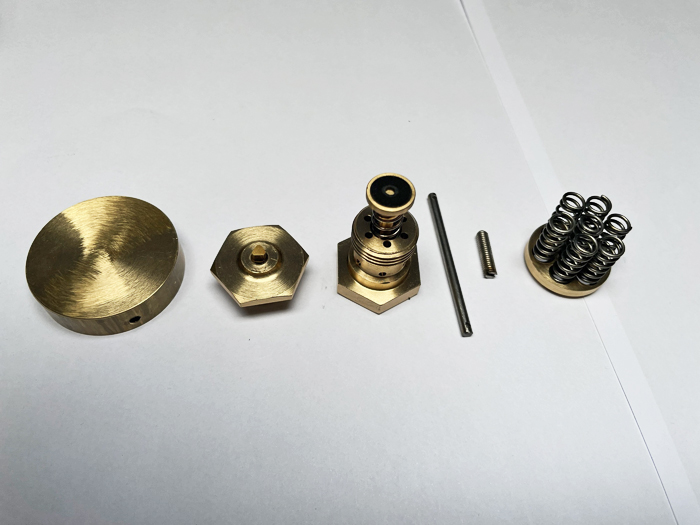
fig. 30 |
Le parti principali del meccanismo di azionamento della valvola del secondo stadio sono state prodotte in lamierino di acciaio inossidabile (di spessore 0,5 e 1 mm) tagliato al laser ed infine piegato (Fig. 31). I pezzi sono stati poi verniciati in nero come nel prototipo originale (Fig. 32).
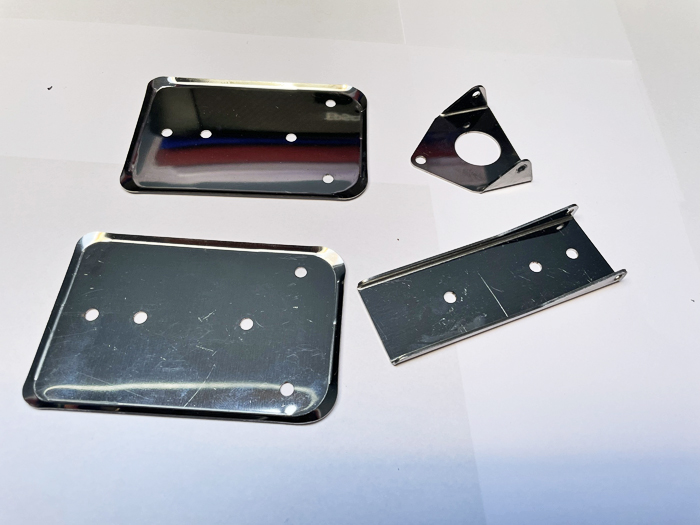
fig. 31 |
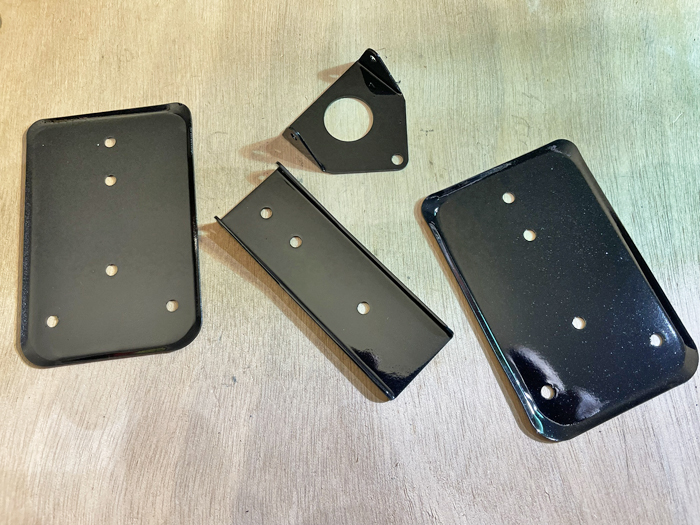
fig. 32 |
La membrana del secondo stadio e la speciale guarnizione piana posta tra la superficie inferiore del corpo dell’erogatore e la piastra di base, contenente la maggior parte dei componenti del circuito pneumatico, sono state ricavate usando delle fustelle (dello stesso diametro delle forature da realizzare) e delle semplici forbici. La posizione esatta delle fustelle e il corretto profilo esterno di taglio sono stati indicati applicando e fissando sopra i fogli da lavorare una stampa su carta in dimensioni 1 a 1 della membrana e della guarnizione (Fig. 33, 34 e 35). Il set completo degli utensili impiegati durante questa lavorazione è mostrato nella Fig. 36. La membrana è stata ricavata da un foglio di gomma siliconica nera dello spessore di 0,5 mm, mentre la guarnizione è stata fabbricata utilizzando un foglio da 1 mm di spessore di AFM 37/8, un materiale espressamente concepito per la realizzazione di guarnizioni piane utilizzate nell’assemblaggio dei motori termici e di altre applicazioni simili.
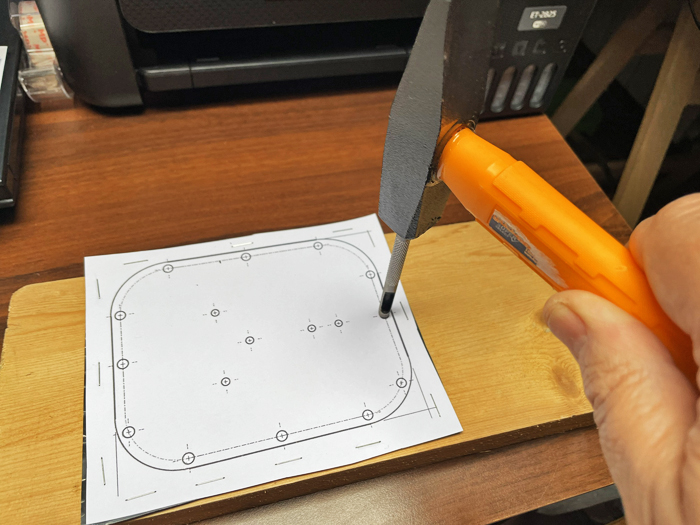
fig. 33 |
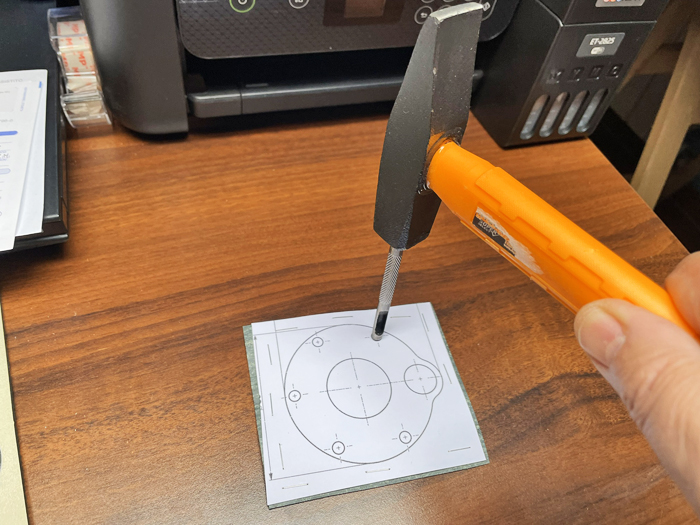
fig. 34 |
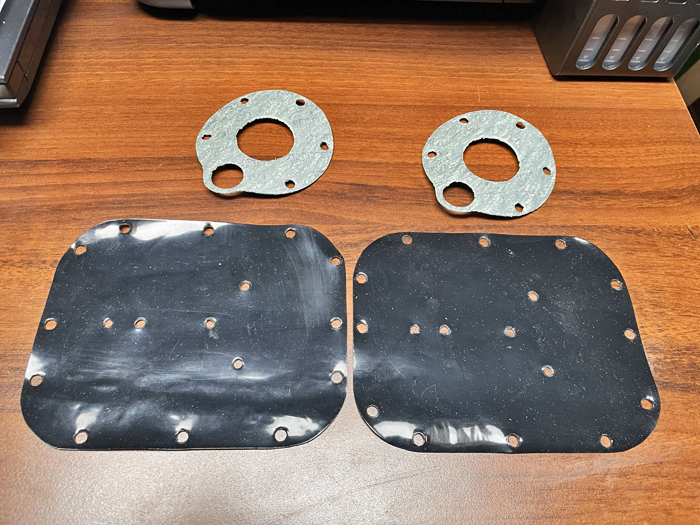
fig. 35 |
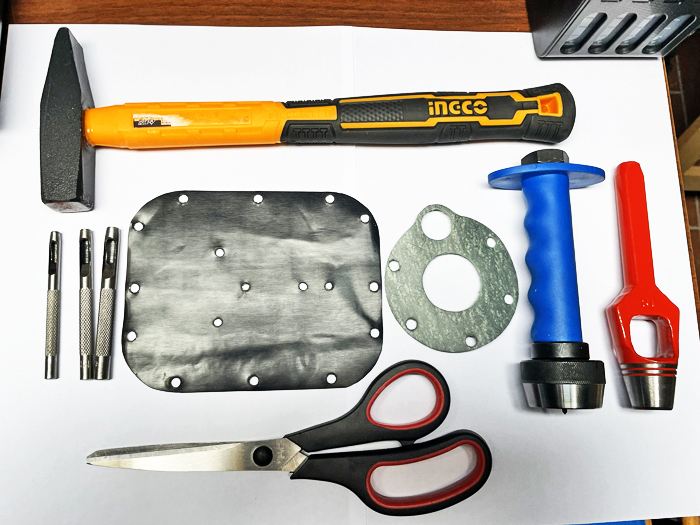
fig. 36 |
Altri componenti fondamentali per la costruzione di questa replica sono stati reperiti in rete, come il codolo secondo lo standard DIN 477 di connessione con la rubinetteria della bombola (Fig. 37) e il tappo in ottone per la presa manometrica di controllo della pressione intermedia (Fig. 38).
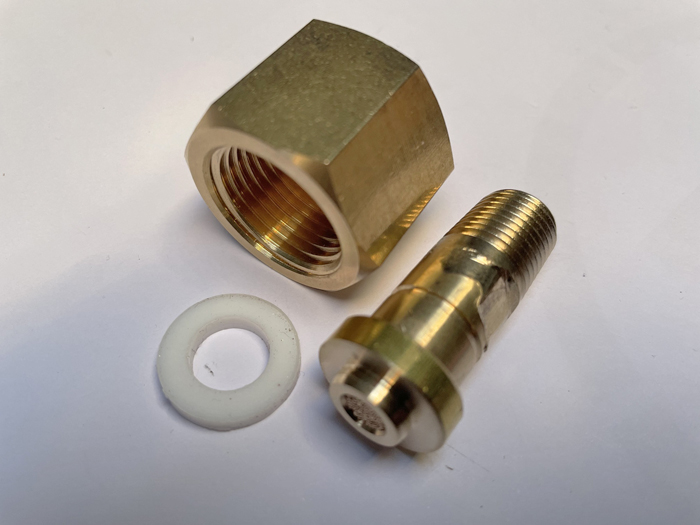
fig. 37 |
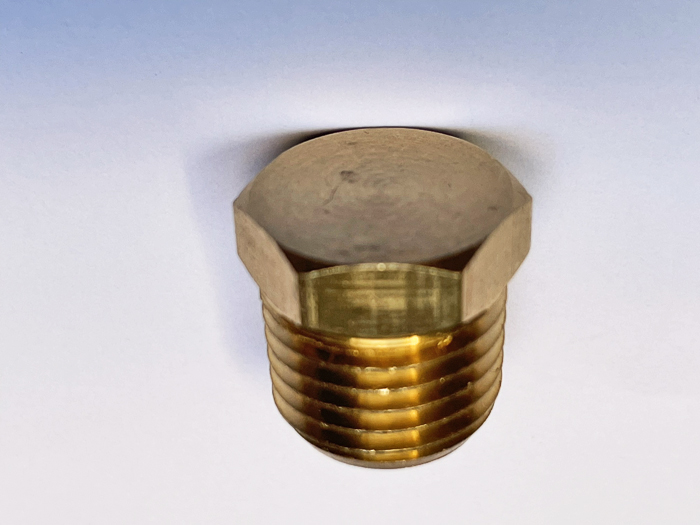
fig. 38 |
La valvola di sicurezza montata a valle della valvola del primo stadio (Fig. 39) è stata ricavata da uno dei regolatori di pressione di tipo industriale che avevo acquistato nell’ambito del precedente progetto di costruzione della replica del prototipo CG-43.
Si noti che tutti e tre i componenti prima descritti hanno una filettatura conica tipo 1/4 NPT (60°) con passo 1/16 di pollice, che era ed è ancora lo standard per questo tipo di connessioni. Il terminale a “T” del boccaglio era già disponibile tra i materiali della mia scorta di ricambi. Questo infatti sembra essere uguale come geometria a quello impiegato nelle prime versioni degli erogatori Mistral (Fig. 40). Probabilmente il trattamento superficiale non è lo stesso, ma la cosa è stata ritenuta non fondamentale per gli scopi e i limiti di questo progetto.
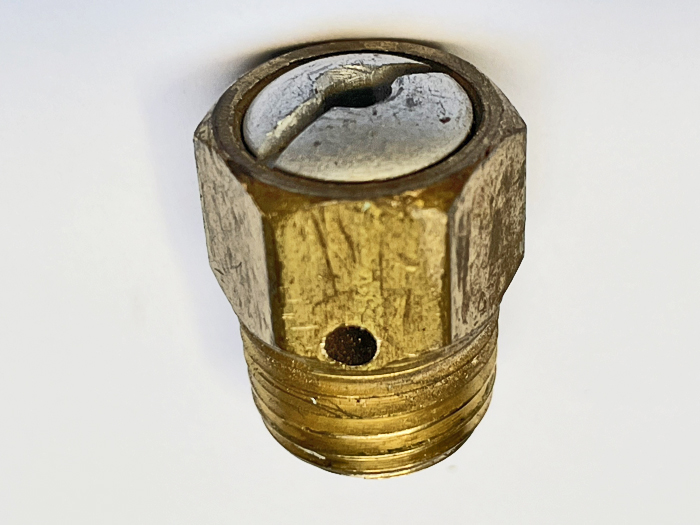
fig. 39 |
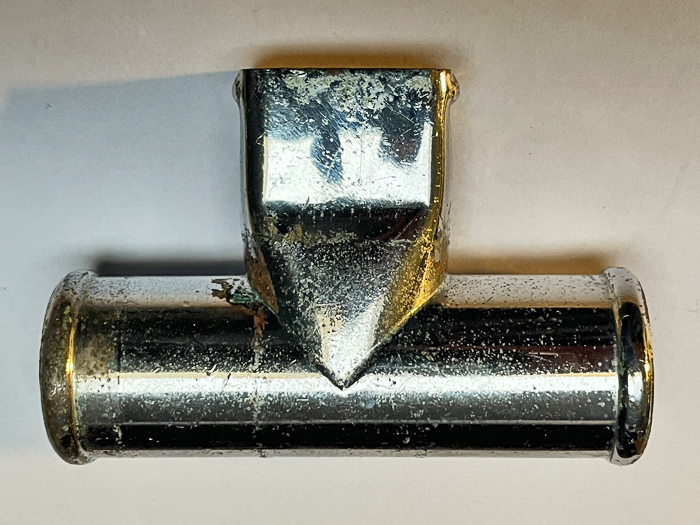
fig. 40 |
Anche tutti gli altri materiali necessari al completamento della replica sono stati individuati ed acquistati in rete. Questi componenti, che comprendono viti, bulloni, rondelle in rame, dadi, distanziali, copiglie ecc., sono stati trovati grazie ad un lungo e tedioso lavoro di ricerca dei numerosi siti internet che vendono questo tipo di articoli.
Dopo aver raccolto tutti i materiali è cominciato il processo di assemblaggio finale, prima a livello di sottoassiemi e infine dell’apparecchio completo.
Si è iniziato con il montaggio dei tubi corrugati e del boccaglio di gomma sul terminale a “T” descritto in precedenza. I tubi corrugati rivestiti in tela sono dello stesso tipo di quelli impiegati nella costruzione della replica del CG-43, mentre il boccaglio in gomma era stato realizzato con stampante 3D per un progetto precedente. Anche in questo caso il sistema di fissaggio scelto (visibile chiaramente anche sul prototipo originale) è stato quello del filo di rame ricoperto da nastro gommato auto-vulcanizzante (Fig. 41 e 42).
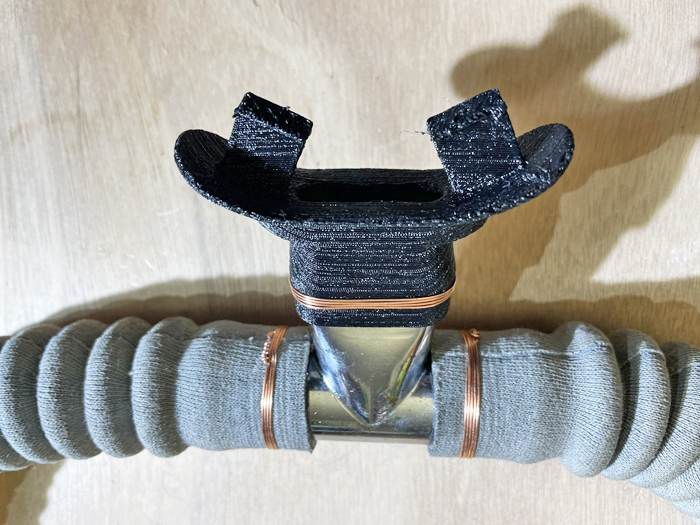
fig. 41 |
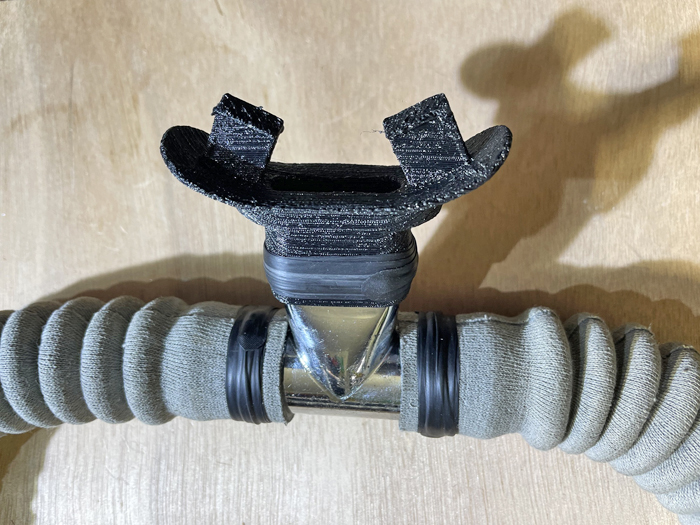
fig. 42 |
Dopo la finitura e la verniciatura finale, il coperchio dell’erogatore è stato completato con il montaggio della valvola a becco d’anatra, elemento che è stato poi bloccato impiegando la solita legatura con filo di rame (Fig. 43).
La piastra di base, progettata per ospitare la maggior parte dei componenti della valvola del primo stadio e tutto il circuito pneumatico dell’apparecchio, è stata allestita con il codolo e il suo dado di collegamento alla rubinetteria, la valvola di sicurezza e il tappo della presa manometrica (Fig. 44).
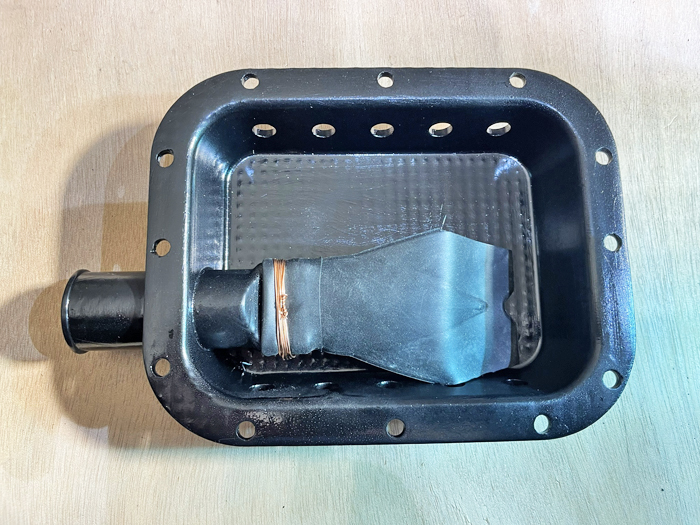
fig. 43 |
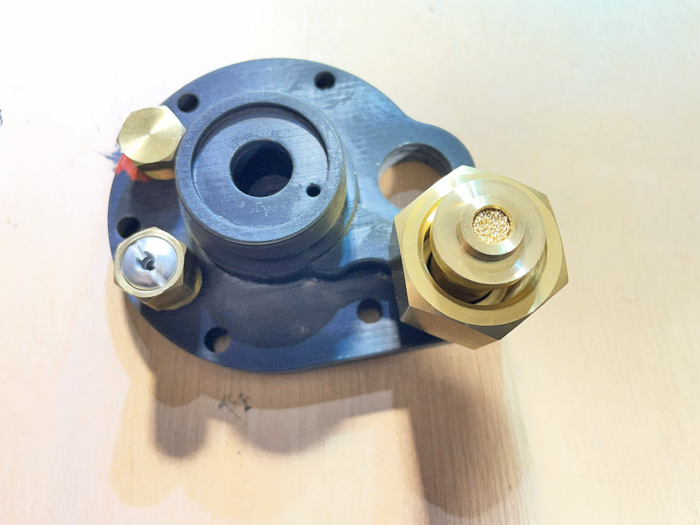
fig. 44 |
Dopo aver installato il tappo circolare filettato, posto all’ingresso della valvola del primo stadio, e aver mascherato il codolo e il dado di collegamento alla rubinetteria (infatti questi due componenti non sono verniciati nemmeno nel prototipo originale), la piastra di base completa è stata verniciata in nero (Fig. 45).
Alcuni dei componenti interni della valvola del primo stadio di riduzione della pressione (Fig. 46) sono stati messi a disposizione direttamente da me e da Luc, attingendo dalle nostre scorte di ricambi per gli erogatori CG-45 e modelli derivati.
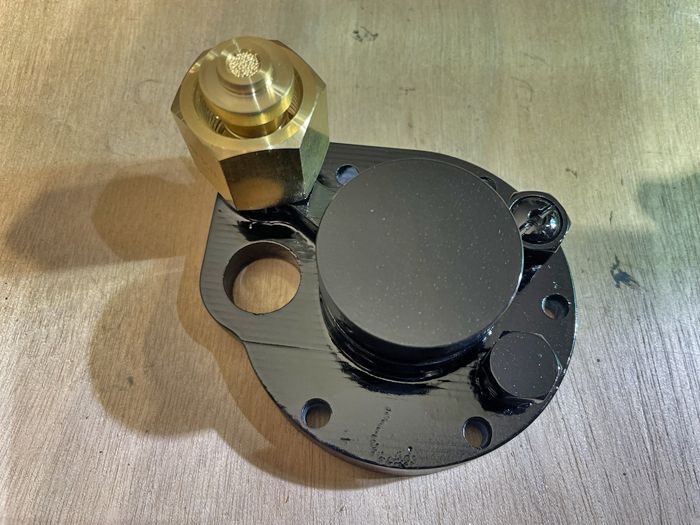
fig. 45 |
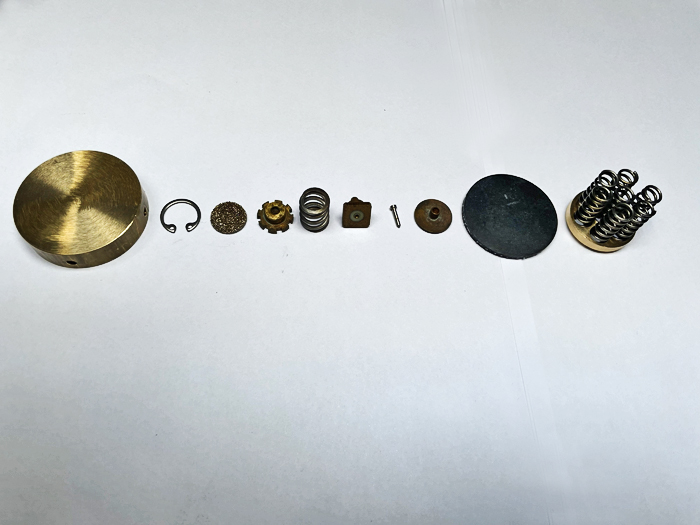
fig. 46 |
Tutte queste parti sono state poi montate all’interno della piastra di base e del corpo dell’erogatore (dopo che anche questo secondo componente è stato finito e verniciato), come mostrato nelle Fig. 47, 48, 49, 50, 51 e 52.
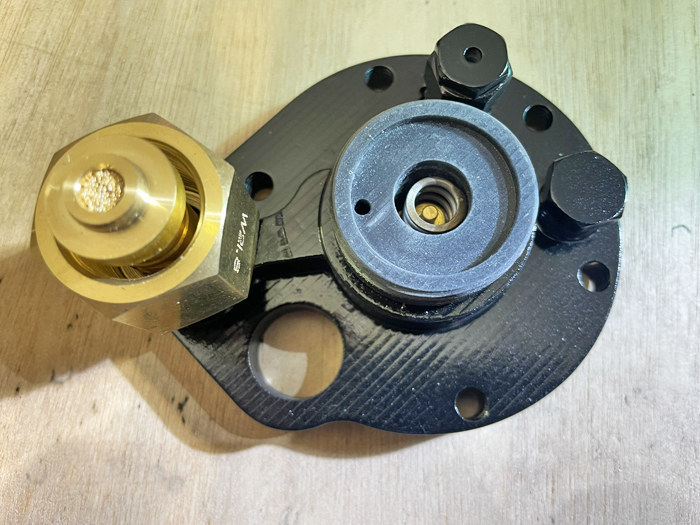
fig. 47 |
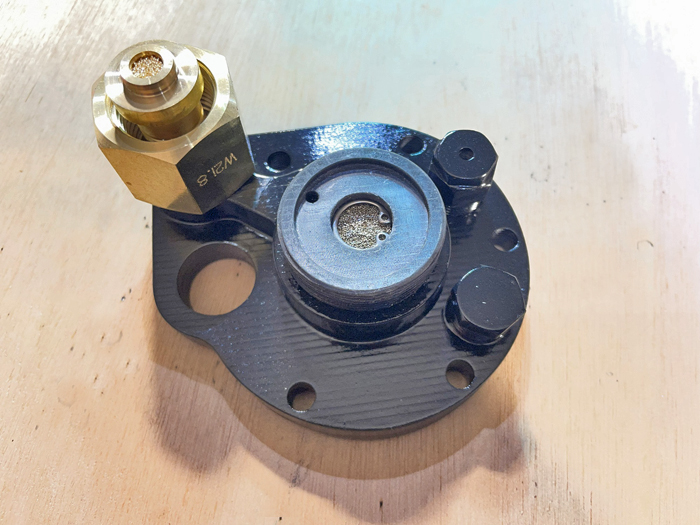
fig. 48 |
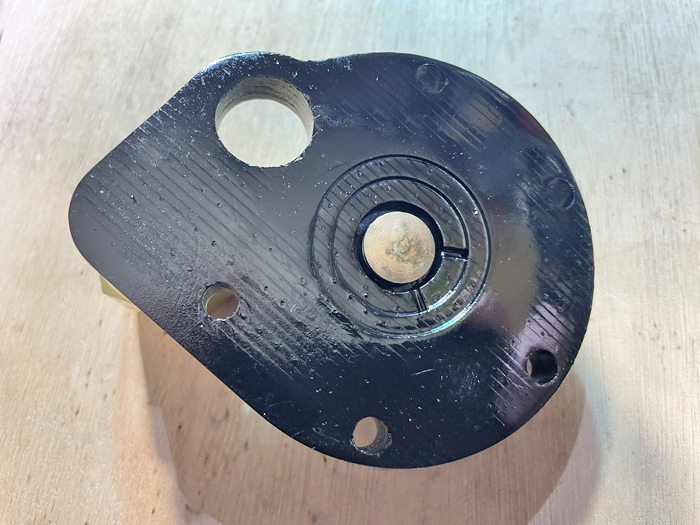
fig. 49 |
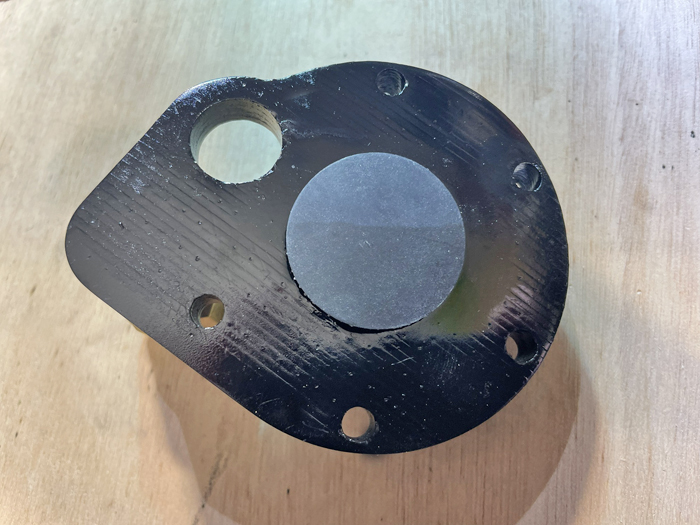
fig. 50 |
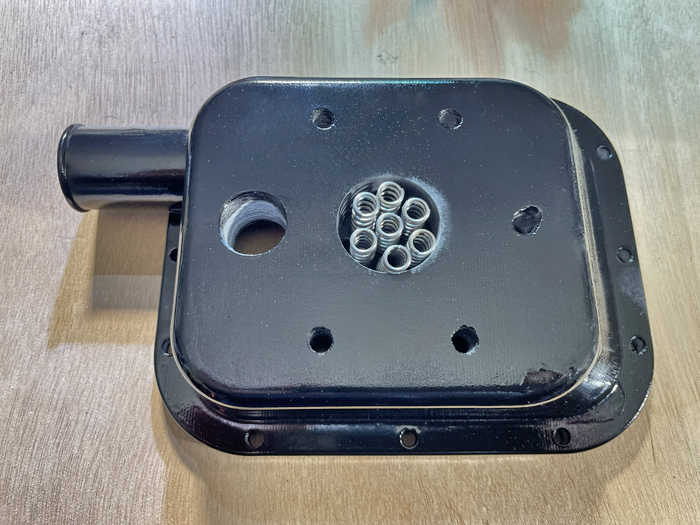
fig. 51 |
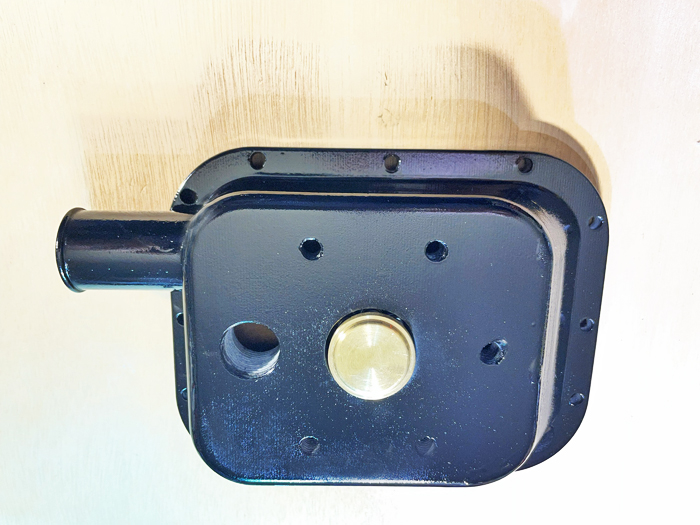
fig. 52 |
A questo punto è stato montato il tappo superiore della valvola del secondo stadio, che funge anche da guida per il perno di attivazione di sezione triangolare, e la sua leva di azionamento (Fig. 53 e 54).
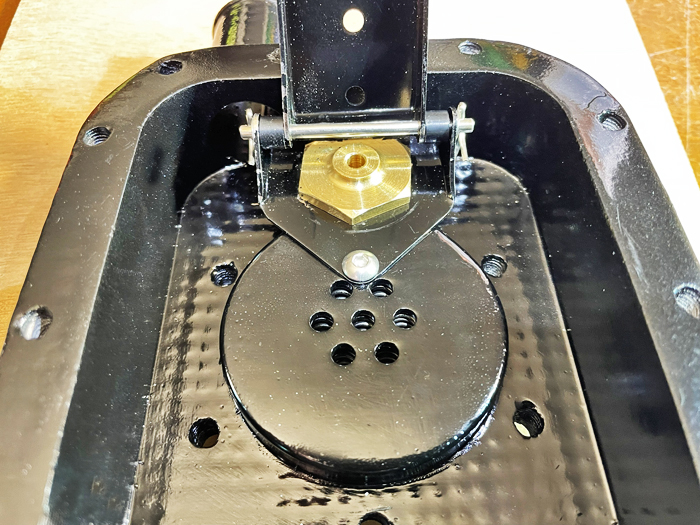
fig. 53 |
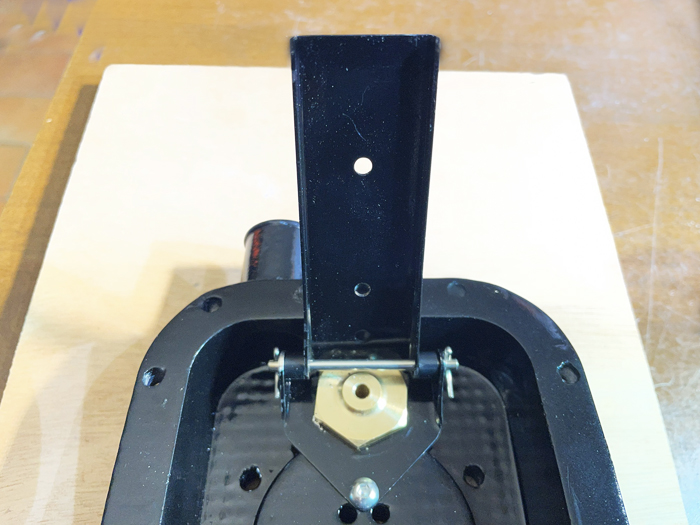
fig. 54 |
Siamo stati ora in grado di completare il montaggio dell’assieme membrana del secondo stadio, comprendente anche il grano filettato, che serve a regolare la posizione reciproca della leva e del perno di azionamento della valvola del secondo stadio (Fig. 55).
Il prossimo passaggio è stato quello di montare la guarnizione piana posta tra la piastra di base e il corpo dell’apparecchio, grazie anche all’inserimento dei 5 bulloni M6 di collegamento tra questi due elementi (Fig. 56).
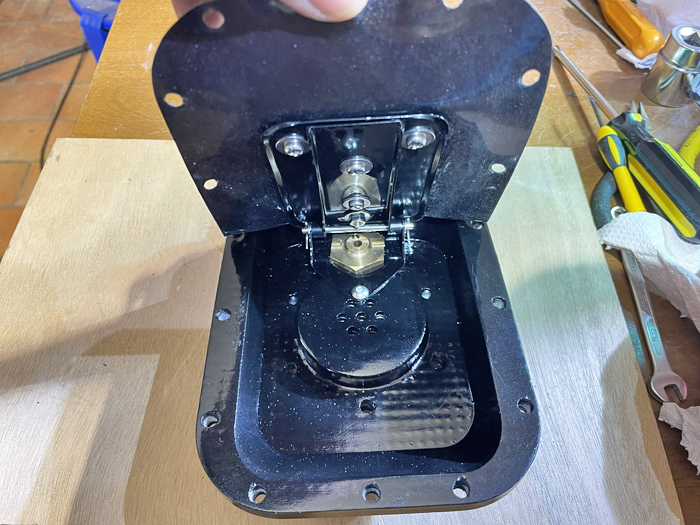
fig. 55 |
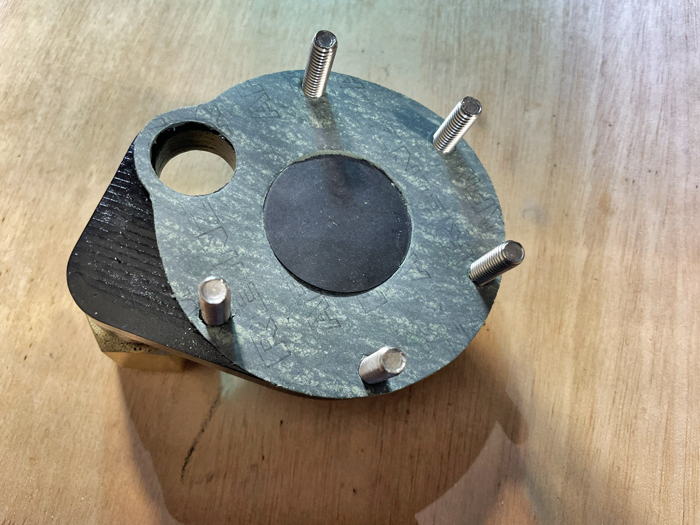
fug. 56 |
La piastra è stata poi montata sulla faccia inferiore del corpo dell’erogatore, come mostrato nella Fig. 57. Successivamente è stata inserita e serrata anche la parte inferiore della valvola del secondo stadio completa di otturatore e molla (Fig. 58).
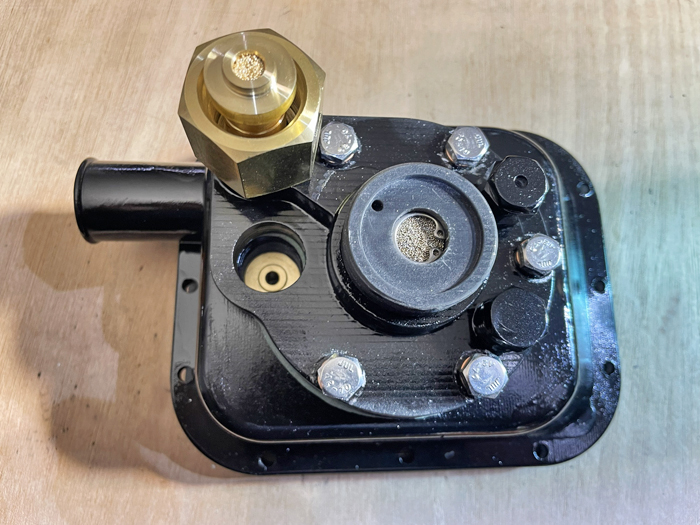
fig. 57 |
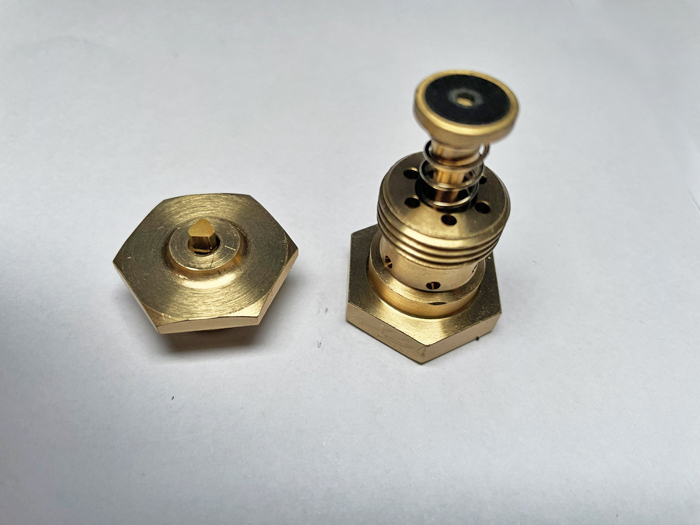
fig. 58 |
Con la valvola del secondo stadio completamente montata, è stato quindi inserito il perno a sezione triangolare (Fig. 59) e infine si è provveduto alla regolazione finale della posizione della leva, che deve permettere alla membrana del secondo stadio di essere completamente allineata e complanare alla cornice del corpo dell’apparecchio (Fig. 60).
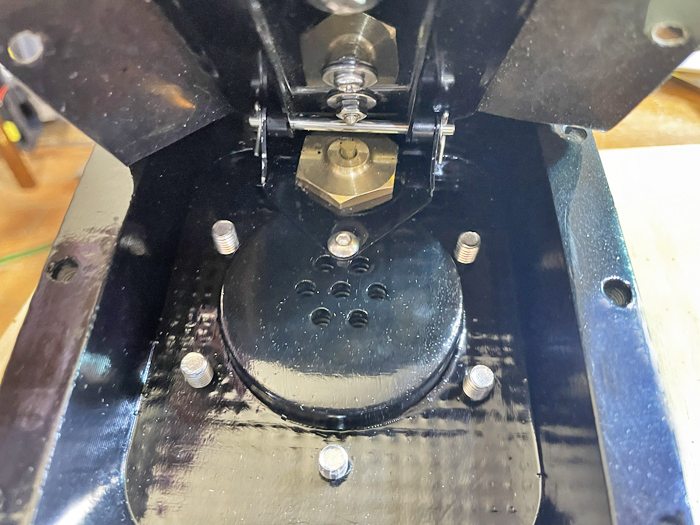
fig. 59 |
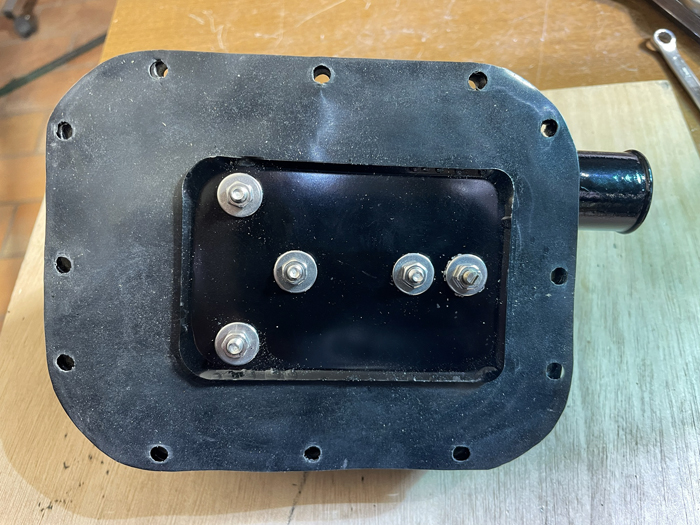
fig. 60 |
L’assieme completo del corpo dell’erogatore è stato poi ultimato con il montaggio del coperchio (collegato al corpo mediante 12 viti M5 inox, come mostrato nella Fig. 61) e del tappo filettato di chiusura dell’ingresso della valvola del primo stadio (Fig. 62).
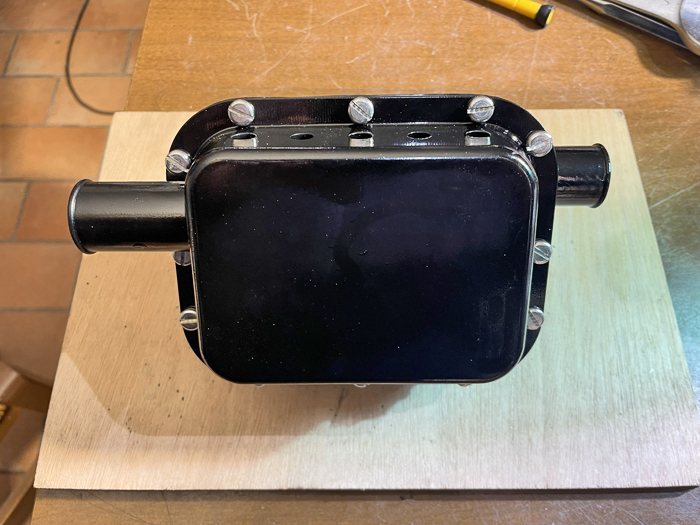
fig. 61 |
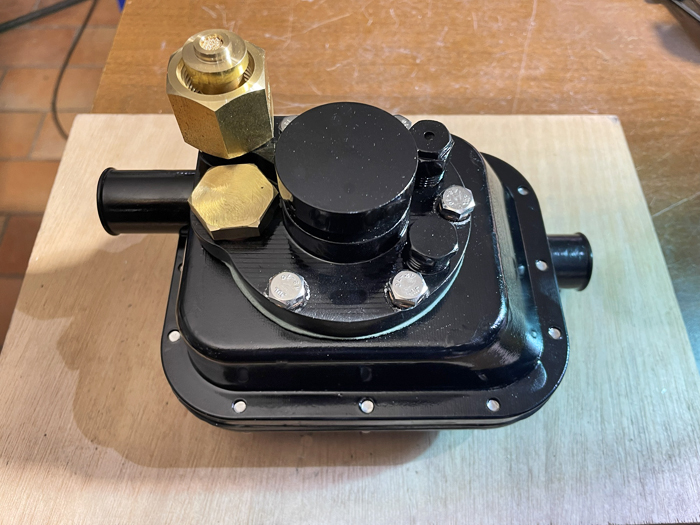
fig. 62 |
L’assieme così ottenuto ora era pronto a ricevere i tubi corrugati ed il boccaglio che erano stati assemblati in precedenza. Anche in questo caso il serraggio dei tubi sui manicotti predisposti nel corpo del dispositivo è stato ottenuto mediante filo di rame, successivamente ricoperto da nastro gommato (Fig. 63 e 64).
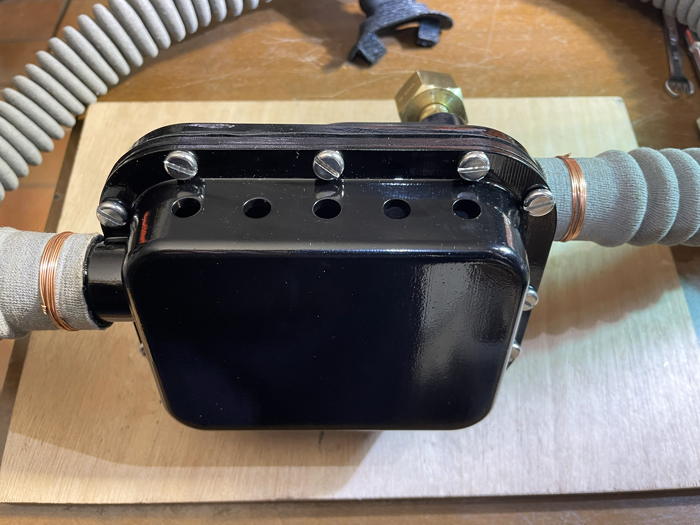
fig. 63 |
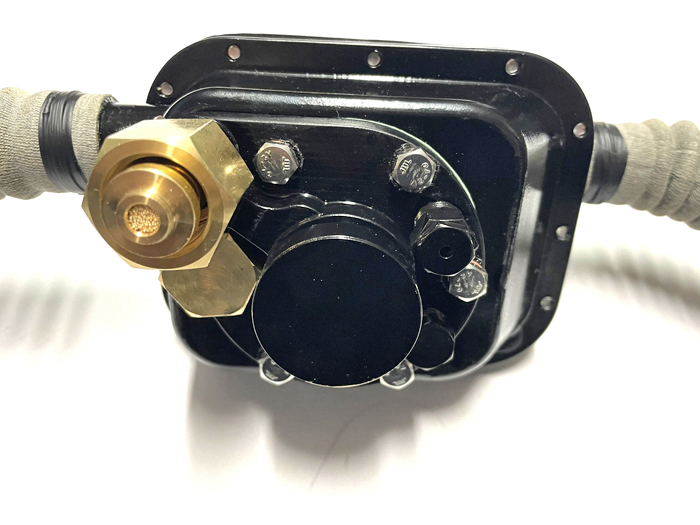
fig. 64 |
Con questa ultima fase di montaggio la replica è definitivamente completata, come mostrato nelle Fig. 65, 66, 67, 68 e 69. Infine, anche questo esemplare ha trovato il suo posto all’interno di una delle vetrine del mio piccolo museo di Gubbio dedicato alle attrezzature subacquee storiche (Fig. 70).
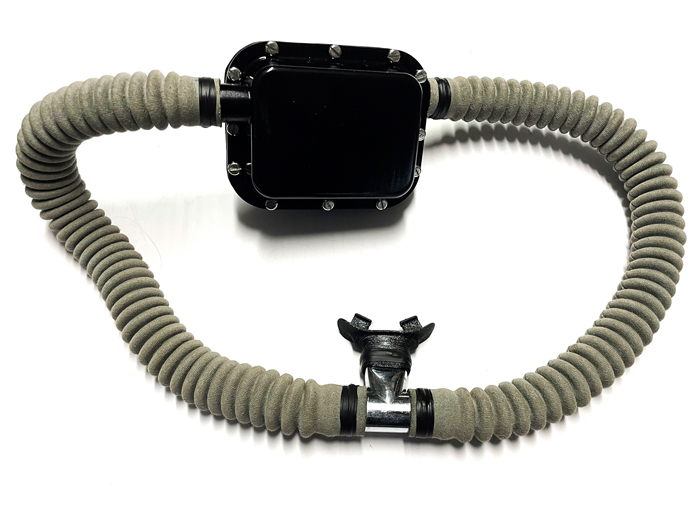
fig. 65 |
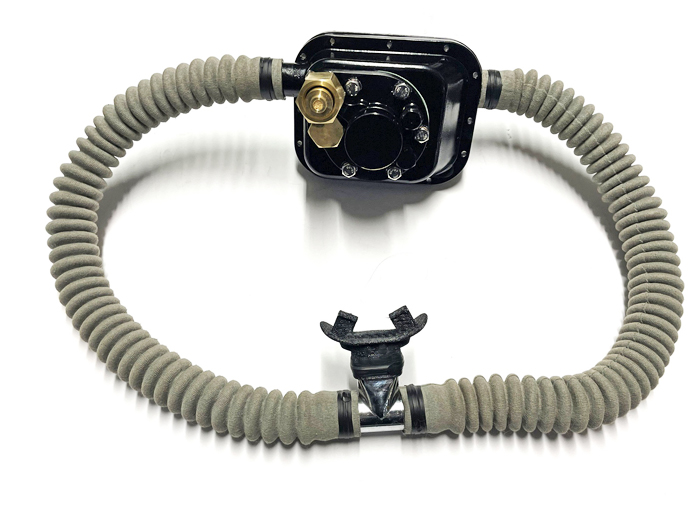
fig. 66 |
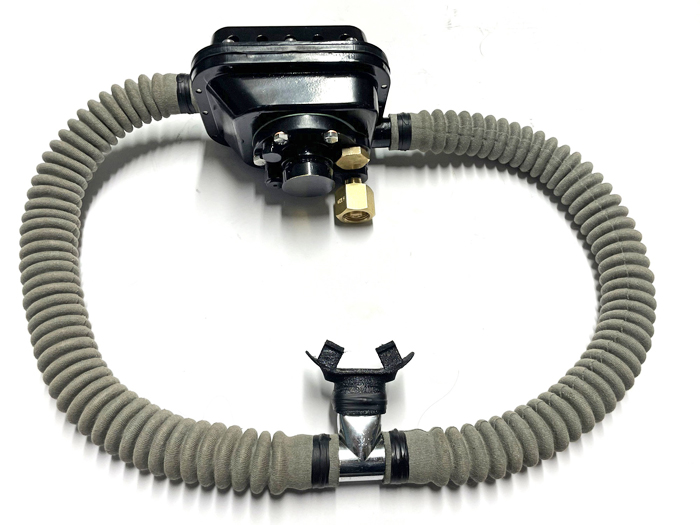
fig. 67 |
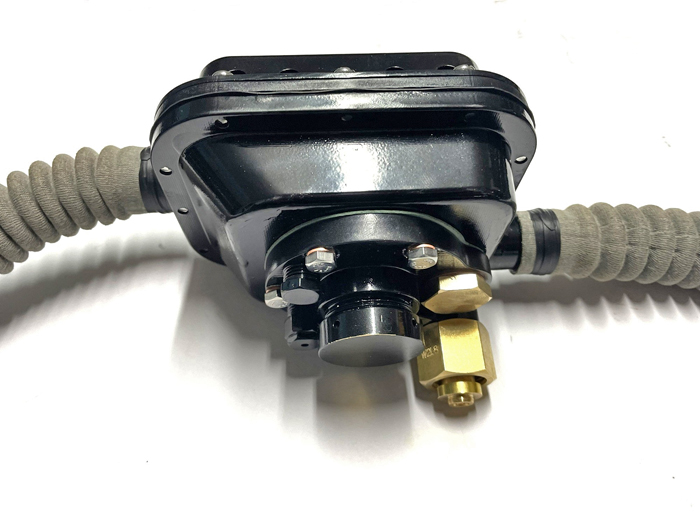
fig. 68 |
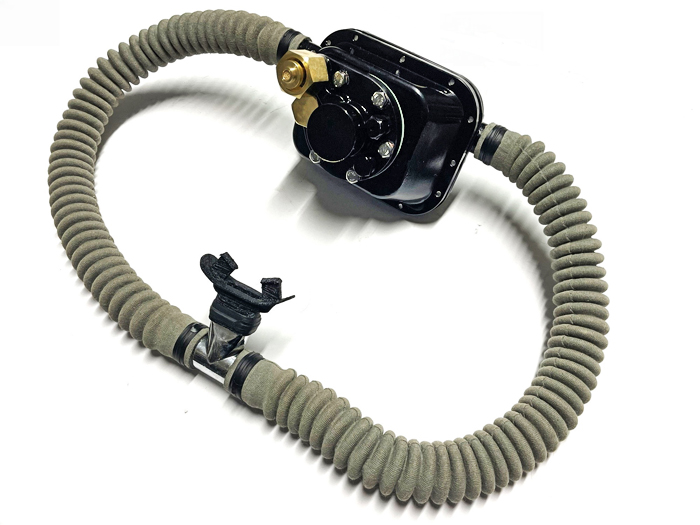
fig. 69 |
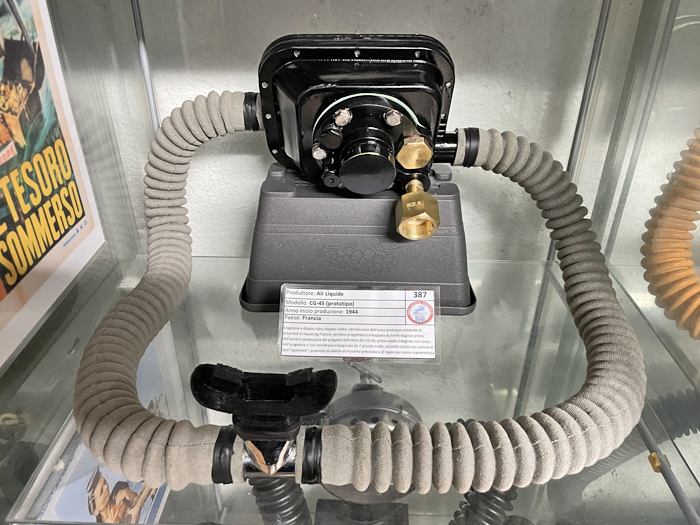
fig. 70 |
A chiusura di questo secondo articolo voglio ricordare che, anche con tutti gli aggiornamenti introdotti in questa nuova versione rispetto a quella primordiale del 1943, Gagnan non si ritenne soddisfatto dai risultati raggiunti e così continuò il lavoro di miglioramento dell’apparecchio, nonostante le difficoltà e le limitazioni sperimentate durante la fase finale della guerra. L’erogatore vide infatti una ulteriore evoluzione alla fine del 1945 con quella che sarebbe stata la configurazione iniziale di produzione, fase avviata l’anno successivo (1946) con la creazione de La Spirotechnique (Fig. 71 e 72).
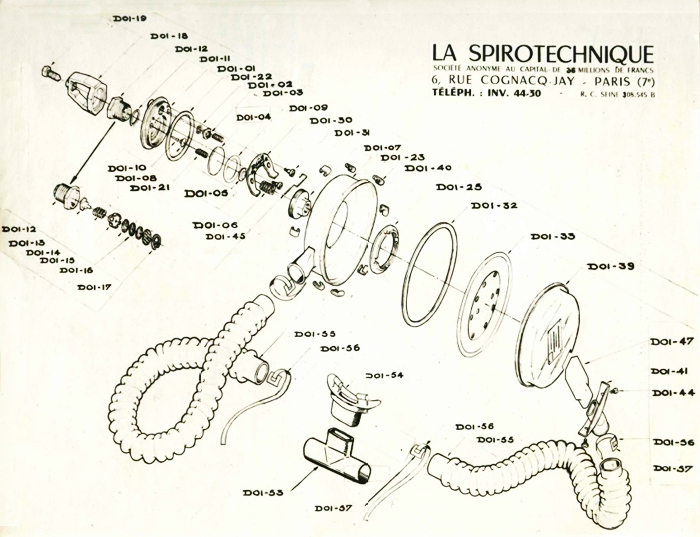
fig. 71 |
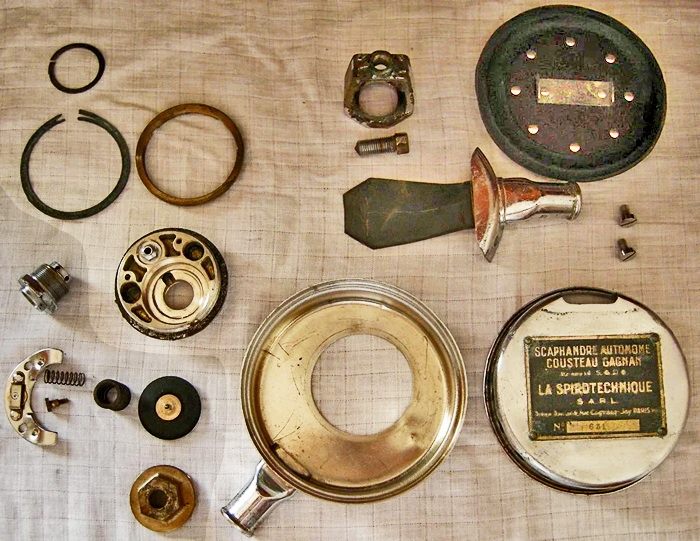
fig. 72 |
Questa versione avrebbe subito ancora aggiornamenti negli anni successivi da parte di Gagnan, specialmente dopo il suo trasferimento a Montreal in Canada nel 1947 presso la sede della sussidiaria canadese dell’Air Liquide. L’ingegnere francese aveva sempre ben chiaro l’obiettivo di ridurre ulteriormente i costi di produzione e di migliorare le prestazioni dell’apparecchio.
Le principali modifiche che Gagnan introdusse successivamente al prototipo del CG-45, oggetto di questo lavoro di ricostruzione e prima dell’avvio della fase di produzione, furono le seguenti:
-
Trasformazione del corpo dell’erogatore dalla forma rettangolare alla forma circolare. Questa modifica consentiva anche un impiego più efficace della membrana, che diventava anch’essa circolare e poteva quindi operare lungo l’asse di simmetria dell’apparecchio, migliorandone la sensibilità. Questa modifica di geometria era accompagnata anche da nuove soluzioni in termini di materiali e processi produttivi impiegati. L’alluminio pressofuso, con il quale era realizzato sia il riduttore di pressione automobilistico Air Liquide che la metà inferiore del corpo di questo prototipo, venne sostituito dal lamierino di ottone. Questo materiale veniva prima tagliato e poi stampato fino ad ottenere i due caratteristici semi-gusci che costituivano il corpo del nuovo erogatore. Questa soluzione, oltre ad abbattere drasticamente i costi di fabbricazione, si prestava molto più efficacemente a migliorare la resistenza alla corrosione dell’apparecchio soprattutto durante le operazioni in acqua salata. Infatti, tutti i pezzi della nuova versione realizzati in ottone (che costituivano la grande maggioranza dell’erogatore) venivano efficacemente protetti mediante trattamenti superficiali tipo cromatura o nichelatura. Questi processi sarebbero diventati lo standard per questi apparecchi anche negli anni successivi. L’uso dell’alluminio negli ambienti salini, anche quando sottoposto a trattamenti protettivi (es. ossidazione galvanica), rivelò tutti i suoi limiti a causa del fenomeno della corrosione elettrochimica. Tale processo si verifica ogni volta che il materiale è posto a contatto con metalli diversi impiegati nella costruzione degli altri componenti dell’unità.
-
Completa riprogettazione della valvola del secondo stadio che passò dalla configurazione “upstream”, tipica dei riduttori di pressione di tipo industriale, a quella “downstream”, che consentiva di eliminare la valvola di massima pressione. Con questa nuova valvola, nel caso di mancata tenuta pneumatica della valvola del primo stadio, si evitava il rischio di sovra-pressurizzazione del circuito di bassa pressione dell’erogatore, con relativo rischio di rotture. Durante questo lavoro di ridisegnazione, Gagnan cercò anche di migliorare le prestazioni respiratorie dell’apparecchio, aumentando sensibilmente le sezioni di passaggio dell’aria nel circuito di bassa pressione.
-
Modifica della leva di azionamento della valvola del secondo stadio che ora assumeva la caratteristica forma a “ferro di cavallo”. Questa geometria consentiva l’azionamento della leva da parte della membrana nella sua posizione centrale senza interferire con il meccanismo del primo stadio.
-
Semplificazione del sistema di precompressione della membrana del primo stadio che ora diventava a molla singola, abbandonando così la soluzione sperimentata sul prototipo che impiegava 7 molle più piccole agenti in parallelo.
-
Completa riprogettazione dell’attacco con la rubinetteria della bombola, che veniva ora posto sullo stesso asse della valvola del primo stadio e all’ingresso di questa. Questa soluzione, che consisteva in una semplice staffa con relativo bullone di serraggio (che sarebbe poi diventato un volantino nelle versioni successive), permetteva di eliminare completamente la connessione tra l’attacco con la rubinetteria della bombola e l’ingresso della valvola del primo stadio.
-
Modifica del coperchio dell’apparecchio con l’introduzione di un manicotto di scarico facilmente rimovibile mediante due viti. Questa soluzione consentiva una più semplice sostituzione della valvola di scarico a becco d’anatra.
-
Drastica riduzione del numero degli elementi di collegamento dei vari pezzi dell’erogatore. Le 12 viti di collegamento tra coperchio e corpo dell’erogatore prototipale e i 5 bulloni installati tra il corpo e la piastra di base, sarebbero stati ridotti ad un numero totale di sole 4 viti e un bullone. Per il collegamento dei due semi-gusci, Gagnan optò per un sistema basato su 7 piccoli morsetti a forma di C.
Con questo articolo si conclude il mio lavoro di ricostruzione delle versioni prototipali conosciute e ancora esistenti dell’autorespiratore Cousteau-Gagnan, lavoro durato complessivamente diversi mesi da maggio 2025 a gennaio 2026. È stata una sfida difficile ma estremamente stimolante ed appagante, con tanti momenti diversi ma tutti fondamentali per la riuscita dell’impresa. Lunghi mesi dedicati alla ricerca di dati, foto e informazioni sui prototipi da ricostruire, all’analisi tecnica e agli studi di fattibilità, alla definizione delle caratteristiche dimensionali delle parti e alla creazione dei modelli 3D, alla ricerca in rete dei materiali necessari, ai contatti con le officine meccaniche e con gli stampatori 3D, alle lavorazioni e ai montaggi eseguiti nella mia piccola officina di casa e infine, alla scrittura di questi due articoli. Al termine di quest’avventura posso dire senz’altro che, oltre ad aver accresciuto in maniera significativa le mie conoscenze storiche sull’evoluzione di questo apparecchio attraverso l’identificazione e lo studio di numerosi documenti dell’epoca, questo lavoro ha consentito di sviluppare e mettere a punto tecniche e metodologie efficaci di ricostruzione di queste attrezzature, conoscenze che spero possano essere utili per tutti gli appassionati e i collezionisti che volessero a loro volta cimentarsi in questo tipo di imprese. È un bagaglio di conoscenze ed esperienze che condivido volentieri con tutti loro. È stato anche un vero lavoro di squadra con informazioni, dati, fotografie e documenti messi insieme e condivisi da due collezionisti di diversa nazionalità, ma fortemente motivati a raggiungere un obiettivo comune senza gelosie, titubanze o reticenze. Ognuno di noi ha messo a disposizione la parte migliore delle proprie conoscenze e capacità. E infine è un omaggio sincero a quella incredibile avventura che è stata la nascita della subacquea sportiva autonoma, evento che deve molto al genio di Émile Gagnan.
_______________