Dopo il completamento del mio ultimo progetto di realizzazione della replica (non funzionante e per solo scopo espositivo) dell’unico esemplare esistente del prototipo dell’erogatore Cousteau-Gagnan (prototipo del CG-45 di proprietà di Aqualung Francia), progetto dal quale avevo tratto un articolo specifico pubblicato nella sezione “Restauro Attrezzature” del sito di Luigi Fabbri www.blutimescubahistory.com e nel numero 25-06/2026 della rivista TauchHistorie edita da HDS Germania, ero convinto che le mie esperienze di ricostruzione dedicate alla fase prototipale di questo celebre autorespiratore fossero definitivamente concluse. Queste esperienze erano iniziate con la realizzazione della sola componente erogatore (primo e secondo stadio anch’essi non funzionanti e per soli scopi espositivi) dell’autorespiratore “Scaphandre Autonome Air Liquide Systeme Cousteau” costruito da Emile Gagnan ed utilizzato da Cousteau, Dumas e Tailliez durante le riprese subacquee del documentario “Épaves” (Relitti) del 1943. Questo apparecchio è anche conosciuto tra i collezionisti come CG-43. L’unico esemplare esistente di questo apparecchio è conservato nel museo dedicato a Frédéric Dumas di Sanary-sur-Mer, località sulla costa francese nei pressi di Marsiglia (Fig. 1 e Fig. 2).
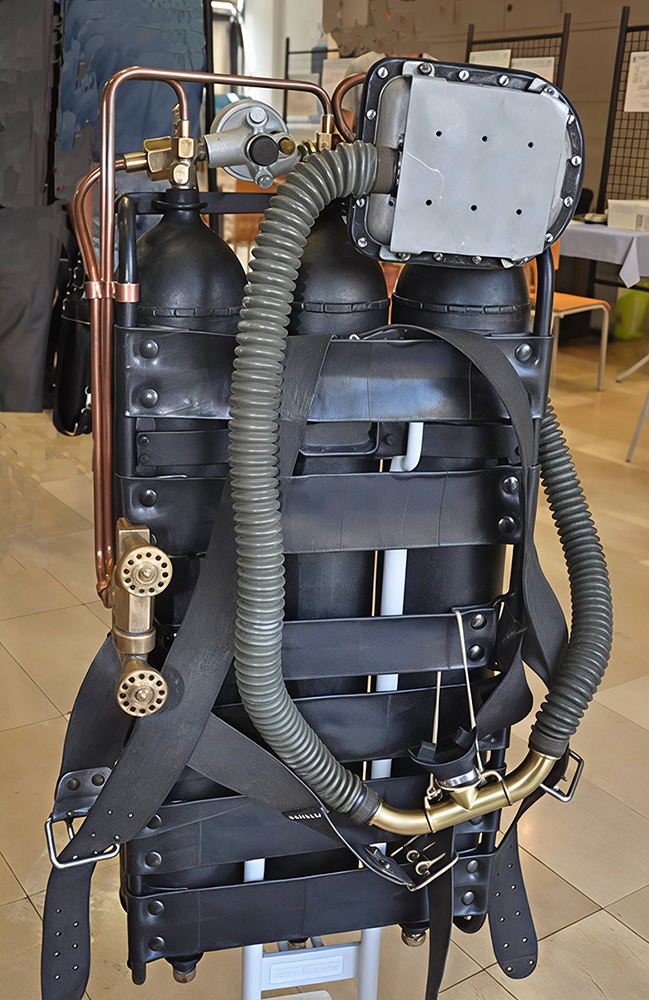
fig. 1 |
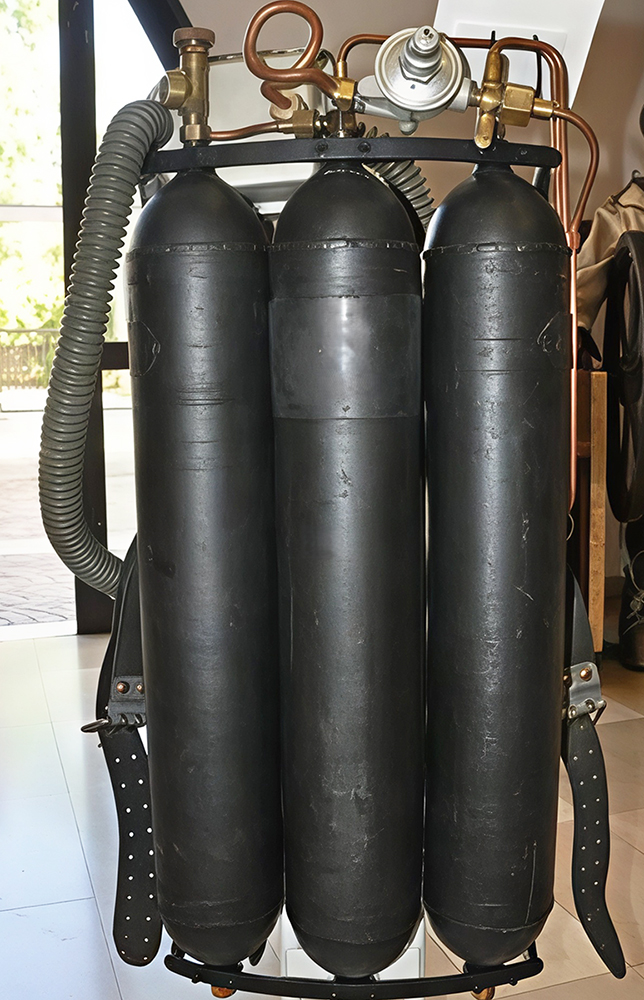
fig. 2 |
Da questa prima esperienza avevo tratto un primo articolo pubblicato anch’esso nella sezione “Restauro Attrezzature” del sito di Luigi Fabbri www.blutimescubahistory.com e nel numero 24-12/2025 della rivista TauchHistorie a cura di HDS Germania.
Qui avevo chiaramente dichiarato che la ricostruzione dell’autorespiratore completo fosse al di sopra delle mie possibilità per tutta una serie di motivi. Tra questi citavo la mancanza di quasi tutti i componenti dell’apparecchio. Queste parti erano state recuperate dai curatori del museo Dumas all’interno di una cassa donata dalla famiglia di Robert Buffaz, noto pioniere dell’immersione nonché campione francese di pesca subacquea. Sembra che Buffaz abbia ricevuto questo materiale dallo stesso Cousteau. Lo staff del museo aveva preso i componenti contenuti nella cassa e li aveva riassemblati in modo da ricostruire l’autorespiratore completo oggi esposto a Sanary-sur-Mer. Alcuni elementi erano mancanti e quindi dovettero essere ricostruiti dai curatori ma i componenti principali erano tutti disponibili (primo e secondo stadio, bombole, rubinetterie, ecc.).
Nel mio caso invece, se avessi desiderato produrre una copia dell’apparecchio completo, avrei dovuto ricostruire tutti i suoi componenti (ad eccezione del primo e del secondo stadio che avevo già realizzato in precedenza). Tutto ciò senza poter disporre nemmeno di misure geometriche e informazioni di dettaglio di questi elementi, informazioni che avevo invece ricevuto da un funzionario di Aqualung Francia e che mi avevano permesso di ricostruire fedelmente il prototipo del CG-45 di loro proprietà.
Purtroppo però, come spesso mi succede quando lascio incompiuto un lavoro a cui tengo molto, si è attivato il solito “tarlo” mentale che mi ha portato a pormi ripetutamente la domanda: ”ma questo progetto è veramente irrealizzabile?” Così, dopo aver ricevuto alcune foto di dettaglio dal mio amico collezionista francese citato nei miei articoli precedenti (vedi una selezione di queste foto nelle Fig. 3, 4, 5 e 6), ho rivalutato la mia posizione sull’argomento e alla fine ho deciso di intraprendere anche questa nuova avventura, pienamente consapevole sia delle difficoltà tecniche e dei costi da affrontare, che dei lunghi tempi necessari alla realizzazione dell’opera.
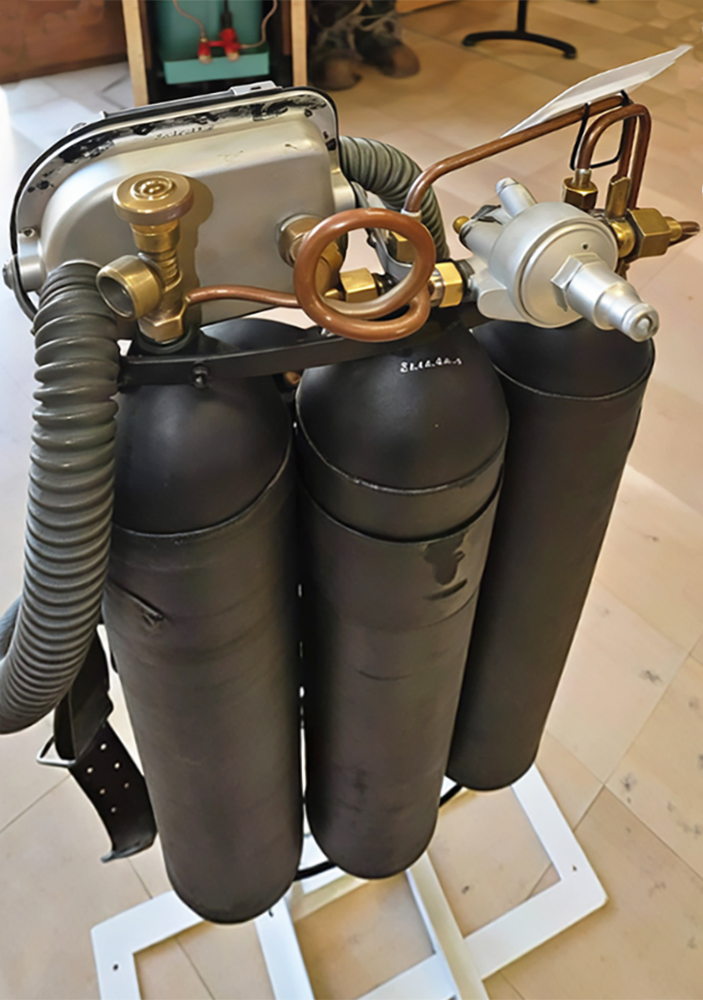
fig. 3 |
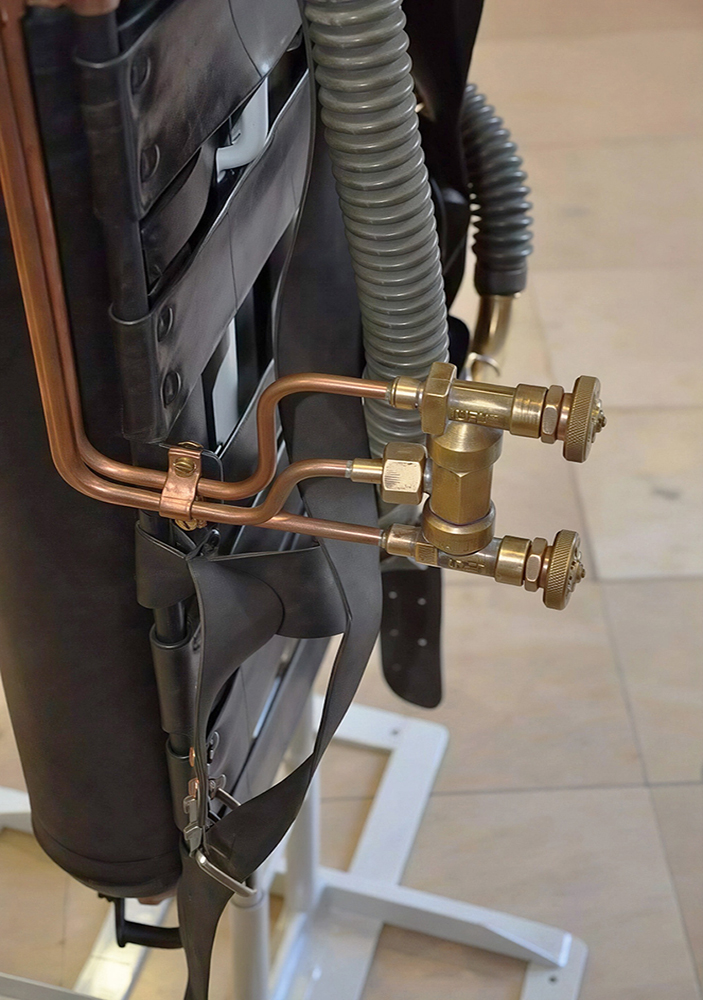
fig. 4
|
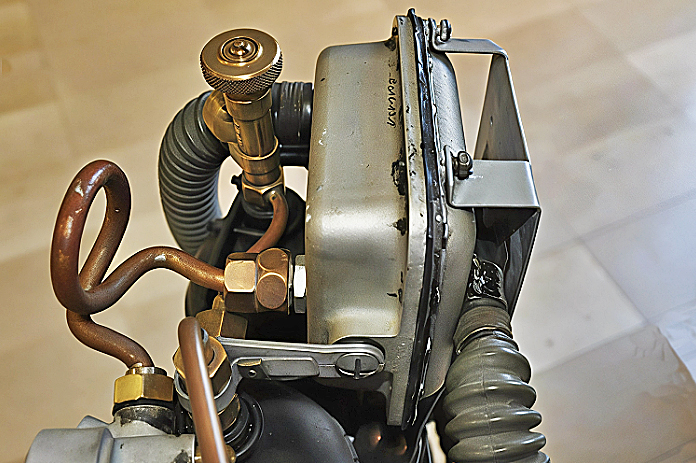
fig. 5 |
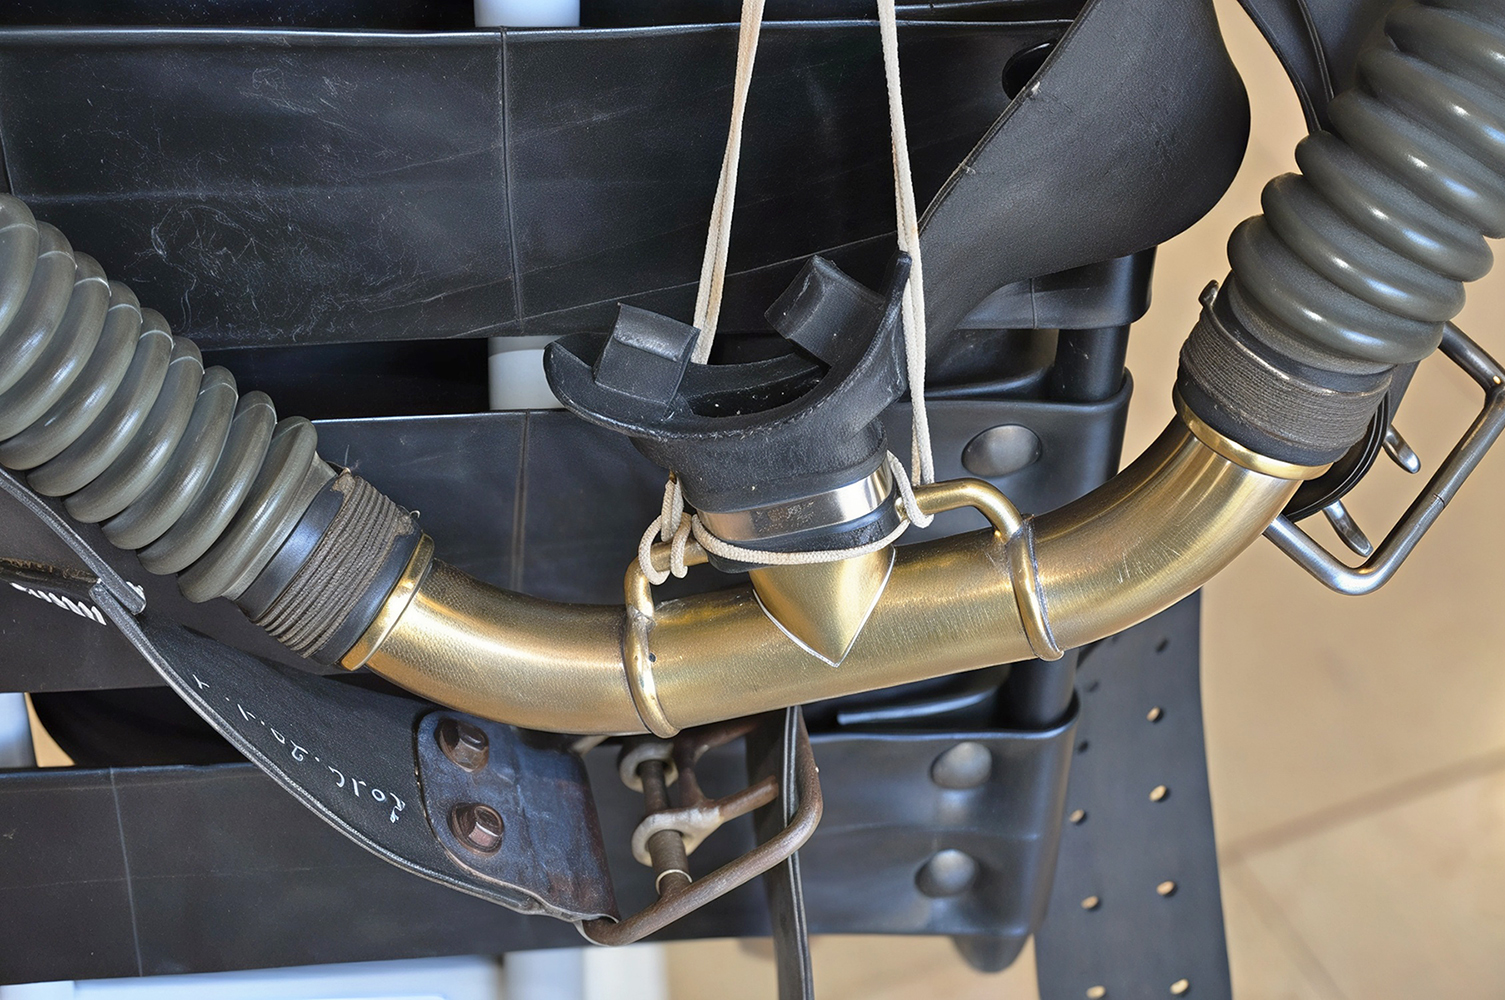
fig. 6 |
Per quanto riguarda la difficoltà principale di non poter disporre di quote e dimensioni dei vari elementi dell’apparecchio, ho deciso di ricavare queste informazioni analizzando le foto a mia disposizione. Le misure delle parti che avrei dovuto realizzare, prese direttamente dalle foto mediante righello e calibro, sono state ottenute attraverso semplici proporzioni con le dimensioni dei componenti di cui già conoscevo i dati geometrici (esempio il secondo stadio e il boccaglio già ricostruiti in precedenza o le bombole di cui avevo ottenuto diametro esterno e lunghezza totale dal mio amico collezionista francese). Per quelle parti aventi dimensioni geometriche standardizzate e che avevo identificato ed acquistato per completare il progetto (esempio rubinetterie, raccordi ed adattatori del circuito pneumatico, tubazioni in rame, viteria, ecc.), le misure erano già disponibili consultando le relative schede tecniche.
Dopo aver ottenuto queste informazioni, prodotto i relativi schizzi quotati e studiato in dettaglio le soluzioni installative del prototipo, è stato creato un modello CAD virtuale tridimensionale dell’assieme costituito dalle tre bombole e dal telaio di collegamento di queste con l’imbragatura. Di questo modello vengono riportate qui di seguito alcune viste. In particolare, le Fig. 7 e 8 mostrano viste assonometriche anteriori e posteriori, la Fig. 9 una vista posteriore e la Fig. 10 una vista dall’alto.
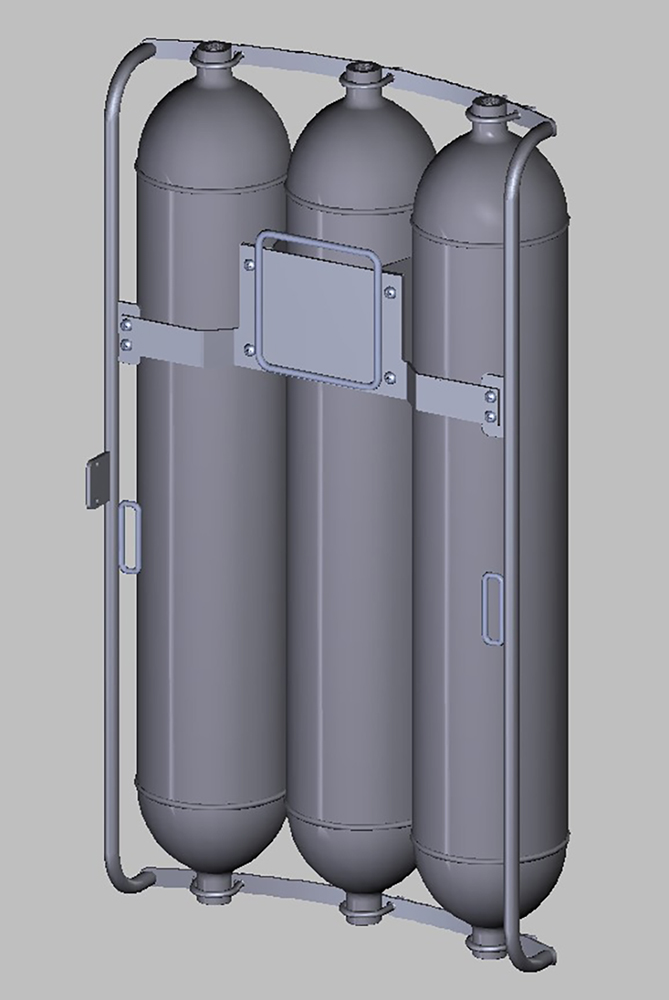
fig. 7 |
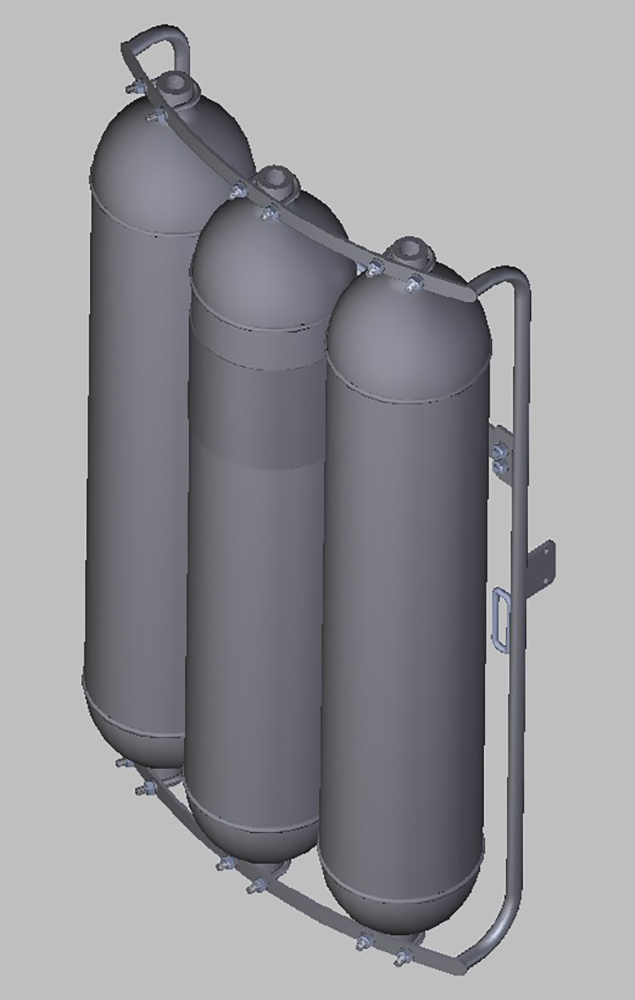
fig. 8 |
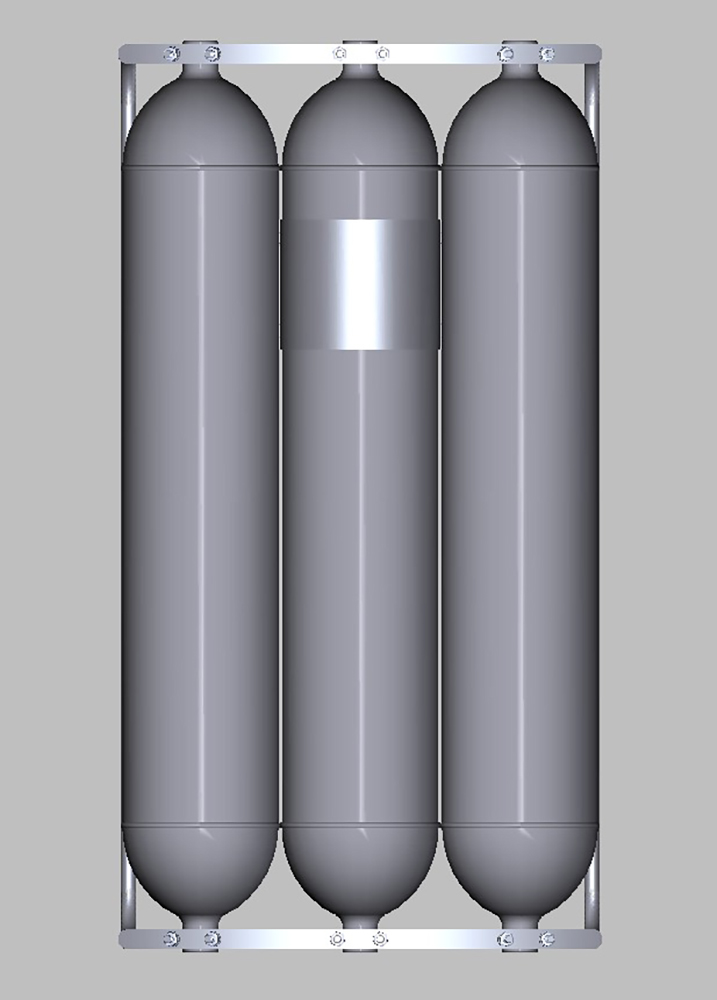
fig. 9 |
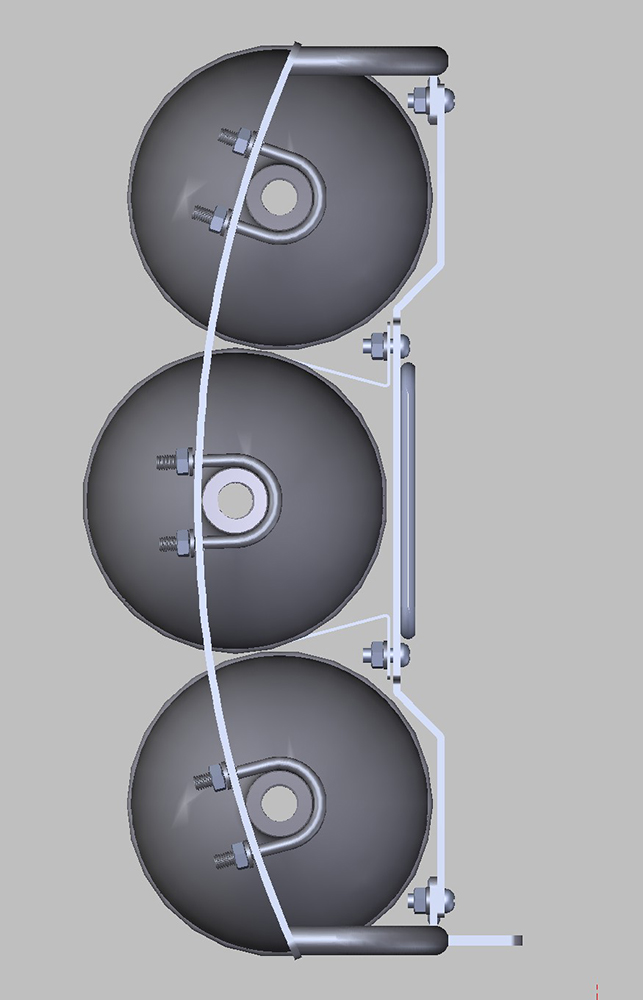
fig. 10 |
I primi importanti componenti realizzati sono stati le tre bombole da 5 litri che, come si può osservare dalle foto precedenti, sono del tipo a doppia ogiva saldata al corpo centrale cilindrico. Naturalmente le bombole che dovevo realizzare avrebbero dovuto essere perfettamente equivalenti a quelle originali soltanto dal punto di vista estetico, senza alcuna pretesa di dover contenere aria compressa.
Pertanto, le ogive, dopo essere state modellate a CAD (Fig. 11), sono state realizzate in resina mediante stampa 3D (Fig. 12).
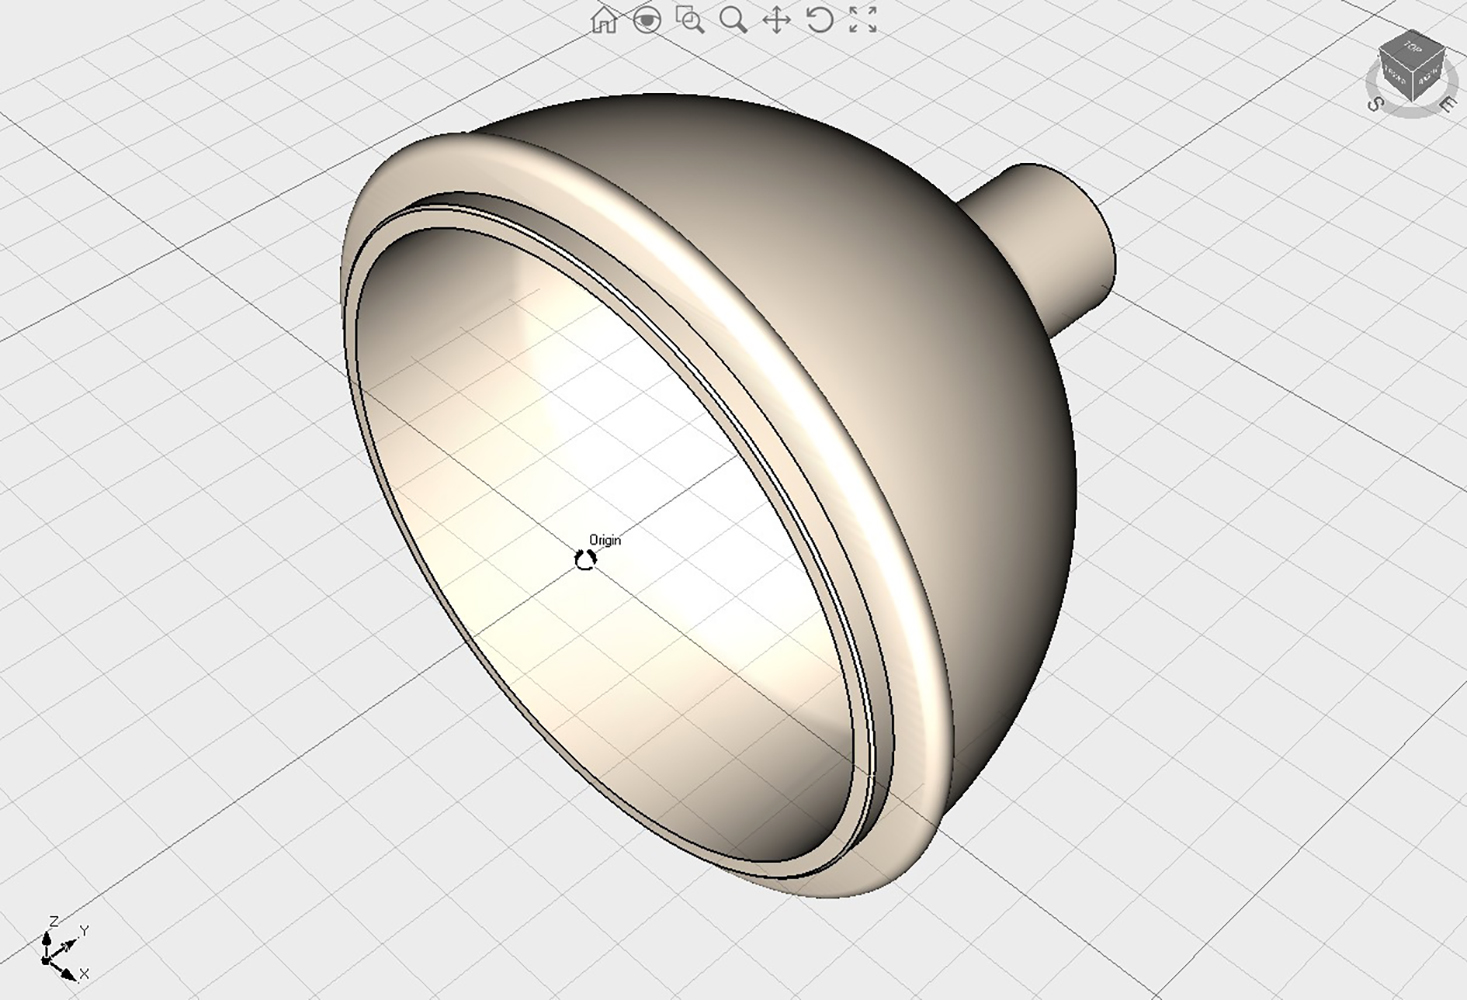
fig. 11 |
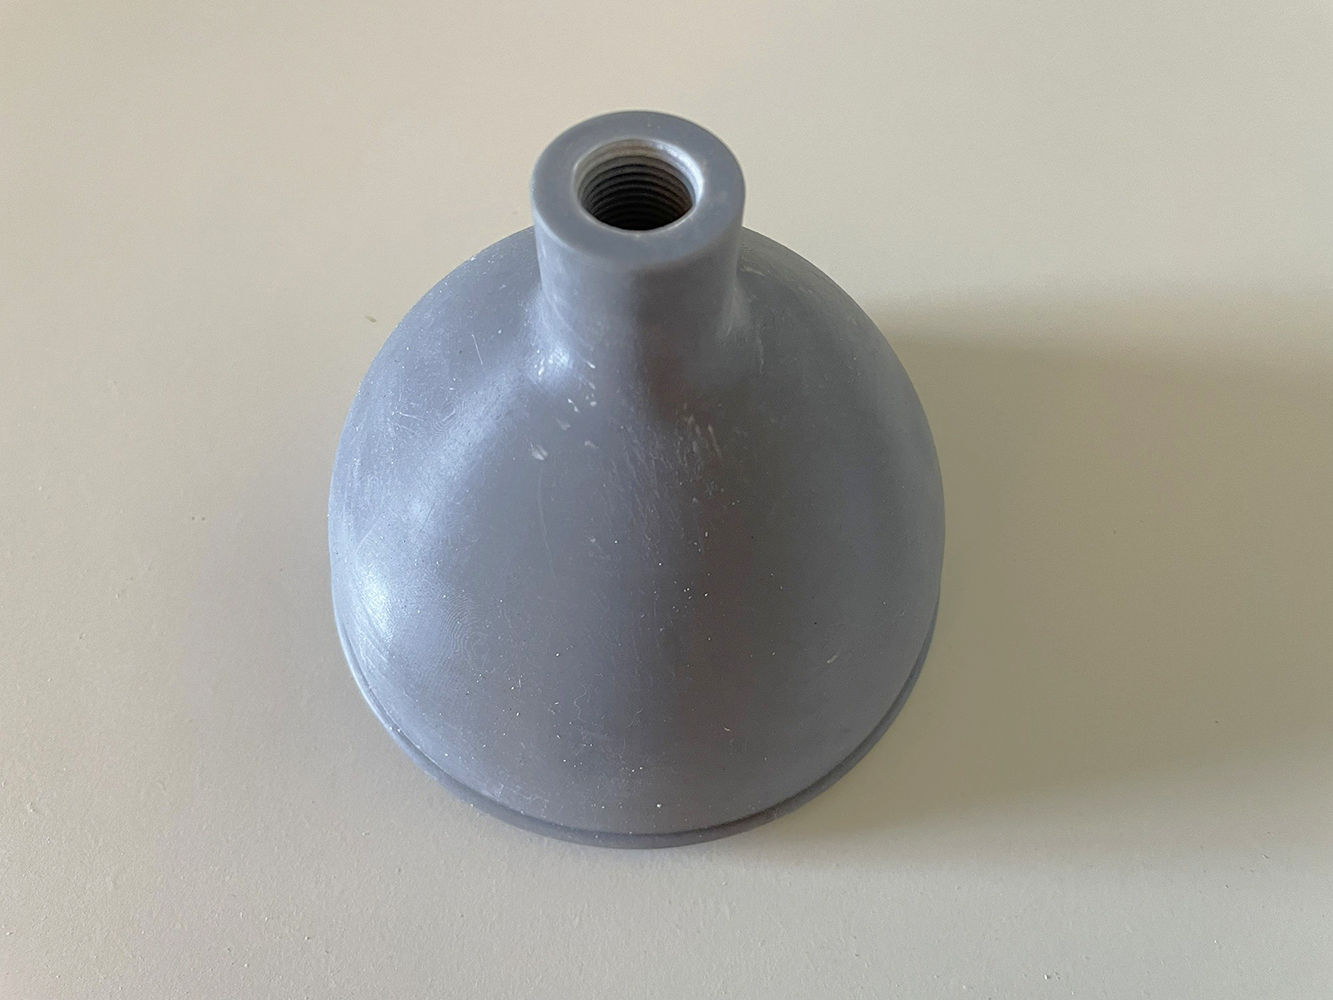
fig. 12 |
Il corpo centrale cilindrico è invece costituito da un tubo in alluminio di diametro esterno 120 mm, di spessore 5 mm e avente una lunghezza totale di 500 mm. I tre tubi sono stati acquistati in rete da un rivenditore di semilavorati in metallo.
Le ogive in resina, provviste di una lavorazione interna per il centraggio con i corpi cilindrici in alluminio, sono state fissate in maniera permanente a questi mediante colla epossidica bicomponente (Fig. 13 e 14).
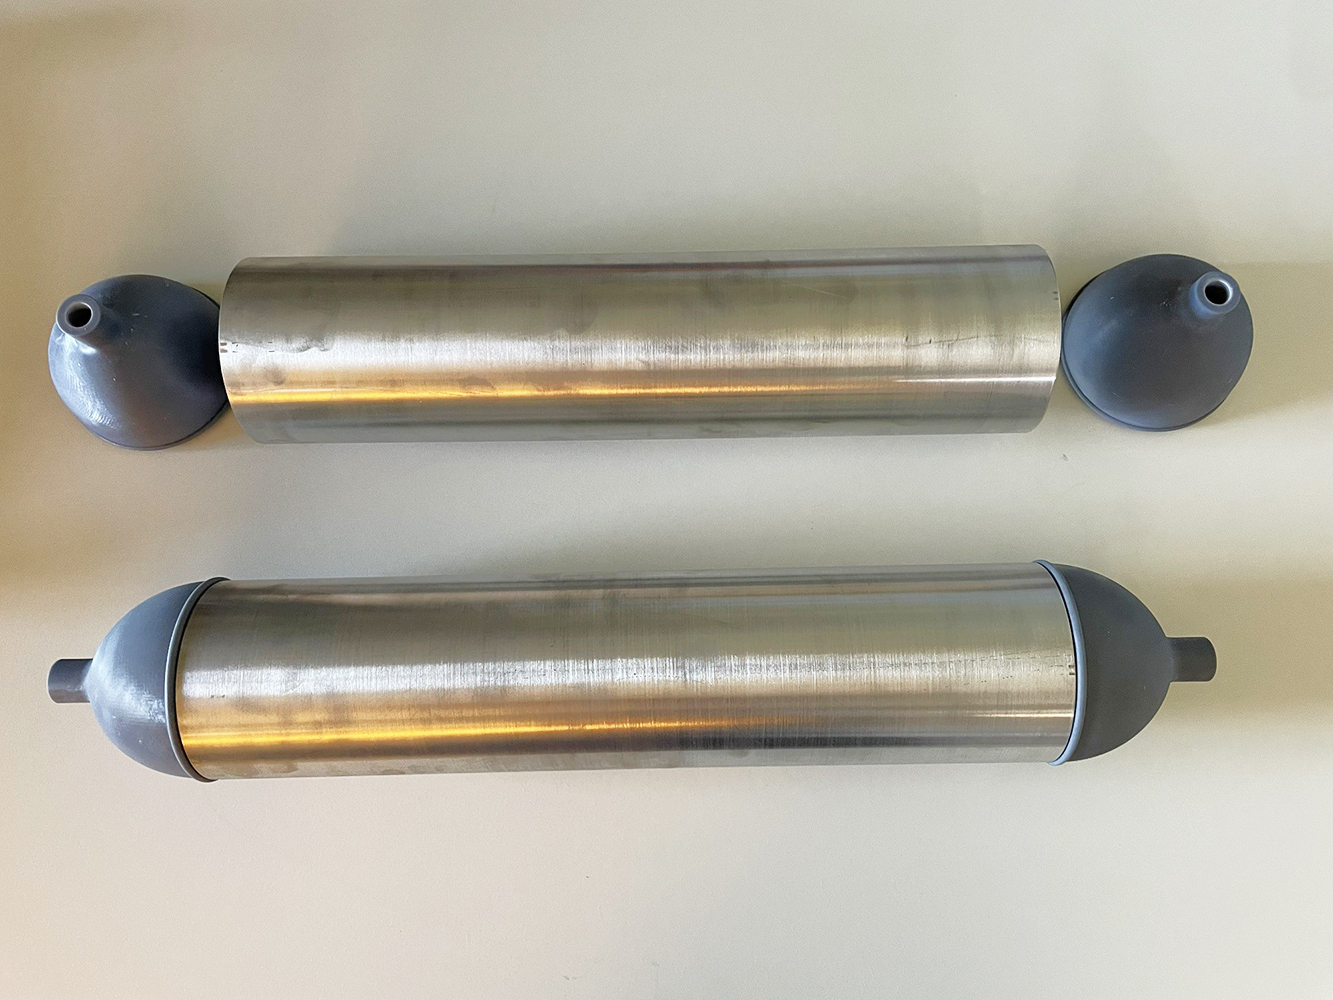
fig. 13 |
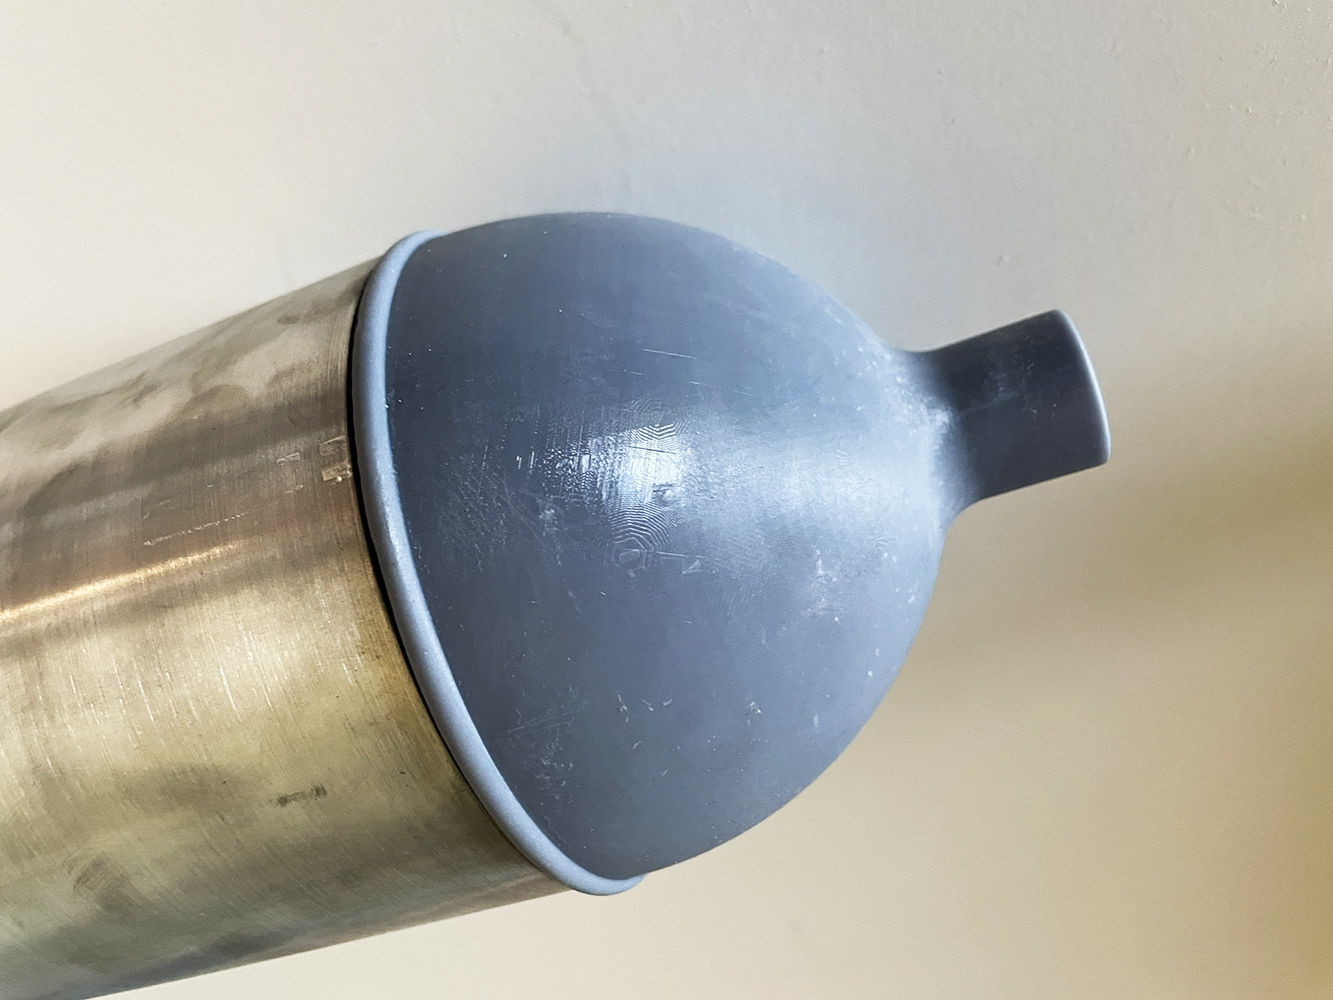
fig. 14 |
Il processo di incollaggio è stato correttamente eseguito con l’aiuto di un morsetto di lunghezza compatibile con quella della bombola completa (Fig. 15). Dopo l’incollaggio delle ogive le bombole sono state stuccate, carteggiate ed infine verniciate (Fig. 16).
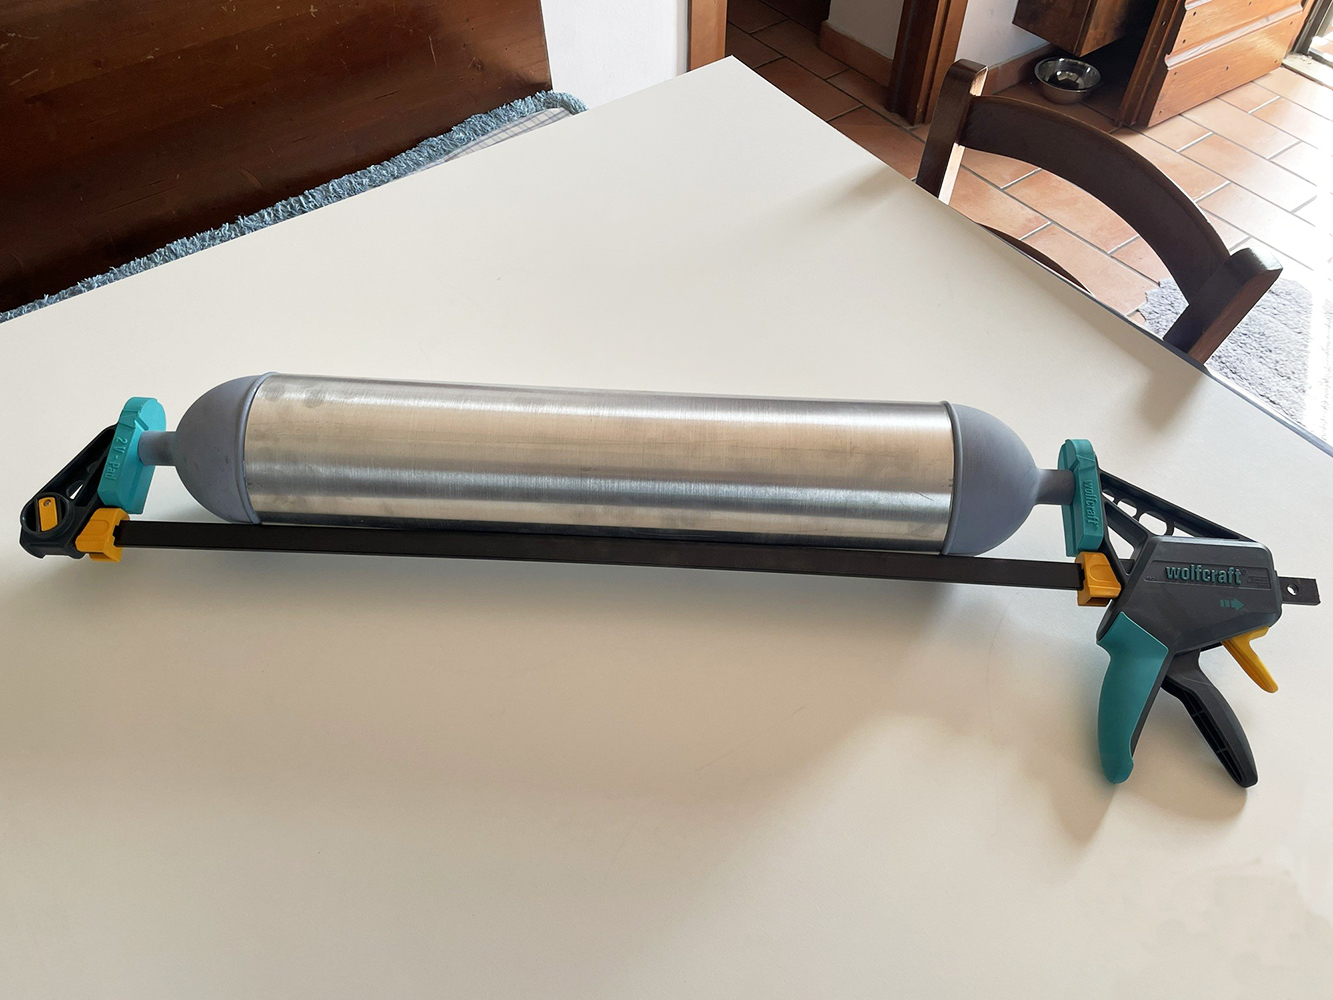
fig. 15 |
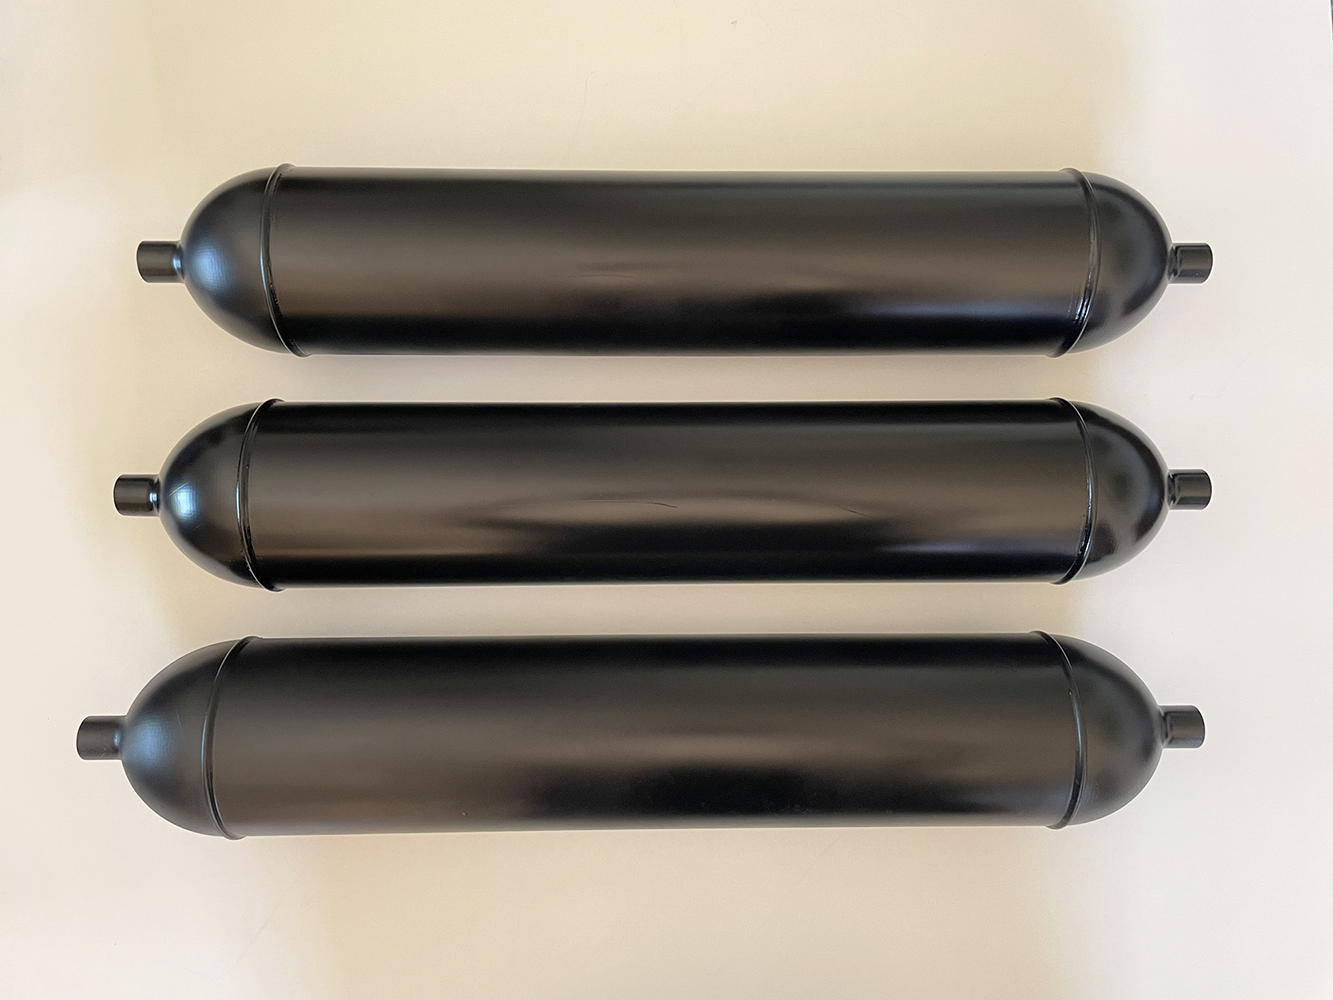
fig. 16 |
Un altro importante elemento strutturale dell’apparecchio, il telaio di collegamento delle bombole e dell’imbragatura, è stato realizzato in acciaio inox utilizzando diverse tecniche costruttive. Alcuni particolari del telaio sono stati costruiti partendo da lamiere inox di diverso spessore che sono state successivamente tagliate a laser ed infine piegate o calandrate. Gli altri elementi del telaio sono stati ricavati partendo da barre inox di diverso diametro anch’esse piegate o calandrate ed infine tagliate e lavorate fino ad ottenere le misure richieste a disegno. I vari pezzi del telaio così ricavati sono poi stati saldati tra loro mediante processo TIG (Tungsten Inert Gas).
Per quanto riguarda la fascia di collegamento tra il telaio e la bombola centrale, per una migliore lavorabilità si è preferito utilizzare una lamiera di alluminio anziché di acciaio inox. Al termine delle operazioni di fabbricazione il telaio e la fascia sono stati verniciati in nero opaco, lo stesso colore impiegato per le bombole. Il telaio completo e alcune sue viste di dettaglio sono mostrati nelle Fig. 17, 18, 19, 20, 21 e 22.
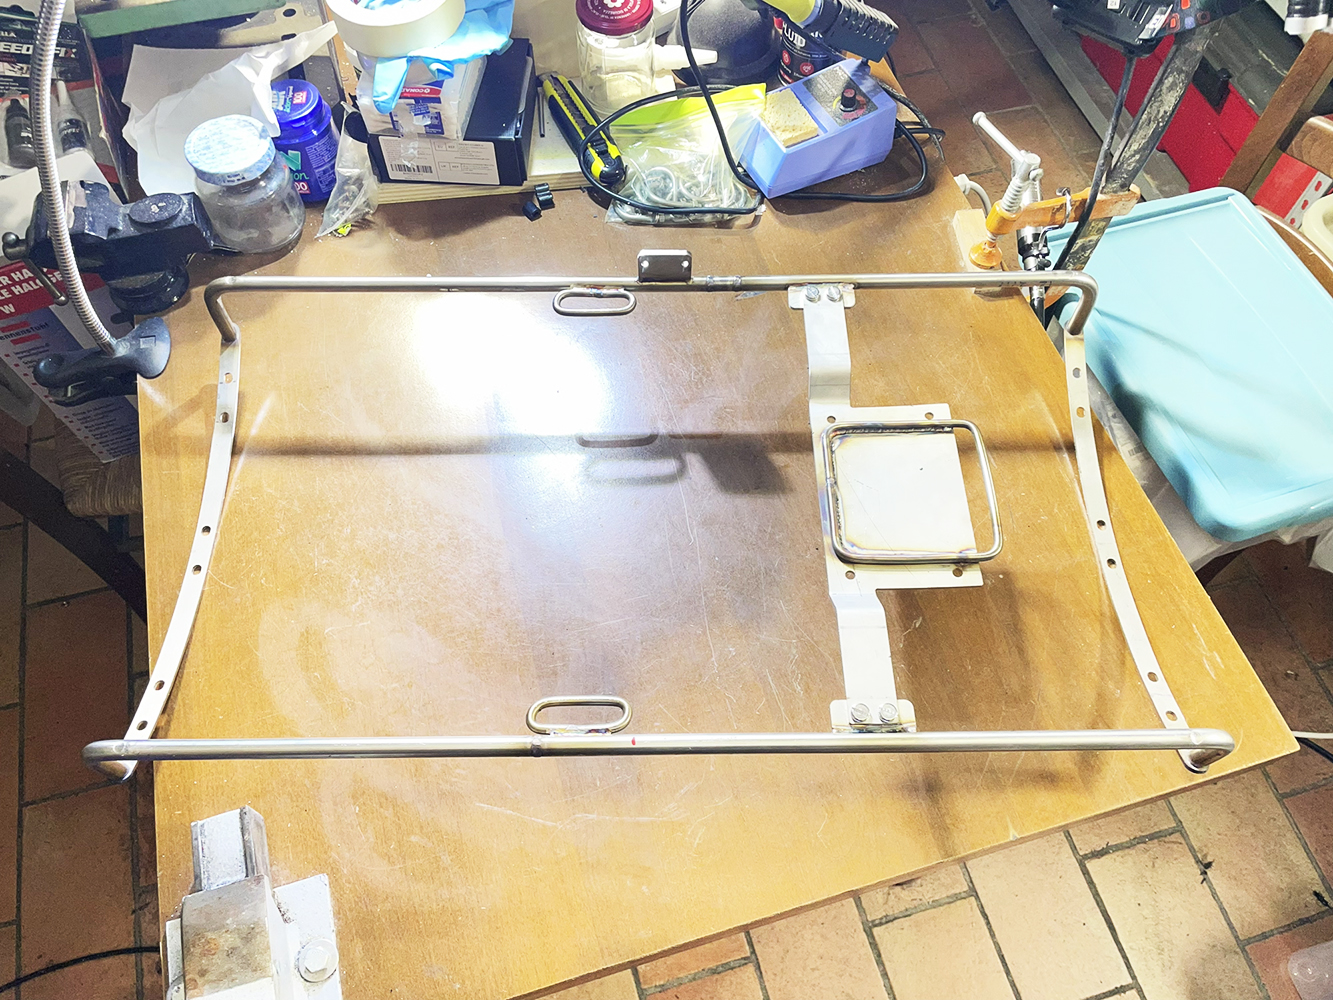
fig. 17 |
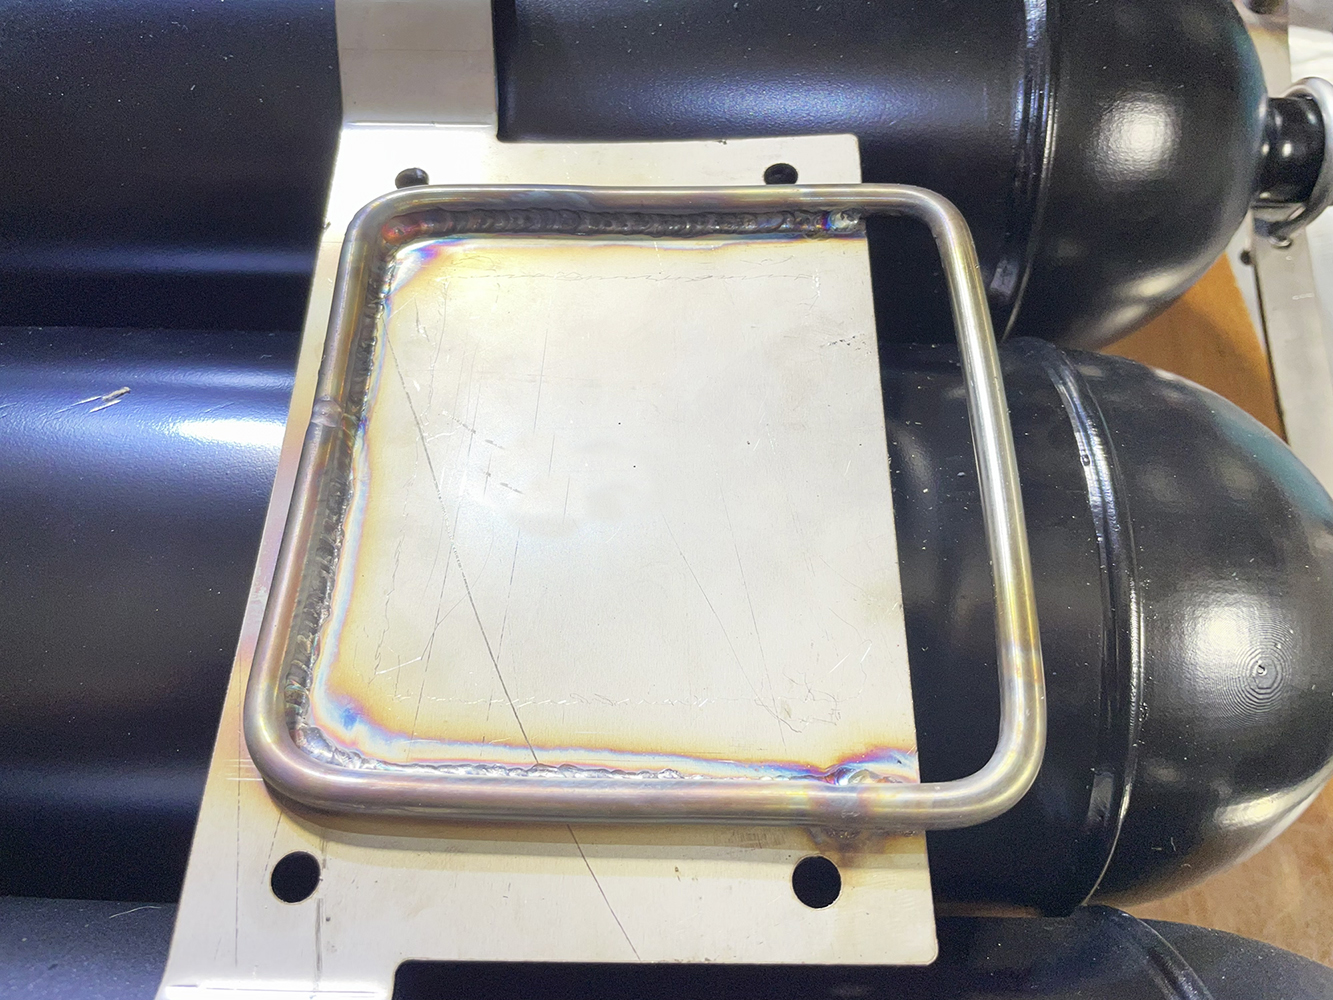
fig. 18 |
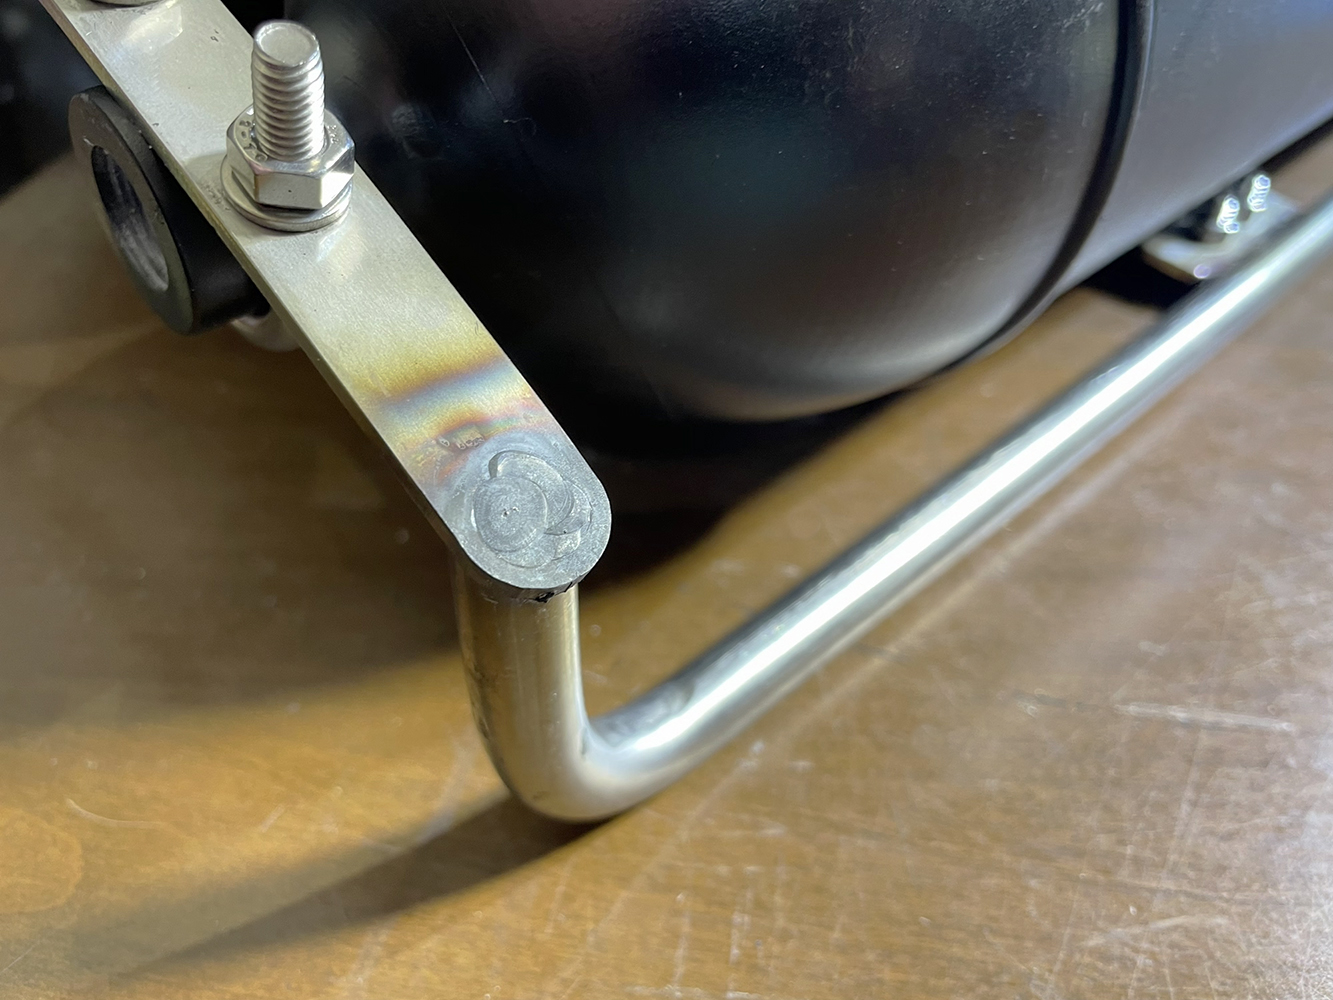
fig. 19 |
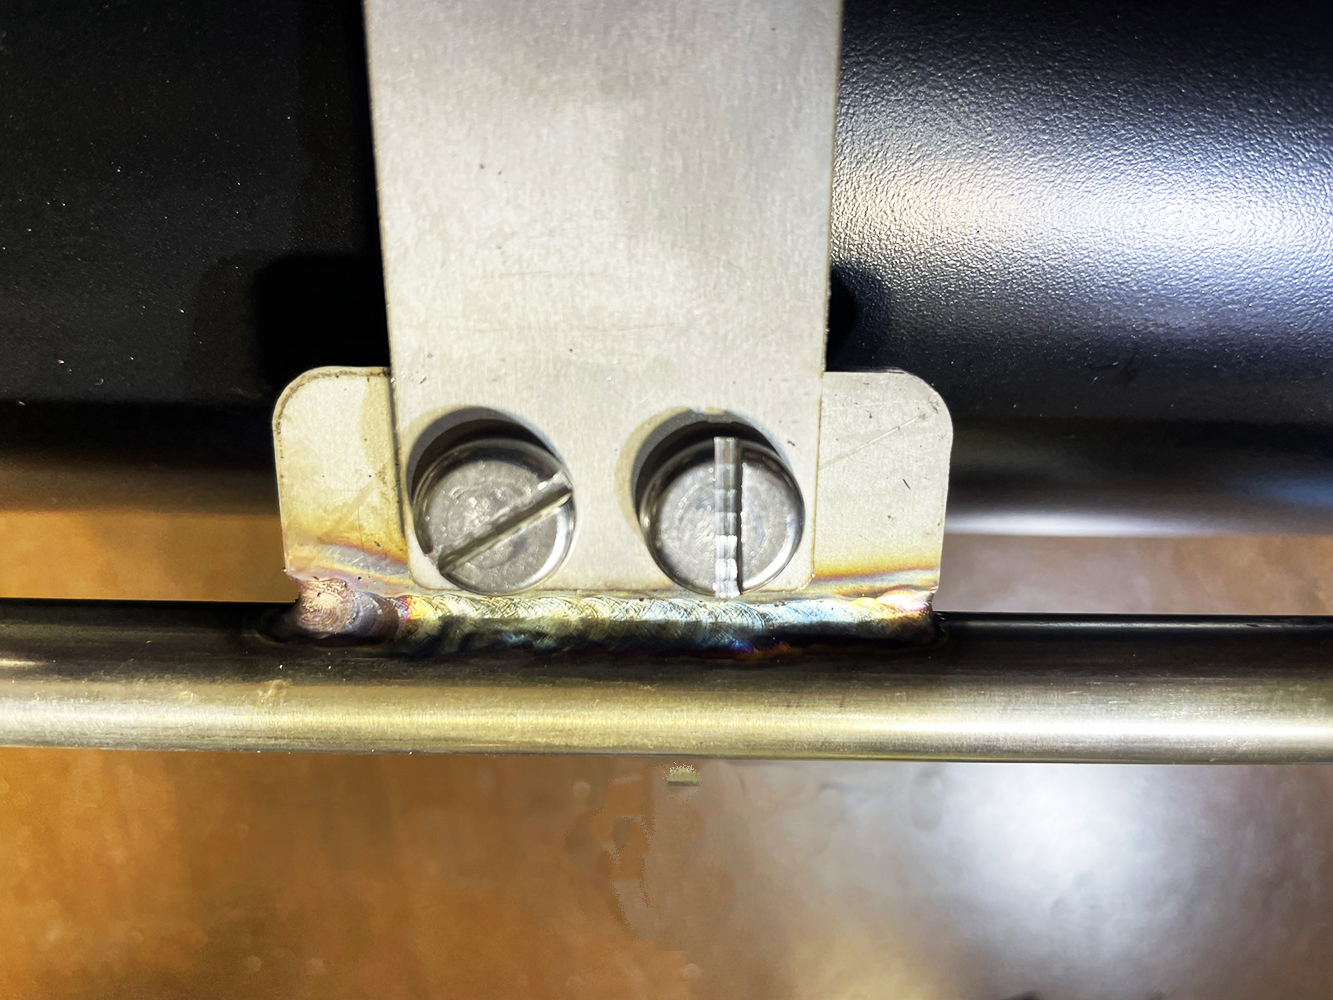
fig. 20 |
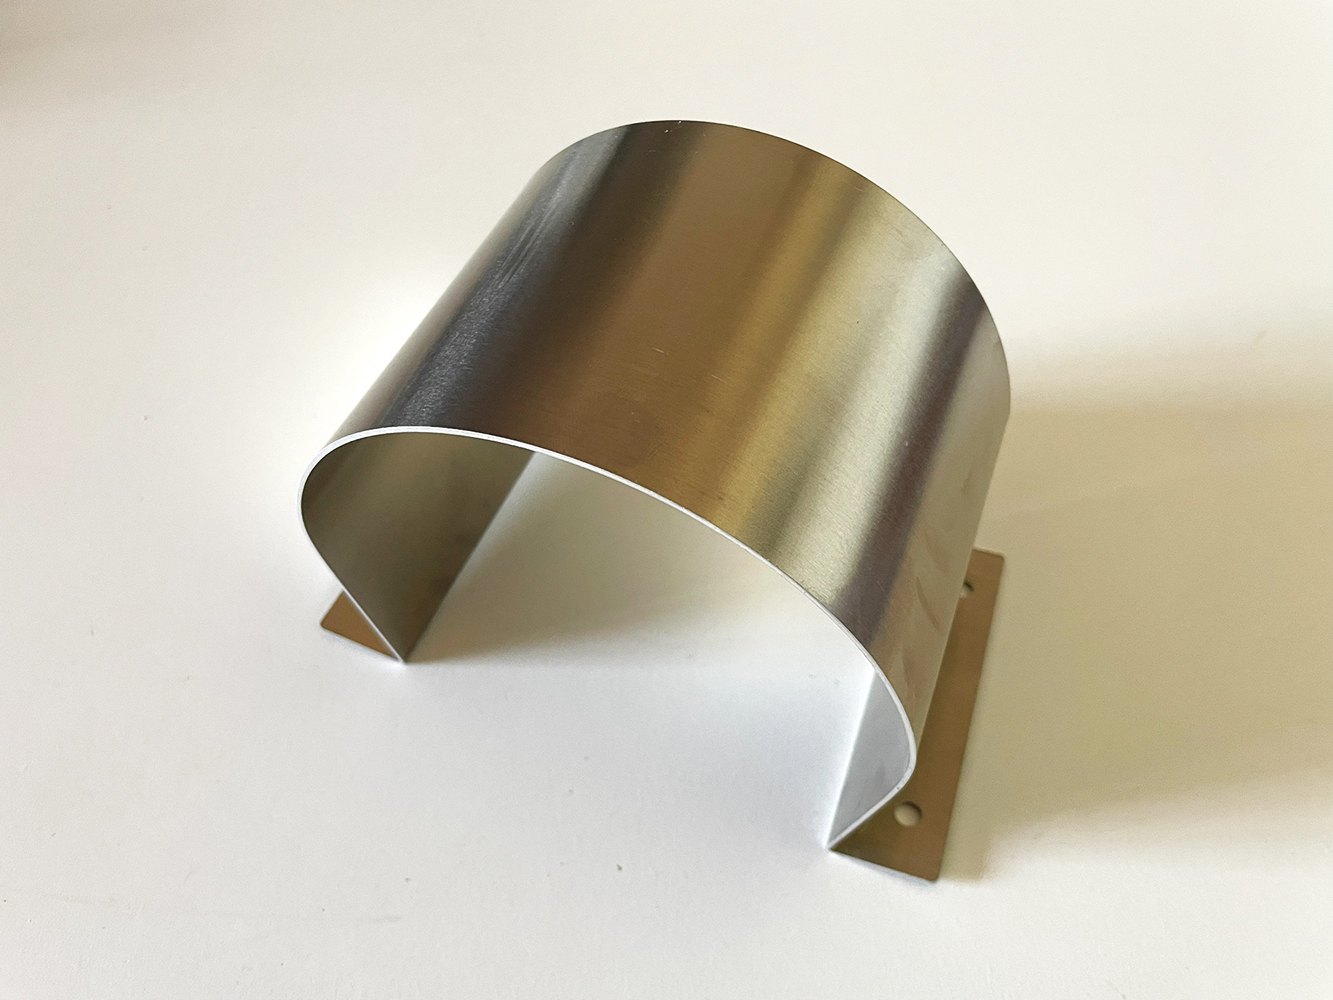
fig. 21 |
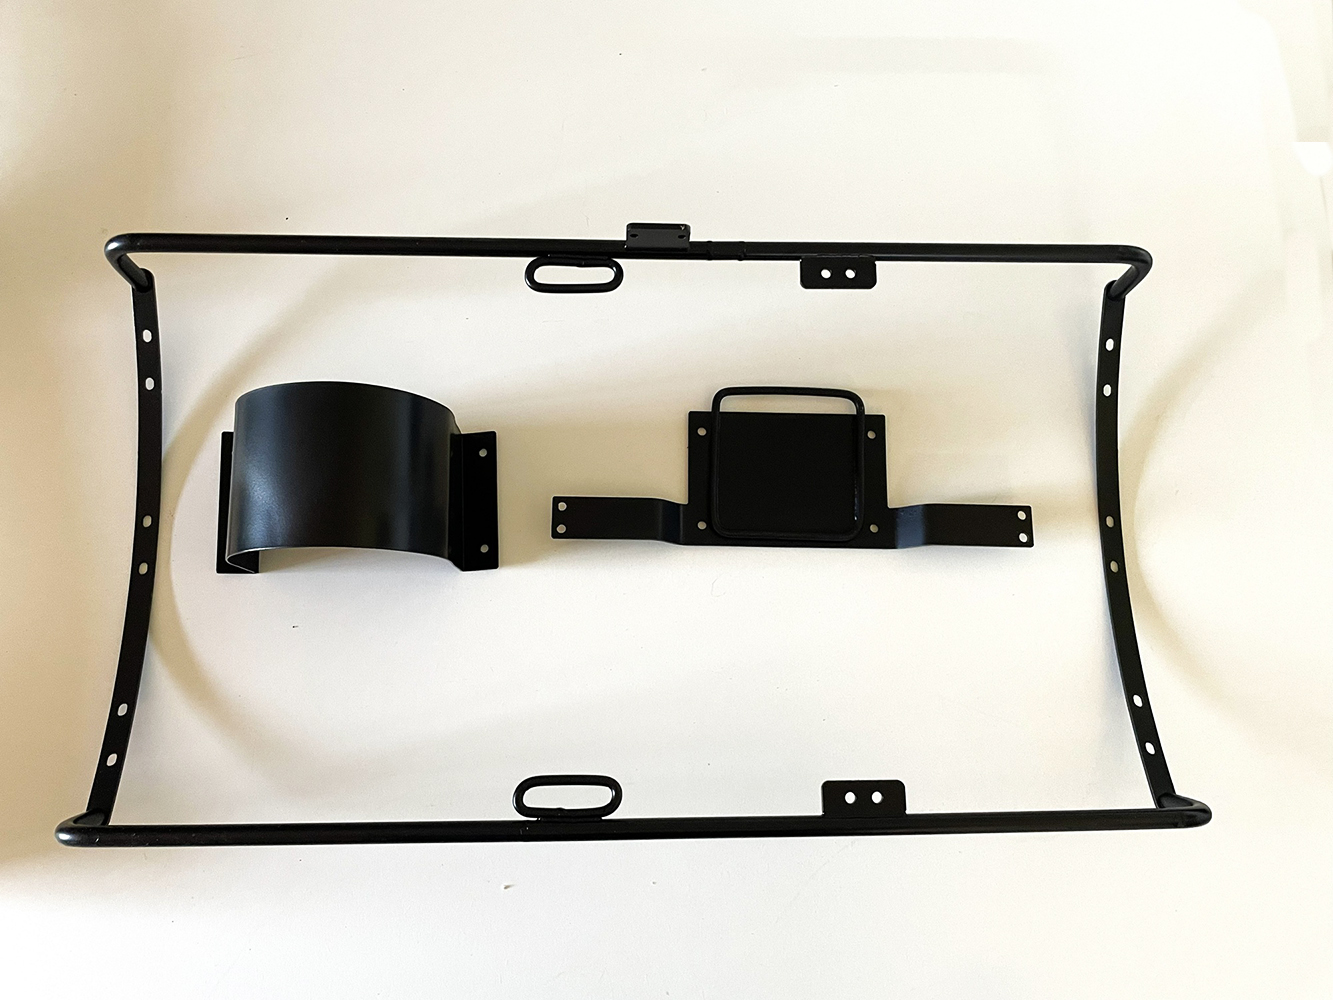
fig. 22 |
La realizzazione del primo e del secondo stadio dell’autorespiratore non hanno comportato problemi particolari in quanto questo processo era già stato definito e collaudato attraverso la costruzione di varie repliche destinate ad alcuni collezionisti che ne avevano fatto richiesta (processo descritto in dettaglio nel primo dei miei articoli citati in precedenza). Tuttavia, in questo caso particolare, la valvola di scarico a becco d’anatra, che era stata installata all’interno del secondo stadio nelle repliche precedenti, è ora montata all’esterno del coperchio, come nel prototipo del museo Dumas. Questa ultima soluzione ha comportato la necessità di disegnare e costruire una specifica protezione in lamiera di alluminio che è stata montata sopra il coperchio del secondo stadio a protezione della valvola a becco d’anatra (Fig. 23, 24 e 25). Naturalmente questa protezione è assolutamente identica a quella originale (Fig. 1 e Fig. 5). Il boccaglio dell’autorespiratore è stato realizzato in resina mediante stampa 3D come per le repliche precedenti (Fig. 26).
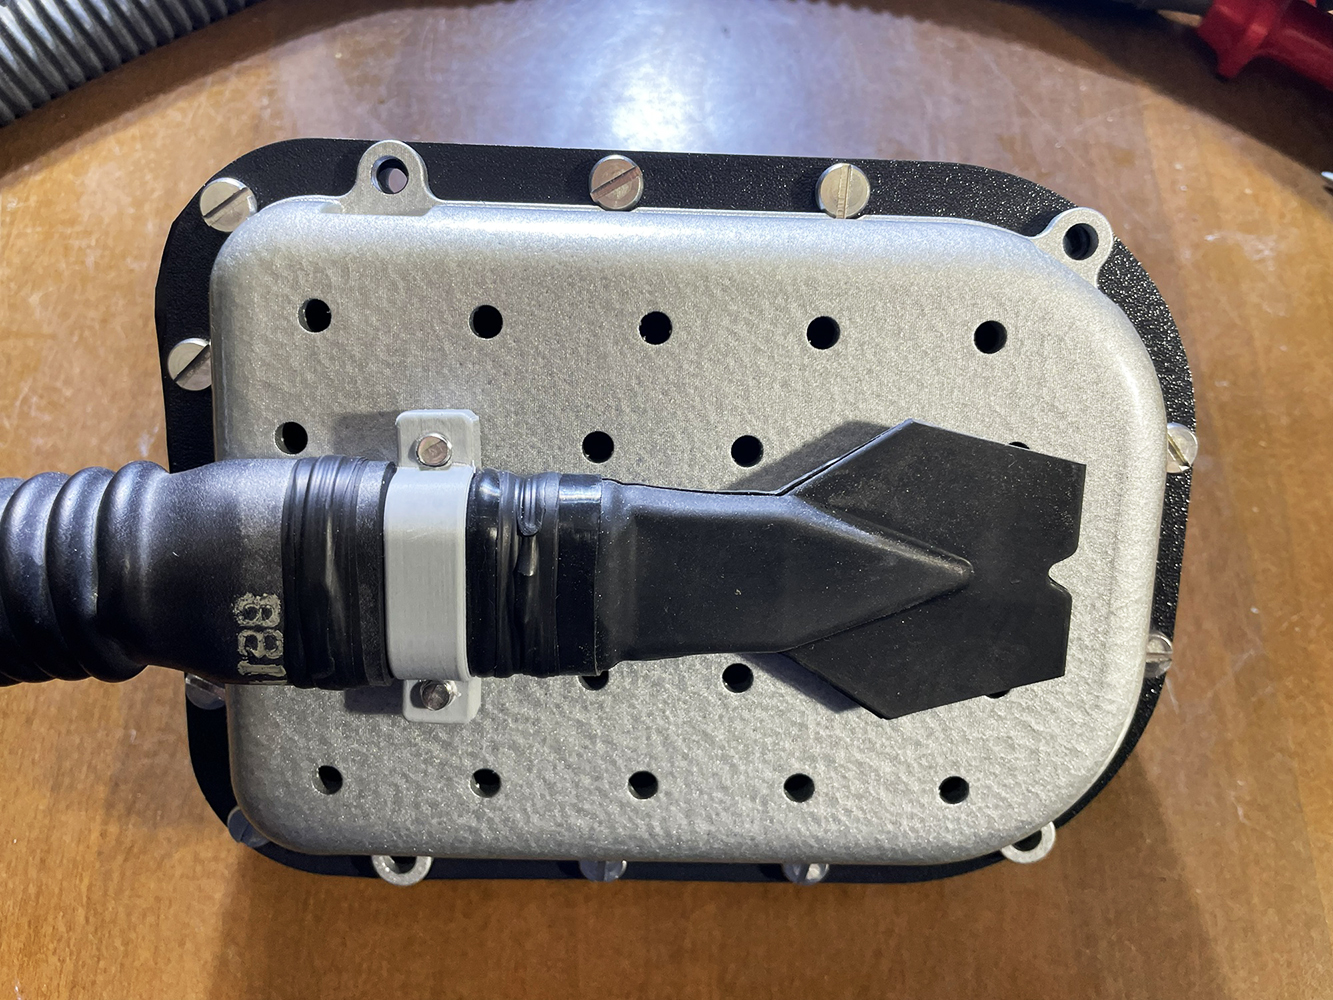
fig. 23 |
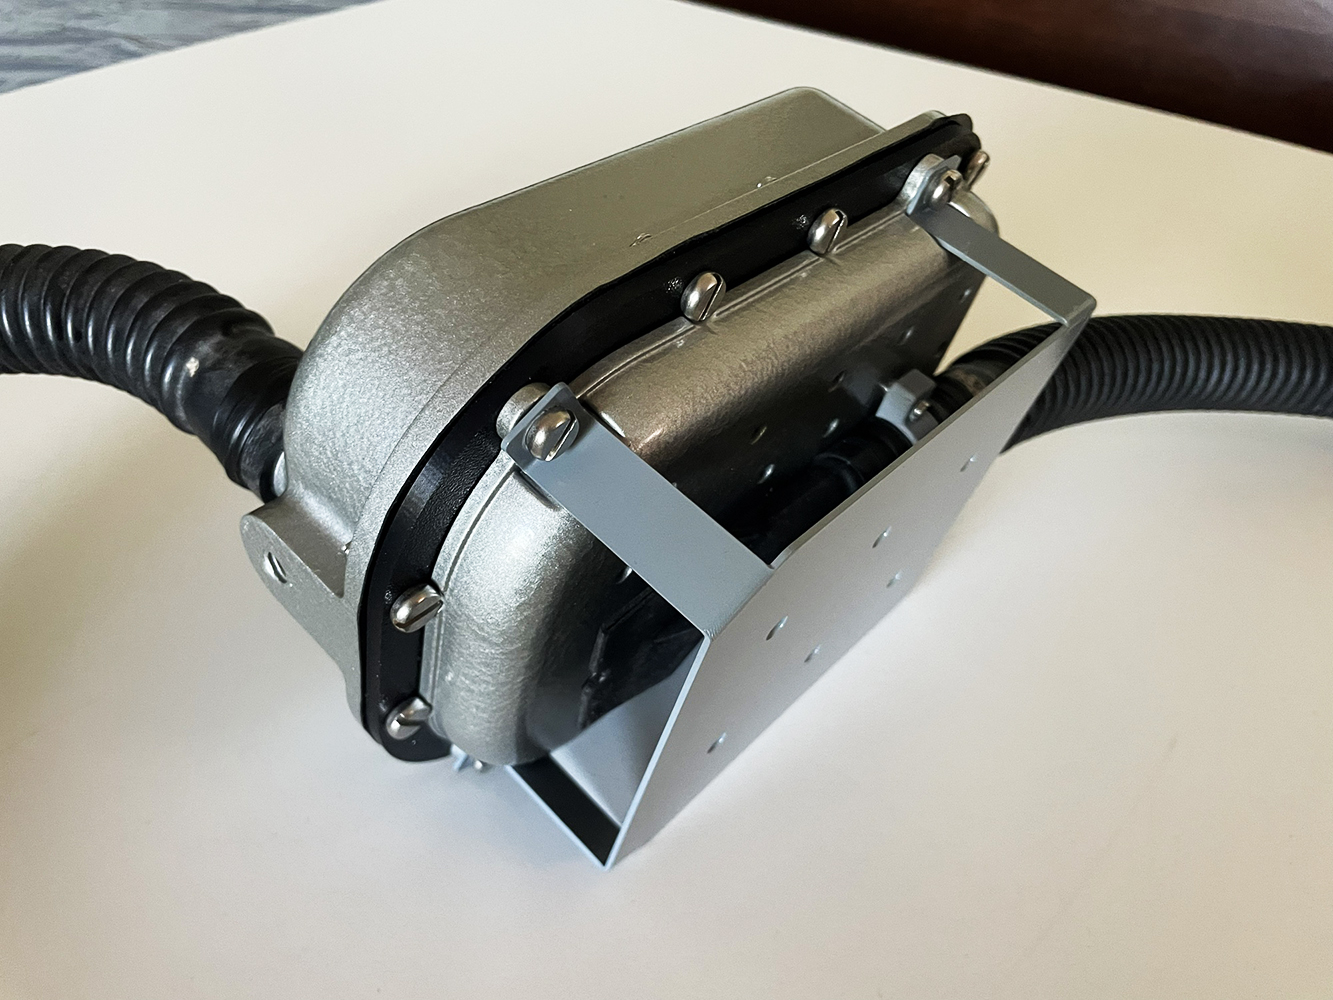
fig. 24 |
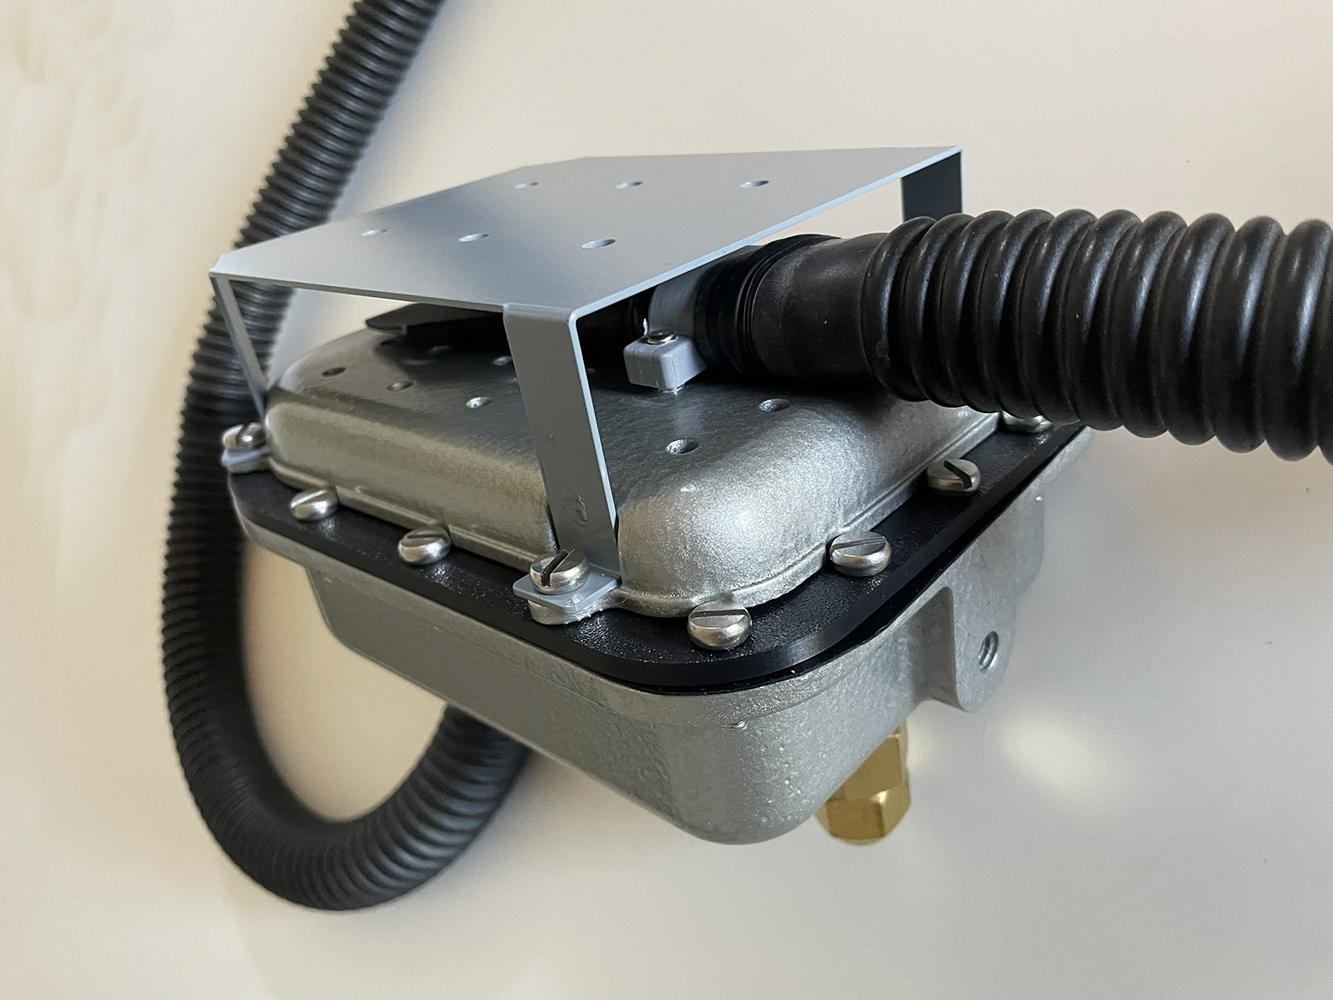
fig. 25 |
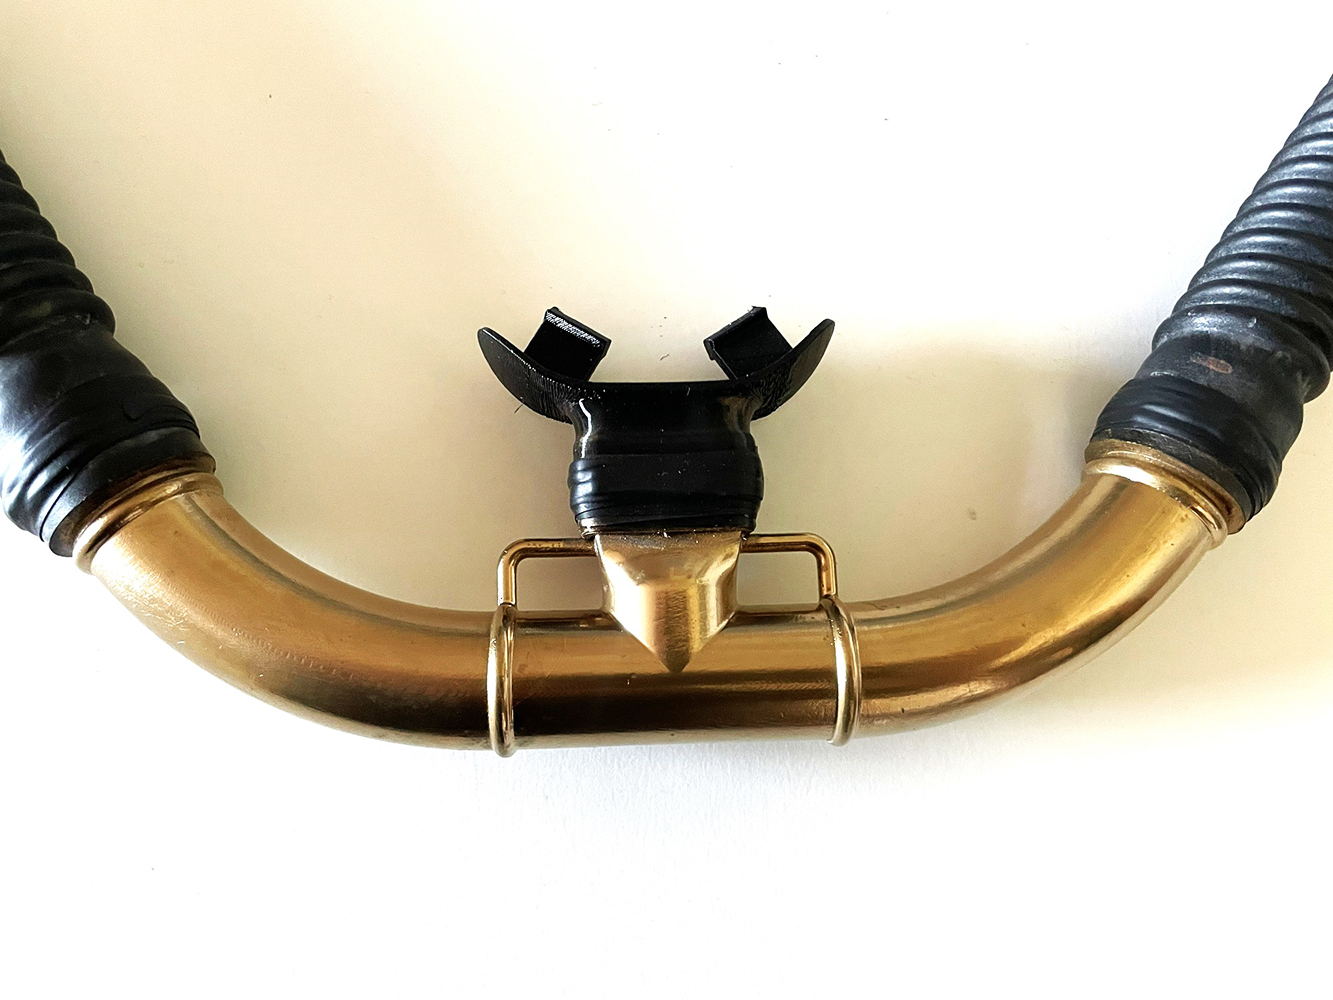
fig. 26 |
Per quanto riguarda i tubi corrugati, che nell’apparecchio originale sono di diversa lunghezza per la particolare posizione dei manicotti di collegamento con il secondo stadio, ho utilizzato tubi in gomma da 25 mm (1 pollice) di diametro interno e di lunghezza pari a circa 1 metro. Questi tubi, acquistati in rete da un rivenditore ucraino, sono stati adeguatamente accorciati in modo da ottenere delle misure quanto più vicine a quelle dell’esemplare originale (700 mm per il tubo di scarico e 840 mm per il tubo di inspirazione). Il secondo stadio così completato e pronto per il montaggio finale sull’autorespiratore è mostrato nelle Fig. 27 e 28.
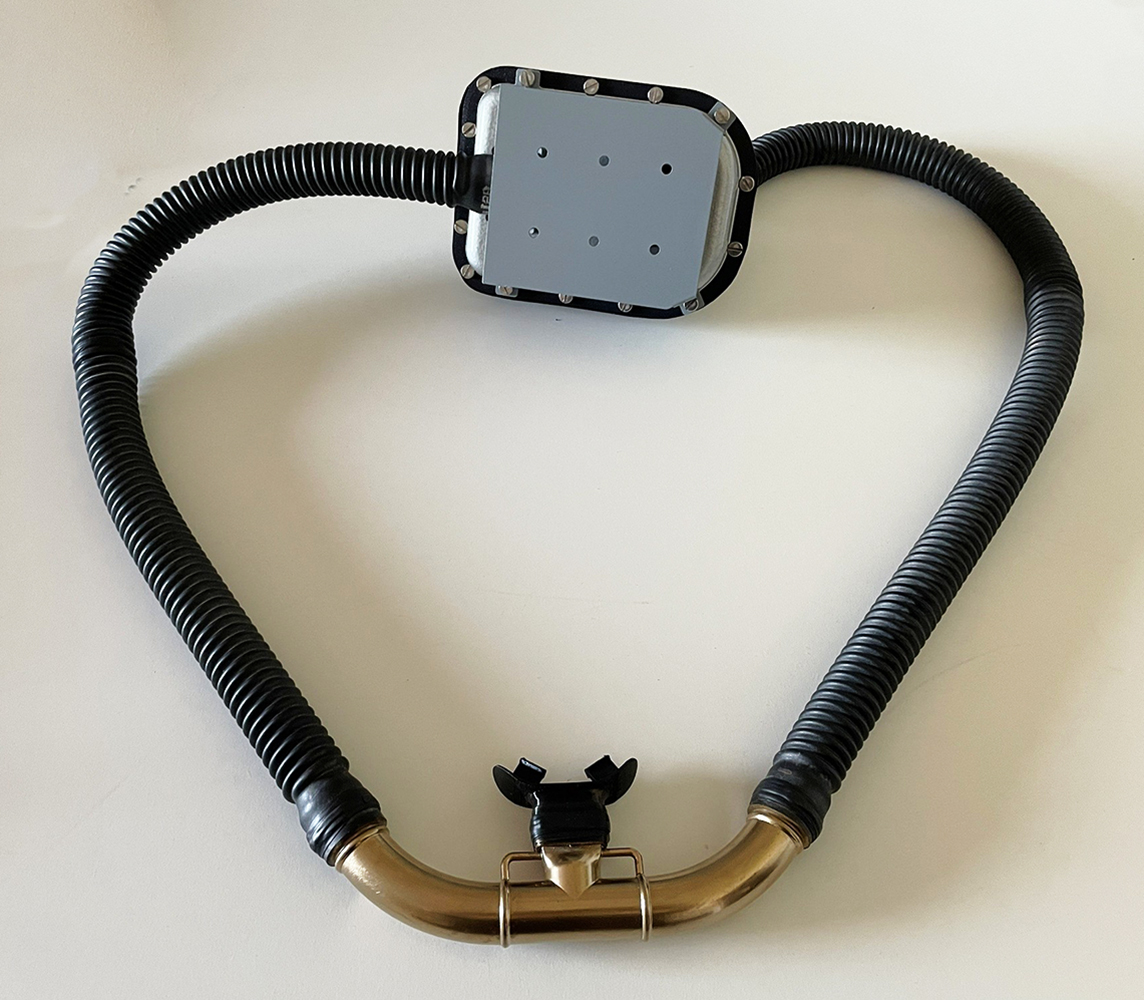
fig. 27 |
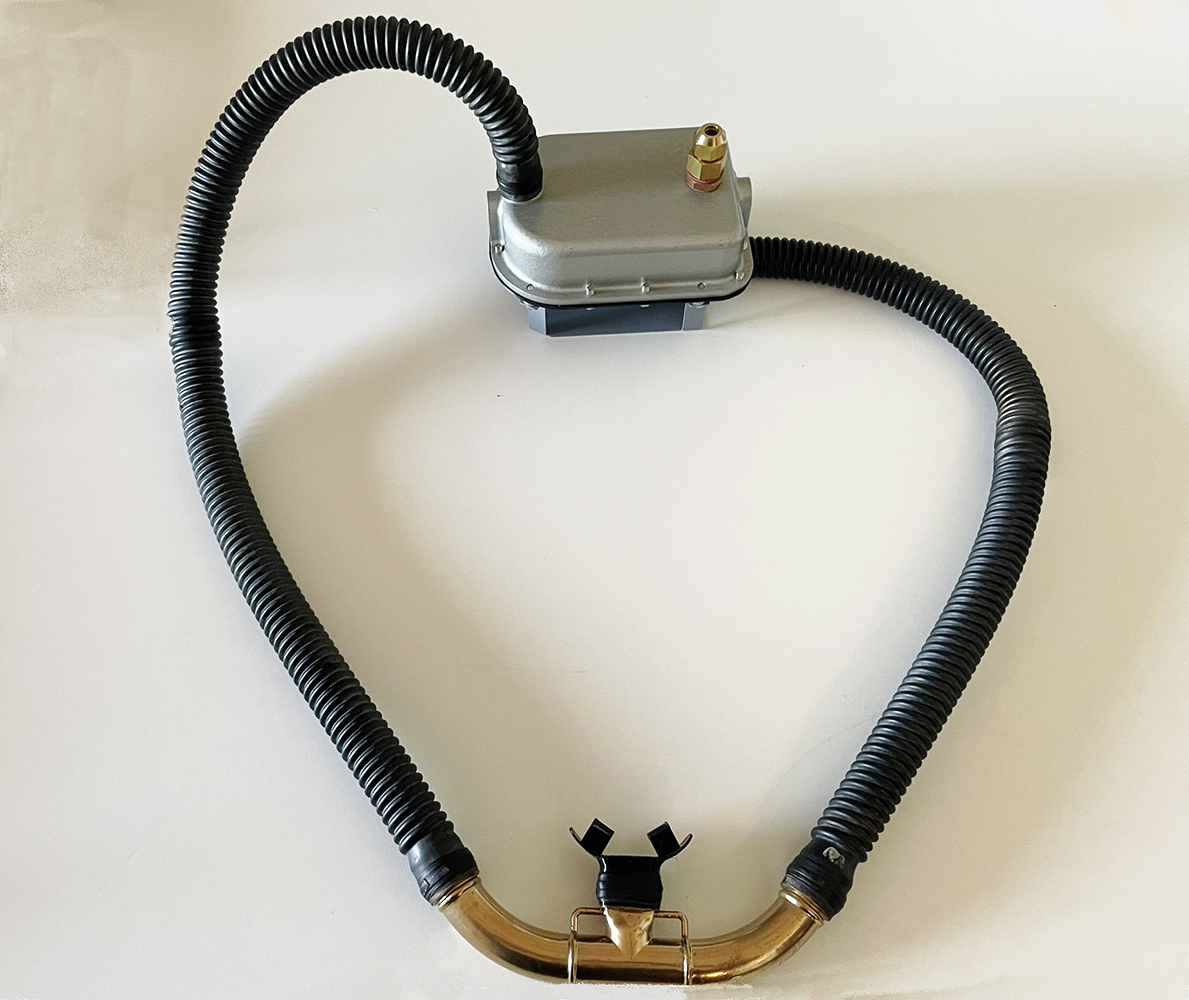
fig. 28 |
Anche il primo stadio è stato costruito seguendo lo stesso processo già descritto nel mio articolo citato in precedenza, e cioè partendo da un vecchio riduttore di pressione industriale, molto simile a quello originale prodotto da Air Liquide che purtroppo risulta ormai introvabile. Dopo le varie lavorazioni e la verniciatura finale il componente da montare sulla replica è mostrato nelle Fig. 29 e 30. Si noti la presenza di una valvola di sicurezza montata sul corpo del riduttore, che era necessaria in caso di valvole di tipo “upstream” impiegate nei secondi stadi come quello dell’autorespiratore prototipale Cousteau-Gagnan.
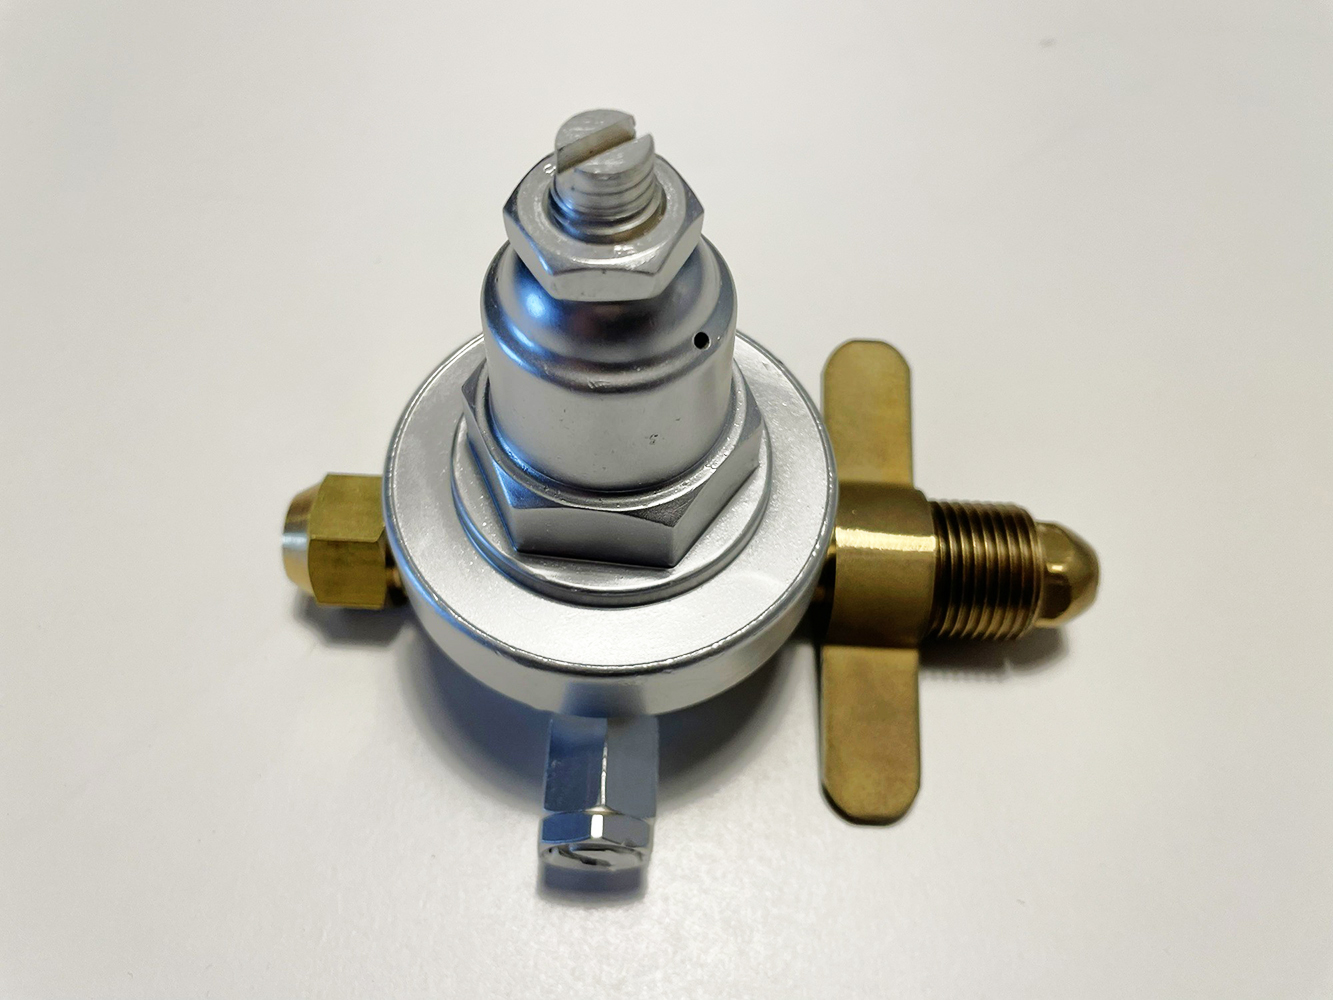
fig. 29 |
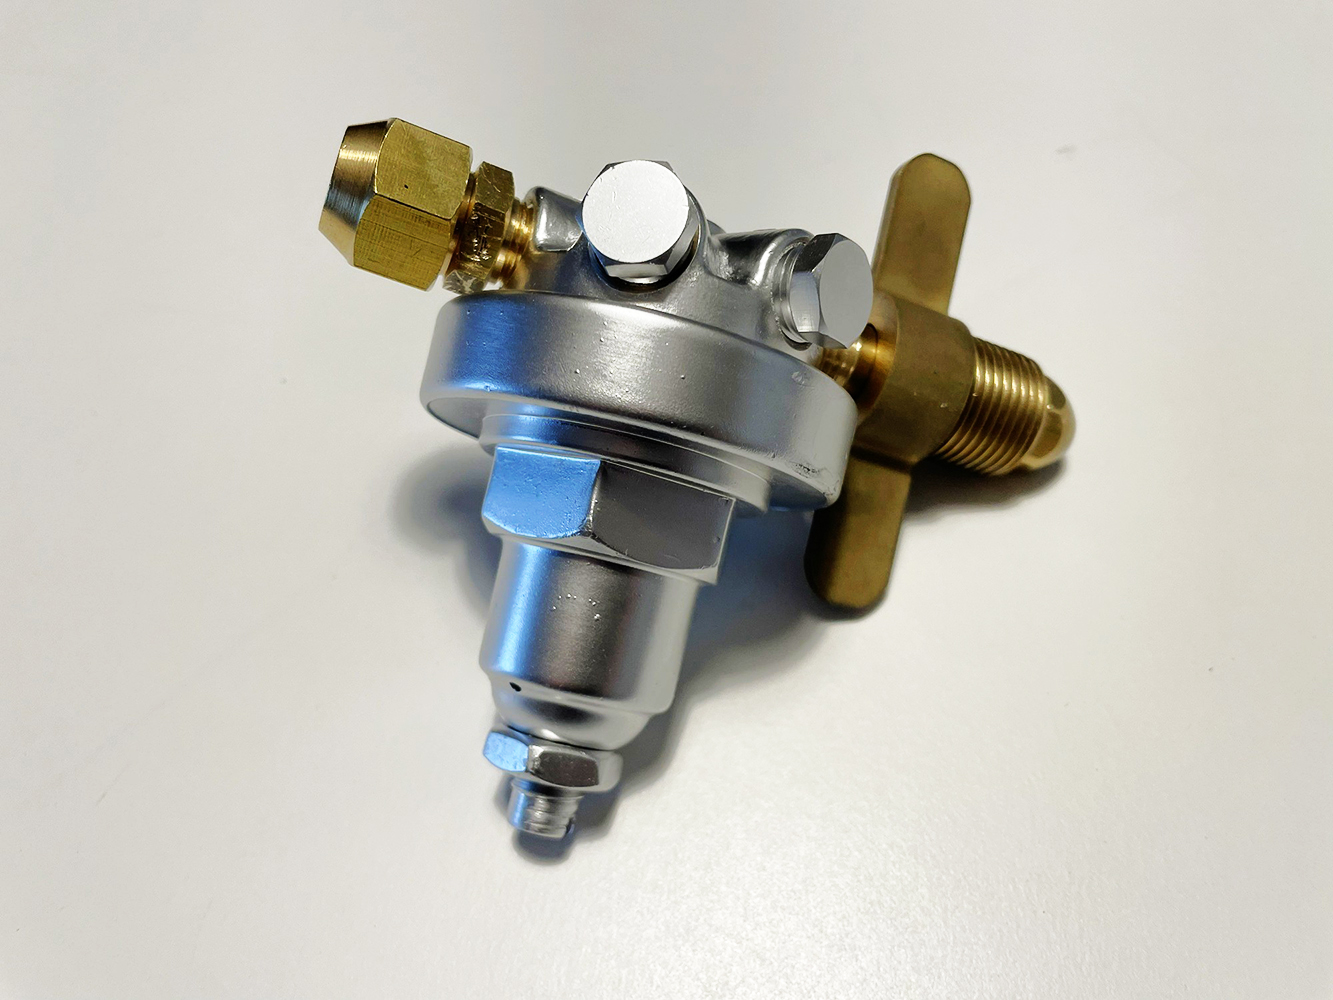
fig. 30 |
Nella fase iniziale del progetto, i componenti la cui realizzazione mi dava grandi preoccupazioni erano le rubinetterie in ottone dell’autorespiratore. Questi rubinetti erano impiegati nell’apparecchio originale per la ricarica delle tre bombole e per la commutazione tra circuito primario e circuito di riserva. In tutto c’erano tre rubinetti da realizzare che, a parte le manopole prodotte in due diverse configurazioni, sembravano identici tra loro. L’eventualità di dover prima disegnare poi costruire questi componenti partendo da zero certo non mi entusiasmava per le difficoltà tecniche e soprattutto per gli alti costi che avrei dovuto sostenere. Mi sono quindi messo alla ricerca in rete di rubinetti esistenti sul mercato molto simili a quelli originali e che potessero poi essere modificati allo scopo. Dopo numerosi tentativi infruttuosi, alla fine ho trovato quello che cercavo. Con mia grande sorpresa ho constatato che questi rubinetti, a distanza di più di 80 anni dalla data di fabbricazione dell’autorespiratore originale del 1943, avevano conservato le principali caratteristiche e le stesse dimensioni principali dei componenti di quell’epoca. In particolare, le dimensioni e la filettatura della porta di uscita dei rubinetti originali (G5/8-14) erano identiche a quelle impiegate ai nostri giorni sulle rubinetterie delle bombole subacquee provviste di attacco DIN. La dimensione assiale degli attacchi di uscita di questi moderni rubinetti è diversa a seconda della pressione nominale di lavoro (200 bar o 300 bar). Naturalmente io ho scelto i rubinetti da 200 bar visto che all’epoca la pressione di lavoro di questi apparecchi era quasi sempre più bassa. I tre rubinetti acquistati in rete per questo progetto sono mostrati nelle Fig. 31 e 32.
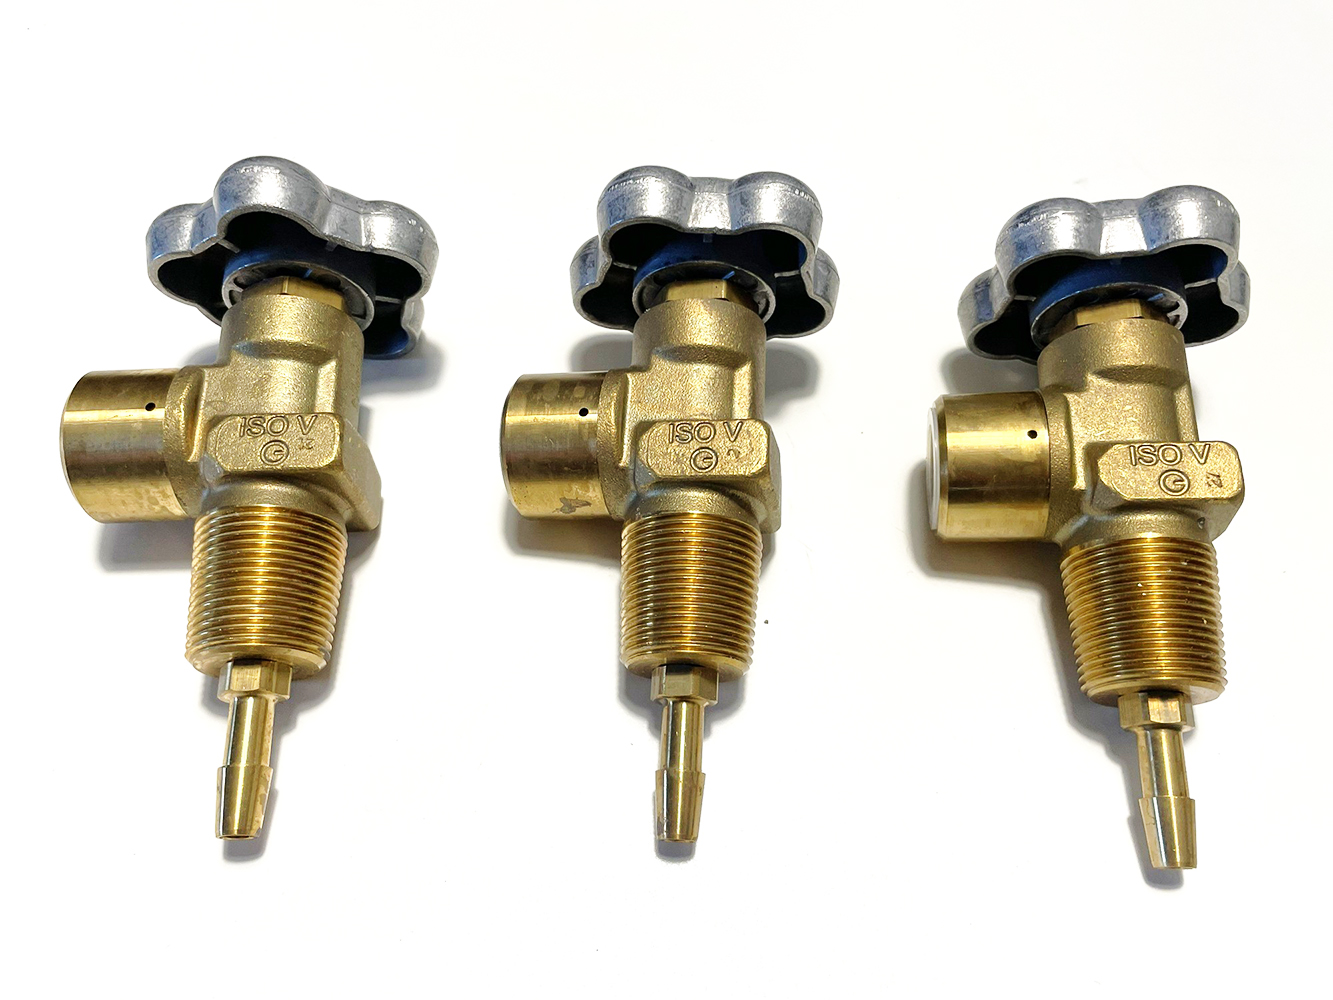
fig. 31 |
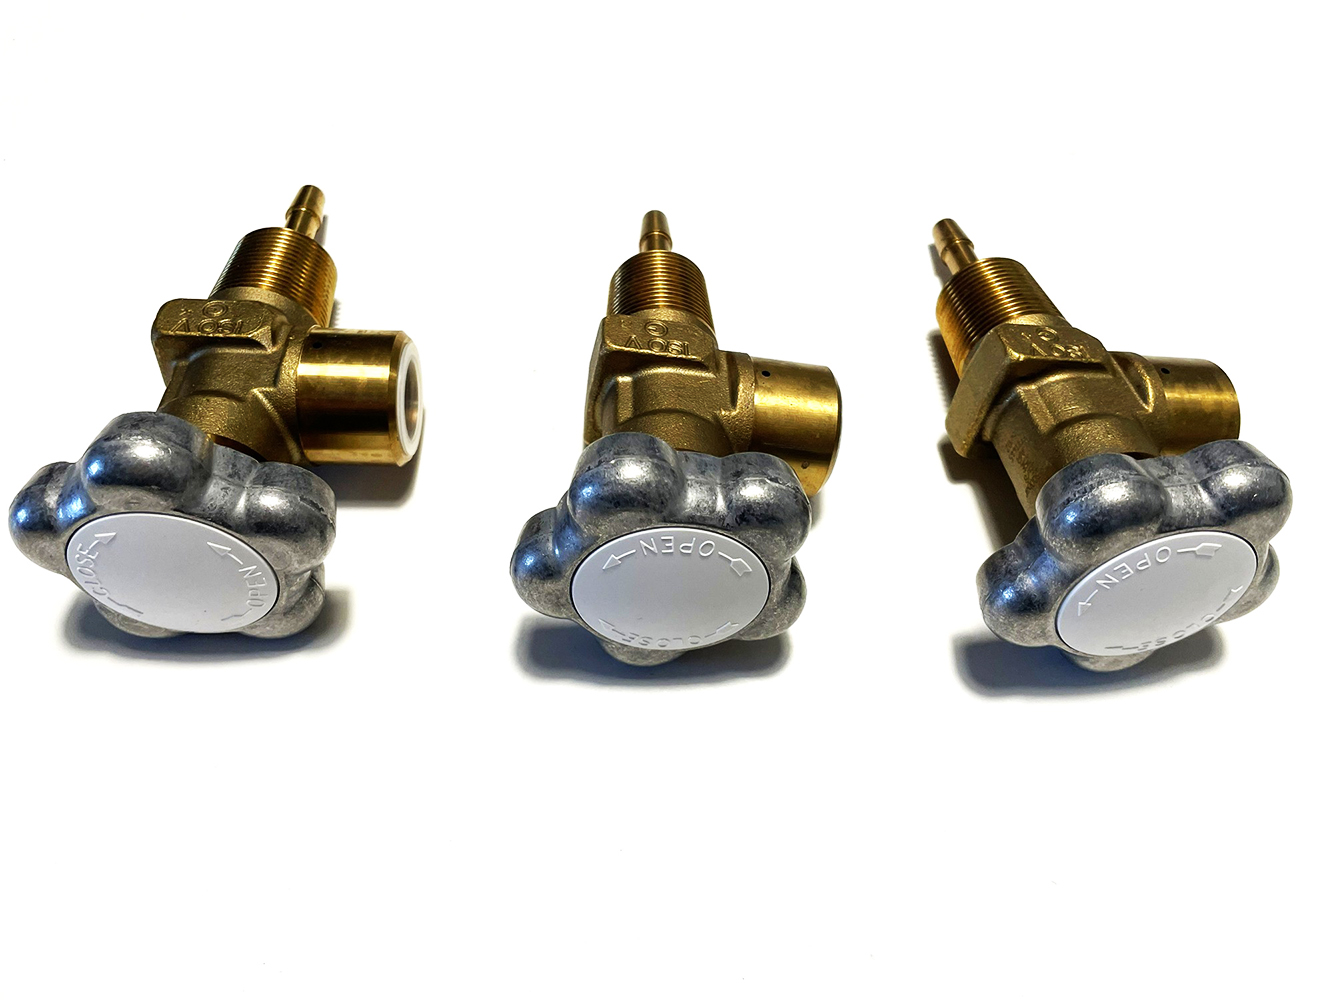
fig. 32 |
Come si può vedere dalle foto precedenti il lavoro di adattamento sarebbe consistito nella sostituzione delle manopole in lega leggera con quelle specificamente disegnate e costruite in modo da assomigliare il più possibile a quelle originali, e nella rilavorazione dei codoli di collegamento con le bombole.
Al termine delle varie rilavorazioni i tre rubinetti sono mostrati nelle Fig. 33 e 34.
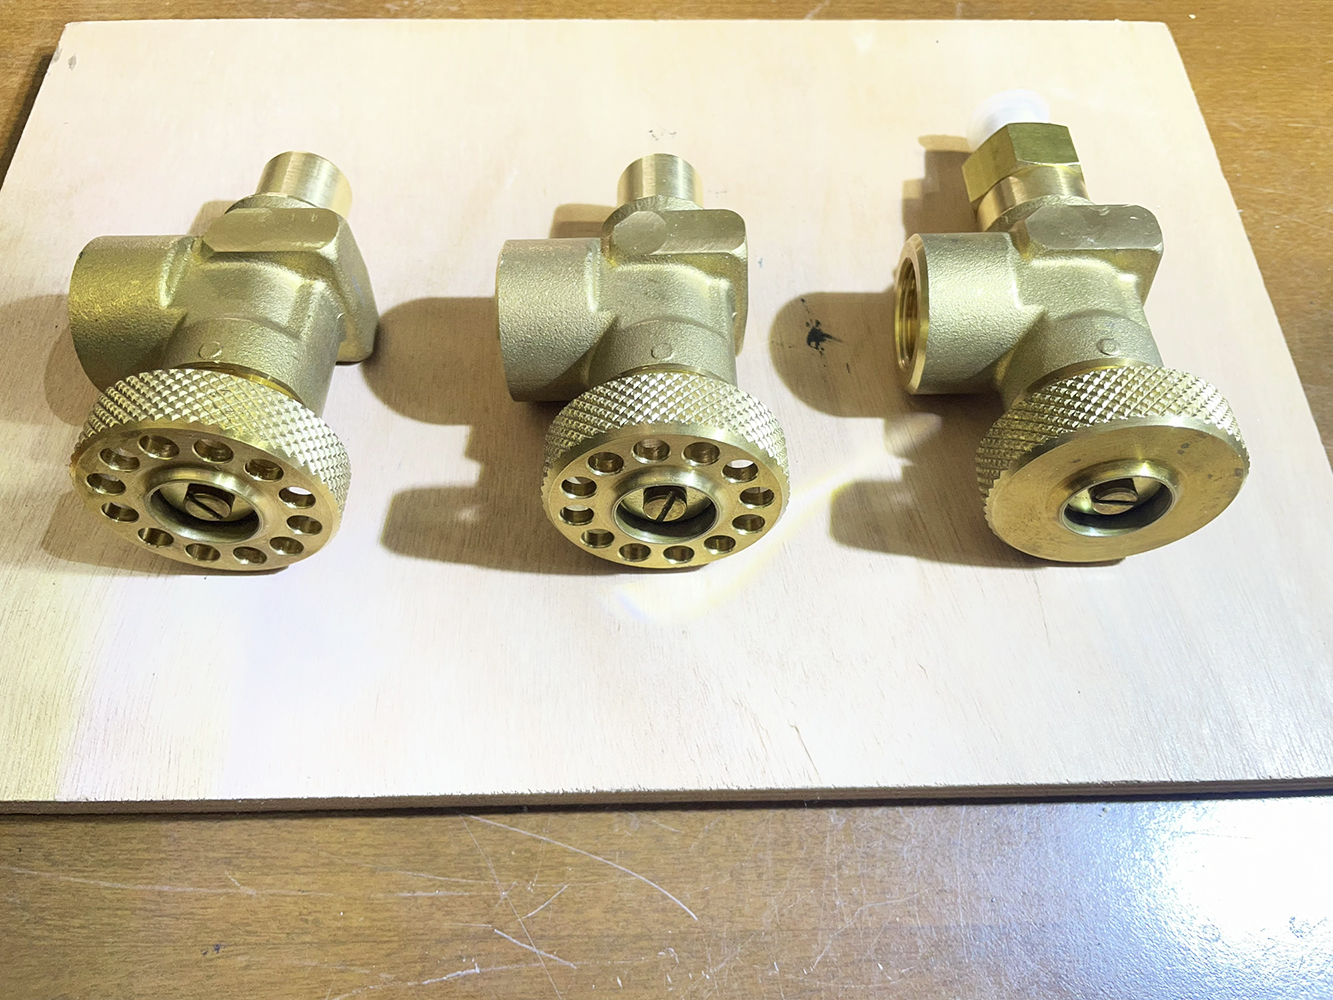
fig. 33 |
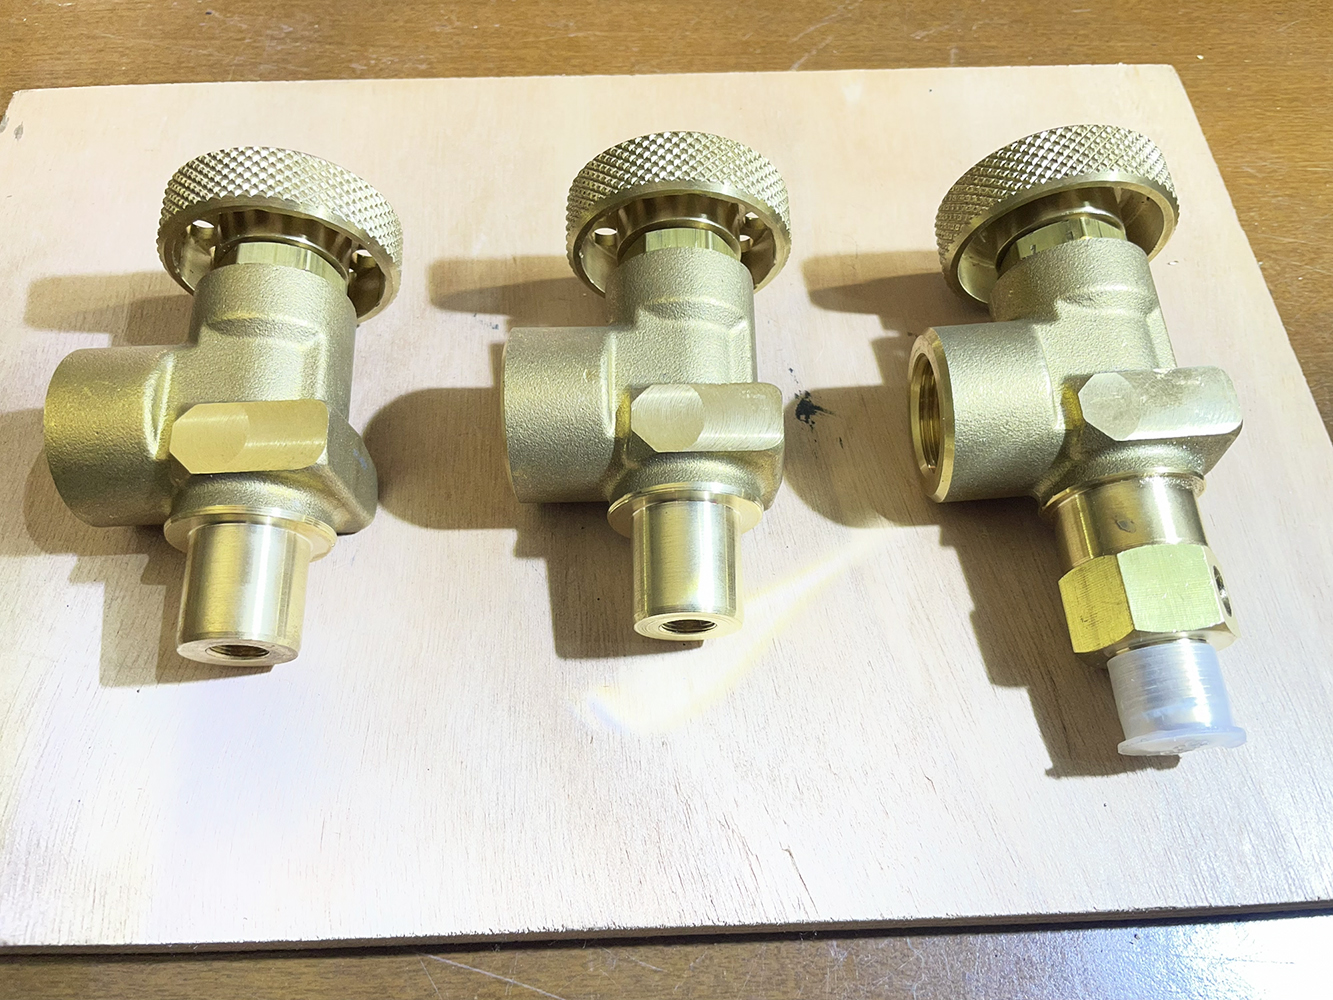
fig.34 |
Come si evince dall’osservazione delle foto disponibili, i due rubinetti con le manopole forate sono montati e collegati insieme mediante uno specifico adattatore in ottone. A questo sarà collegata nella parte centrale la tubazione rigida che alimenta il primo stadio dell’apparecchio. L’assieme così ottenuto è mostrato nelle Fig. 35 e 36.
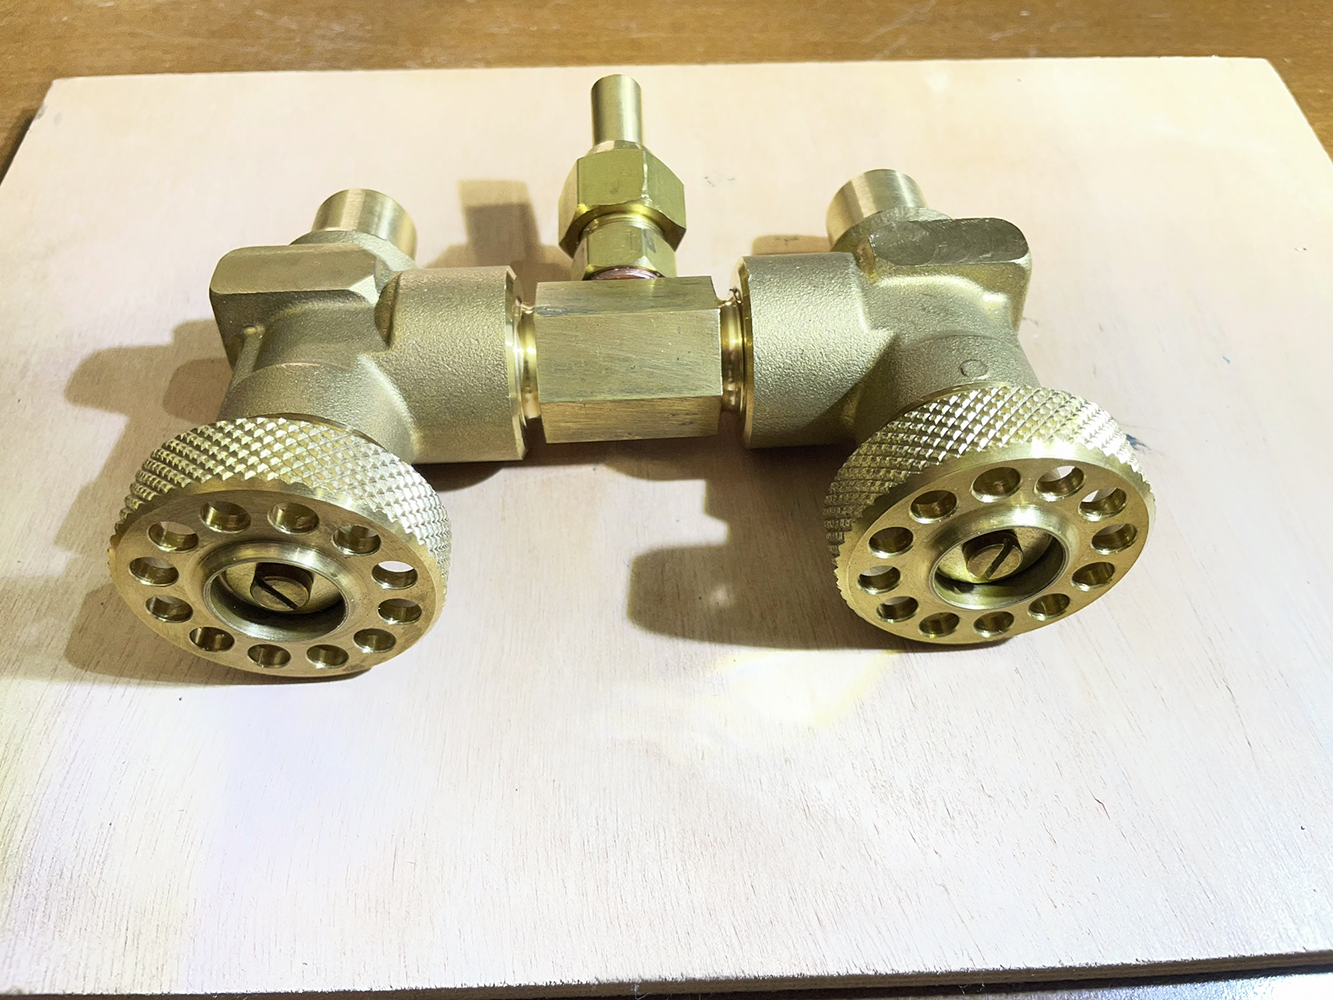
fig. 35 |
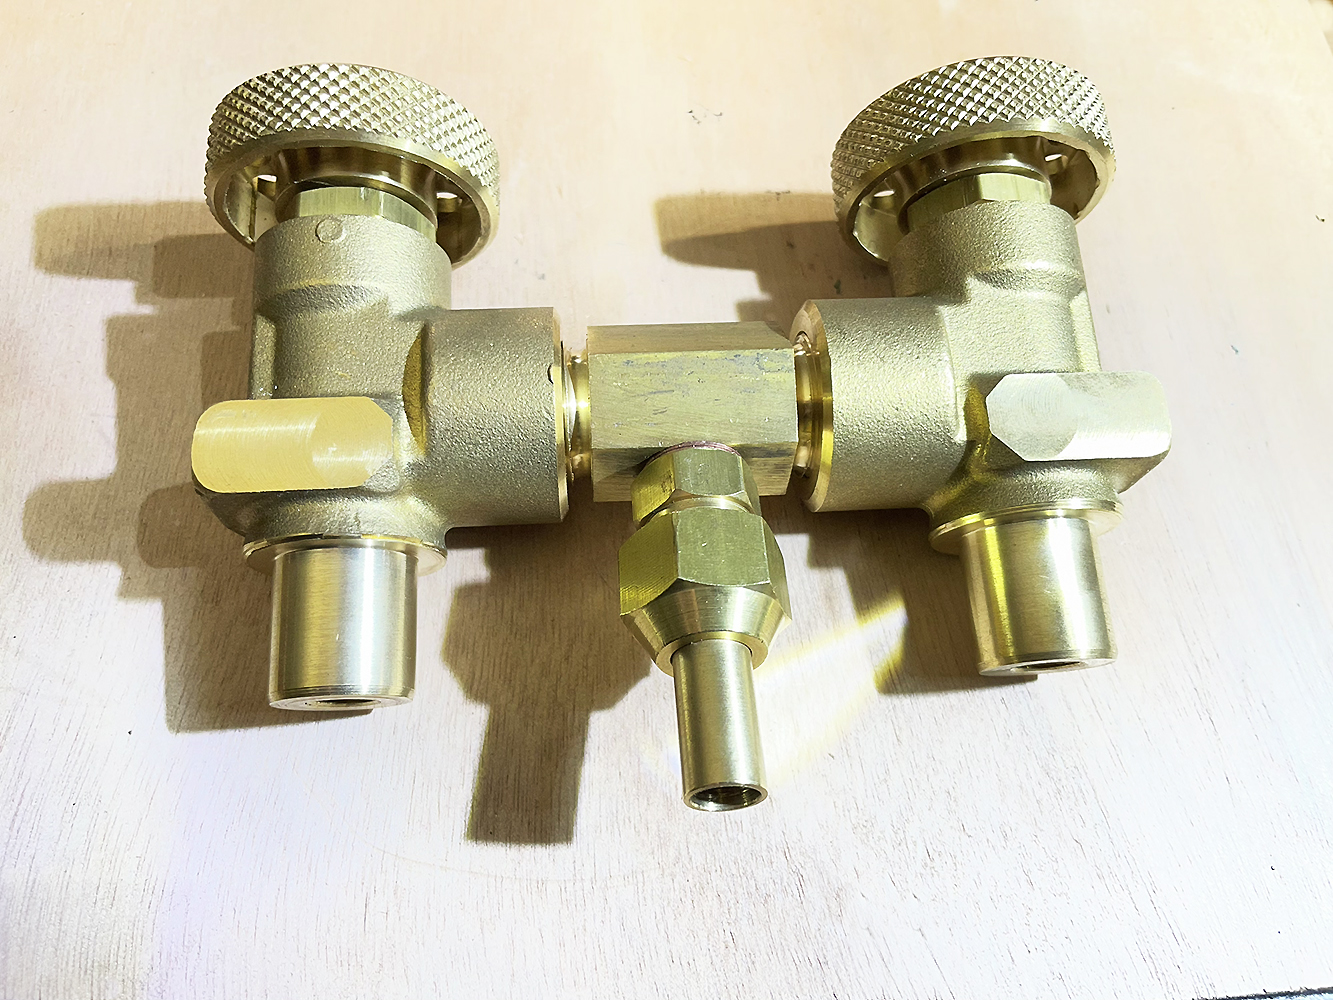
fig. 36 |
I due rubinetti così assemblati servivano per aprire e chiudere il circuito primario (alimentato dalla bombola di sinistra e dalla bombola centrale collegate in parallelo) e il circuito di riserva (alimentato dalla bombola di destra) dell’autorespiratore.
Anche la realizzazione della tubazione rigida in rame ha richiesto varie analisi di fattibilità e diverse considerazioni. Alla fine la soluzione che ho scelto è stata quella di utilizzare tubi in rame e raccorderia in ottone impiegati nella realizzazione degli impianti dell’aria condizionata. Questa decisione mi avrebbe risparmiato la necessità di dover disegnare e far realizzare in officina una grande quantità di componenti con difficoltà e costi insostenibili. Le tubazioni in rame e le principali raccorderie in ottone selezionate ed acquistate in rete per questo progetto sono mostrate nella Fig. 37. Oltre a questi materiali sono state acquistate anche le attrezzature necessarie al taglio, alla piegatura e alla flangiatura dei tubi in rame (Fig. 38).
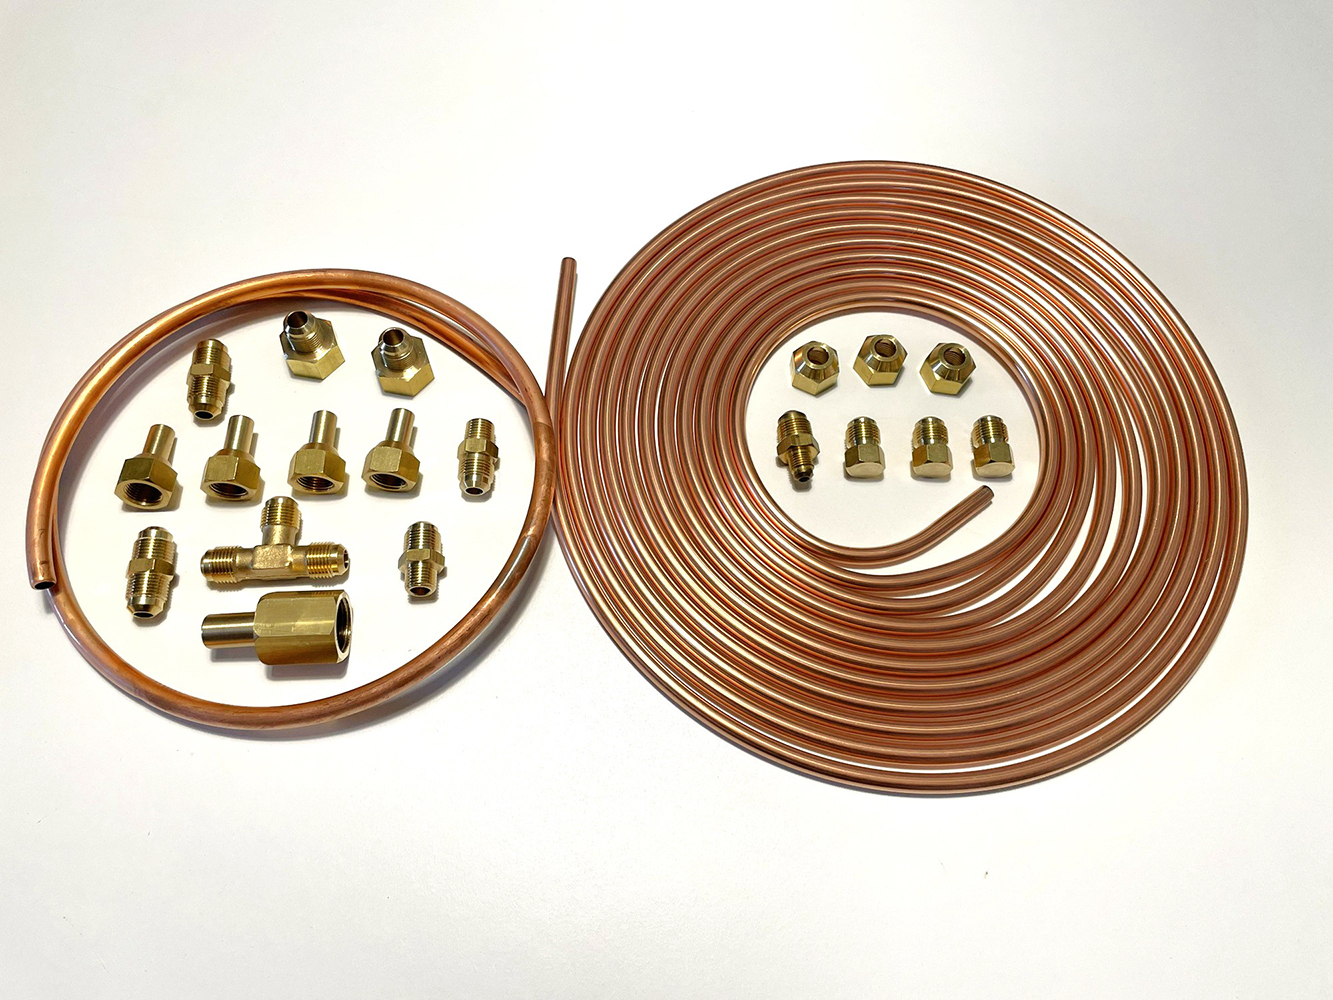
fig. 37 |
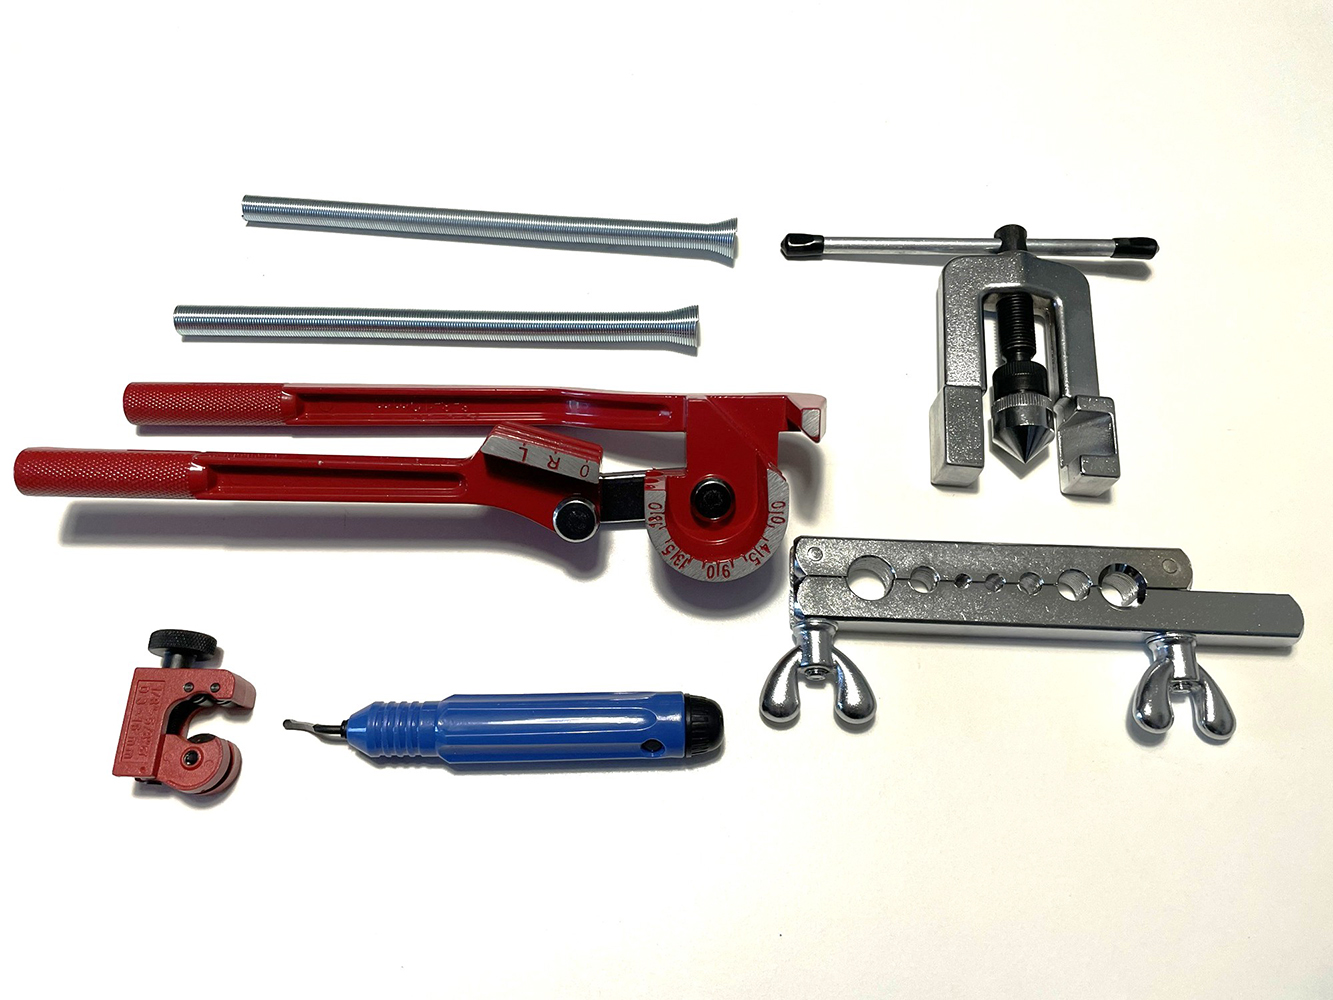
fig. 38 |
I tubi in rame selezionati per questo progetto sono stati quelli con diametro da 5/16 di pollice (7.93 mm), per tutte le tubazioni di collegamento tra bombole e rubinetterie, e quelli con diametro da 3/8 di pollice (9,52 mm), per la tubazione di collegamento tra il primo e il secondo stadio.
Le attrezzature selezionate permettono facilmente di tagliare, curvare e infine flangiare manualmente le tubazioni in rame, in modo da ottenere quelle richieste dal circuito pneumatico dell’apparecchio (Fig. 39, 40, 41 e 42).
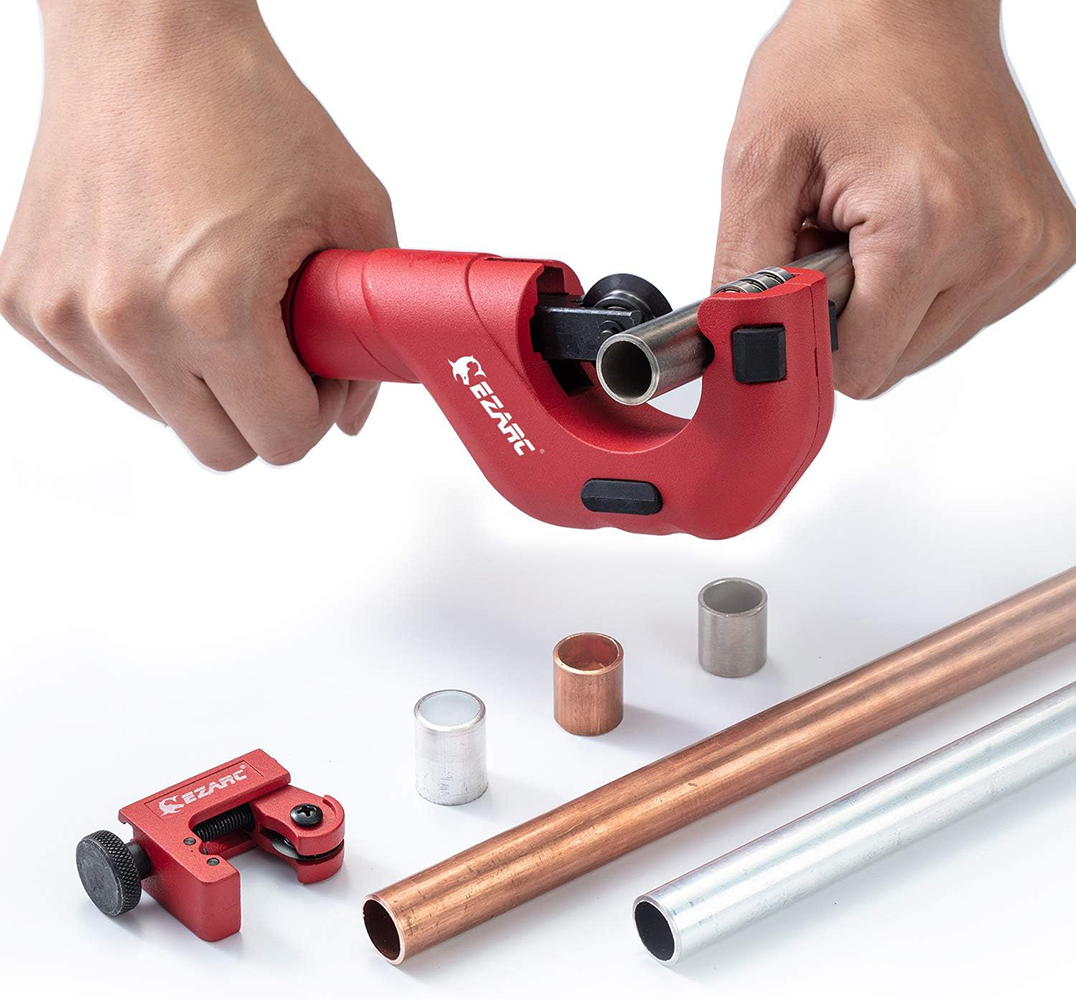
fig. 39 |
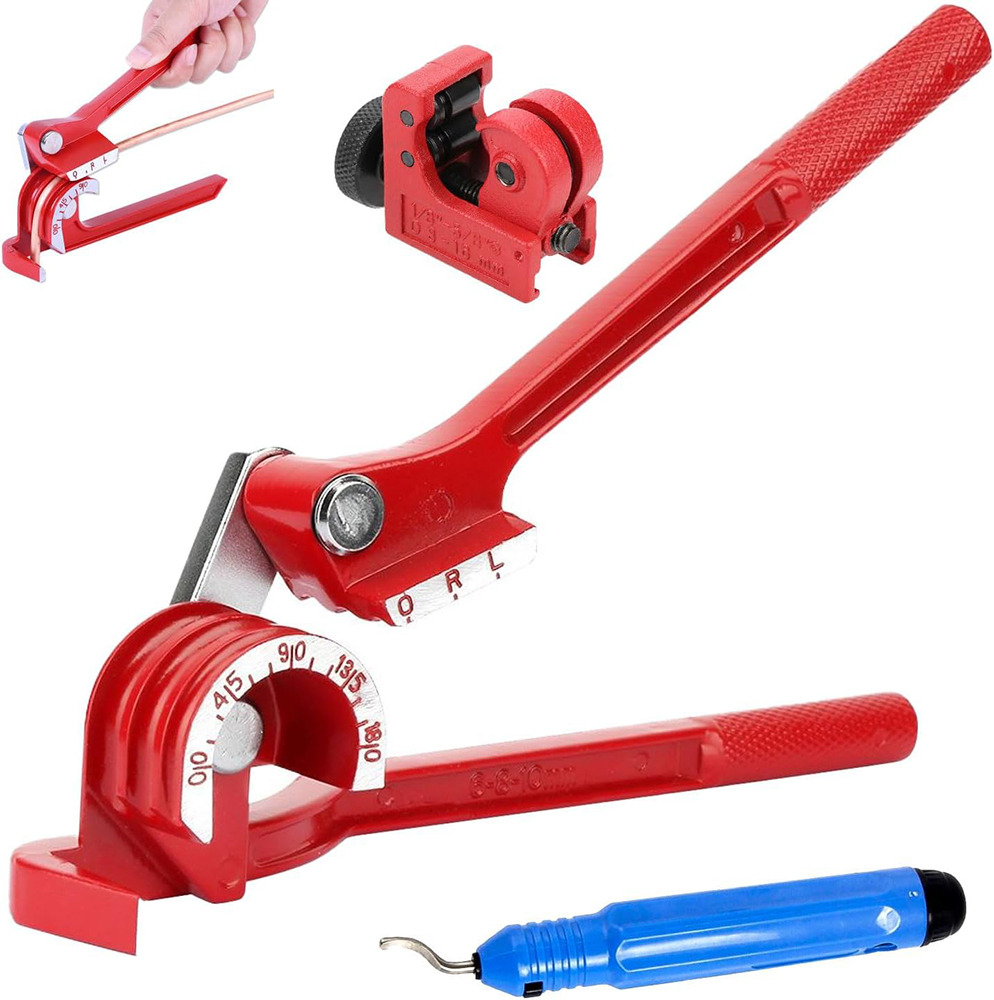
fig. 40 |
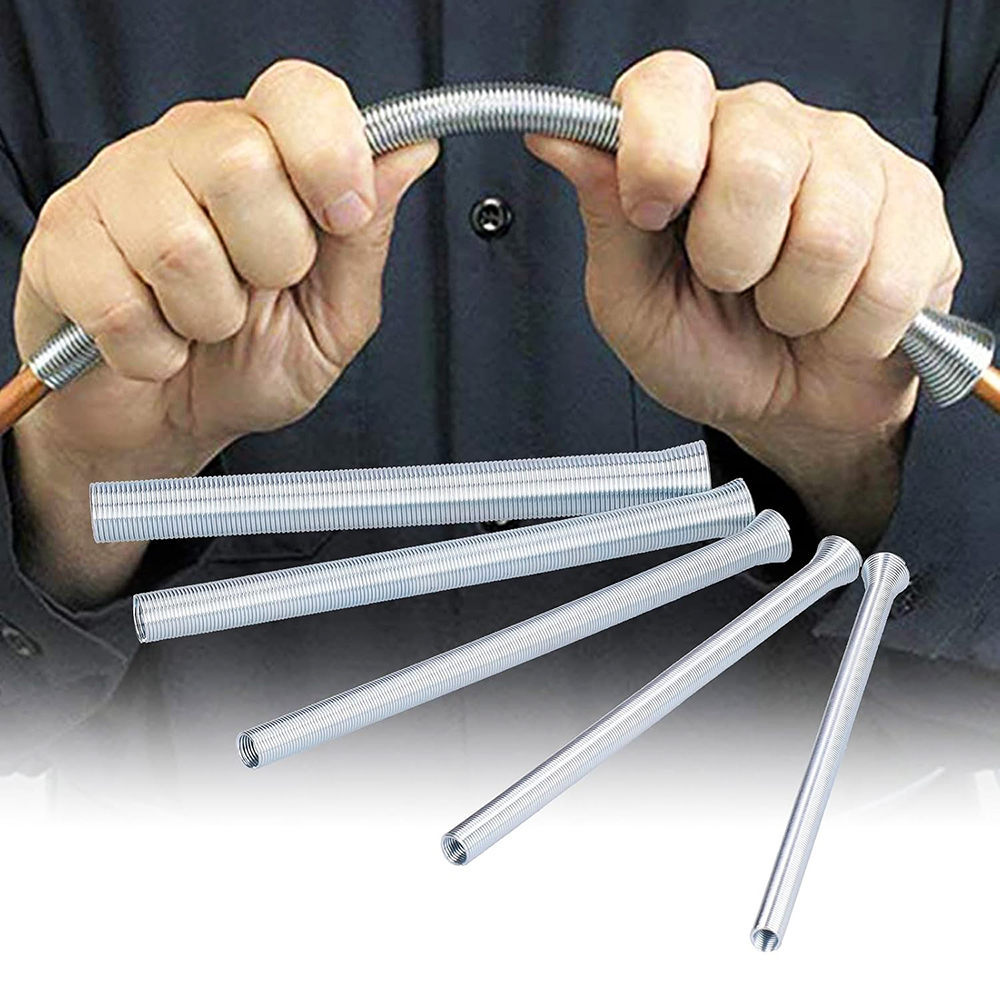
fig. 41 |
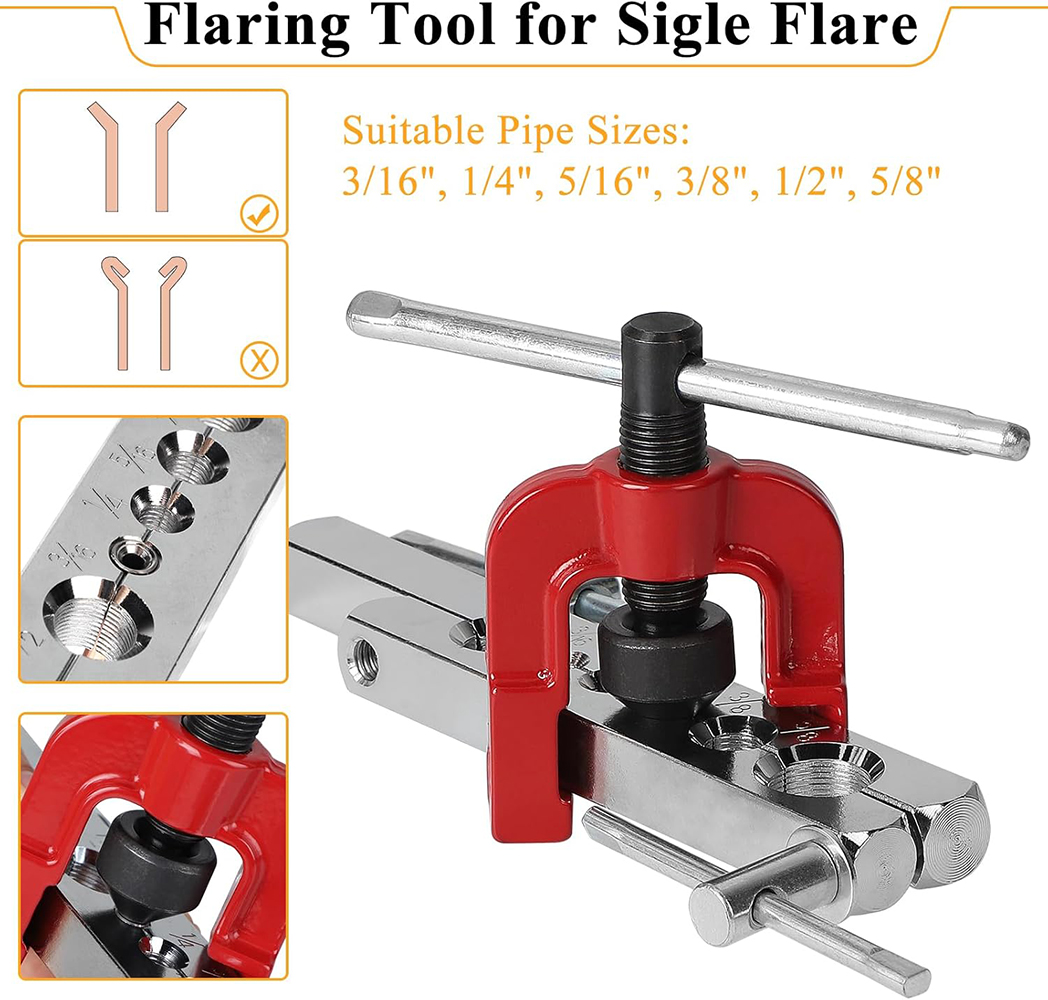
fig. 42 |
L’unico tratto di tubazione rigida per la quale sono dovuto ricorrere al supporto di un’officina specializzata nella lavorazione delle tubazioni rigide è quella che collega il primo al secondo stadio dell’autorespiratore. La sua complessità costruttiva non mi ha consentito di realizzare questa tubazione manualmente con le attrezzature a mia disposizione. Ho dovuto quindi prima disegnare la tubazione in 3D (Fig. 43) per poi procedere con la costruzione in officina ( Fig. 44).
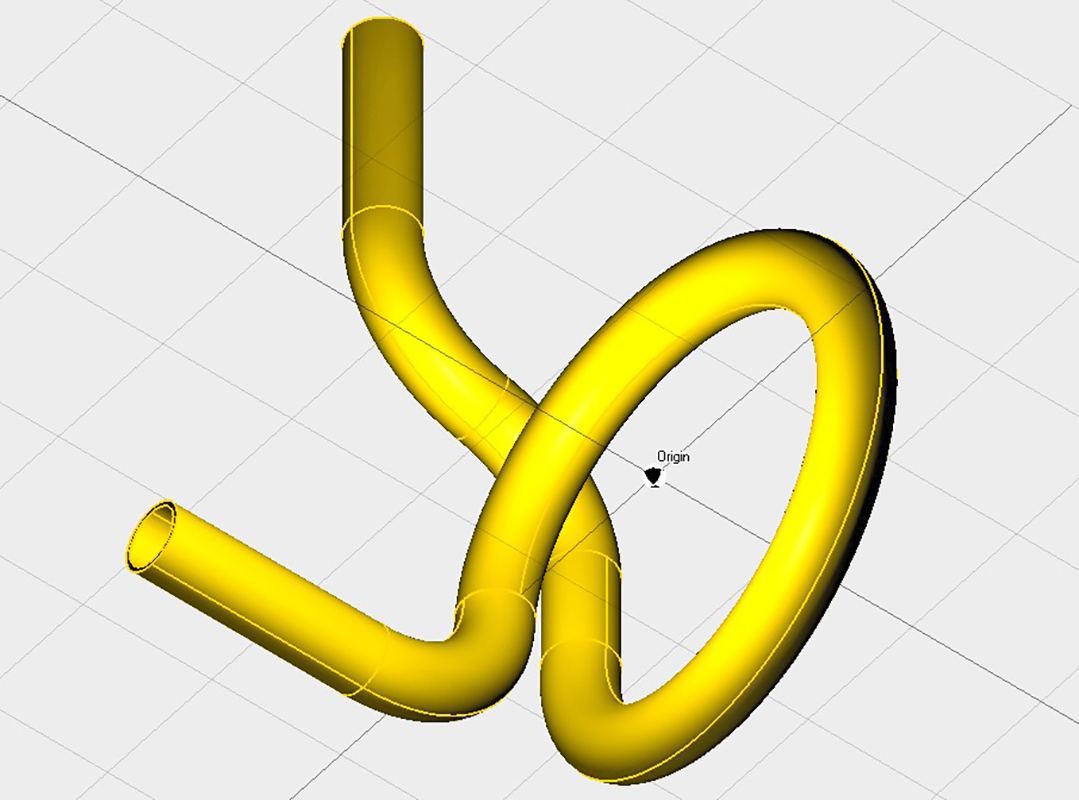
fig. 43 |
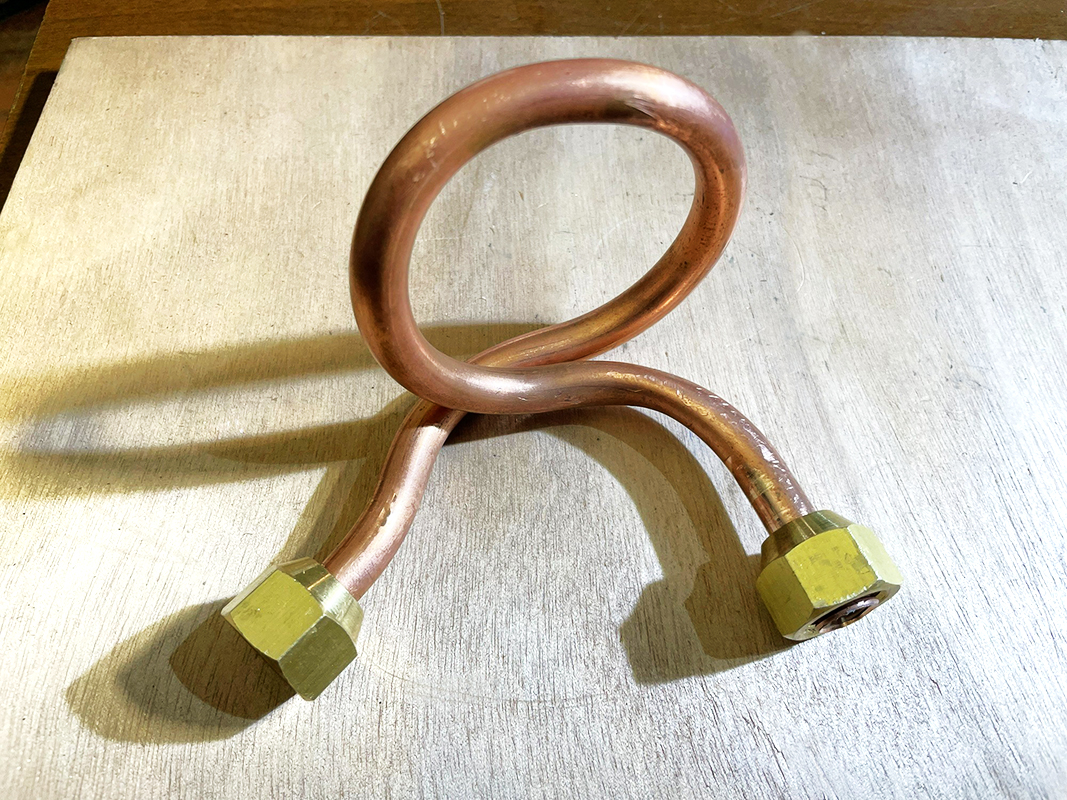
fig. 44 |
Come per l’apparecchio del museo Dumas, l’imbragatura dell’autorespiratore è stata costruita utilizzando cinghie in cuoio di colore nero (Fig. 45). Le misure tratte dalle foto disponibili hanno indicato la necessità di acquistare strisce in cuoio di larghezza pari a 5 cm per la costruzione degli spallacci e della cintura ventrale, e strisce in cuoio di larghezza pari a 7 cm per la realizzazione della superficie di appoggio dello schienale dell’apparecchio. Altri componenti essenziali per la fabbricazione dell’imbragatura erano le fibbie in ottone a doppio ardiglione. Dall’osservazione delle foto ho notato che la fibbia della cintura ventrale era sostanzialmente diversa da quelle utilizzate nei due spallacci. Dopo lunghe ricerche in rete, sono state individuate e acquistate fibbie molto simili a quelle originali (Fig. 46 e 47). L’insieme del materiale acquisito per la realizzazione dell’imbragatura e le principali attrezzature utilizzate per le varie lavorazioni sono mostrate nella Fig. 48.
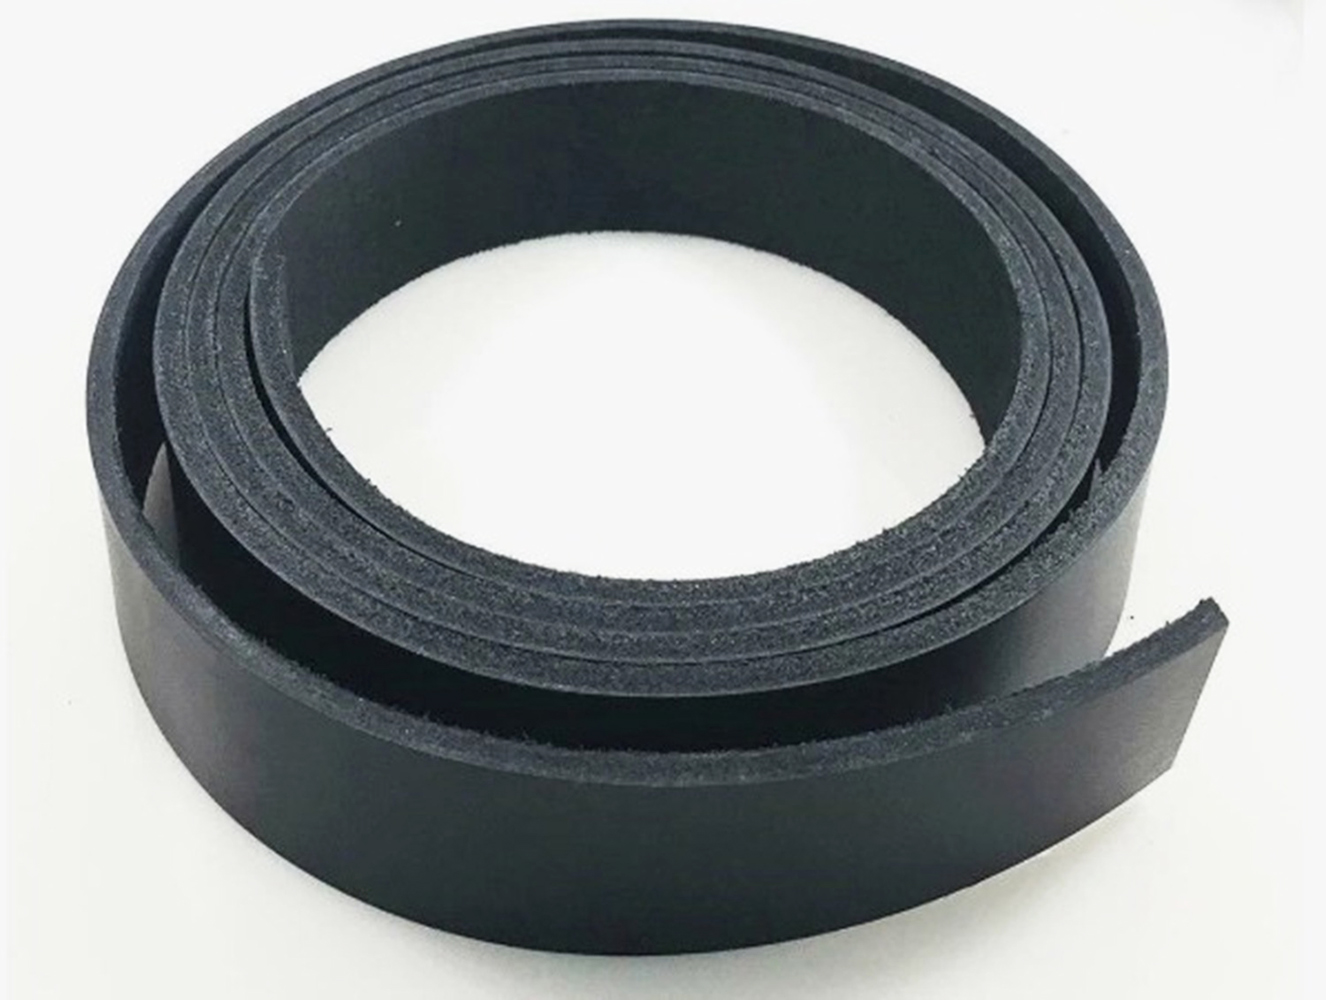
fig. 45 |
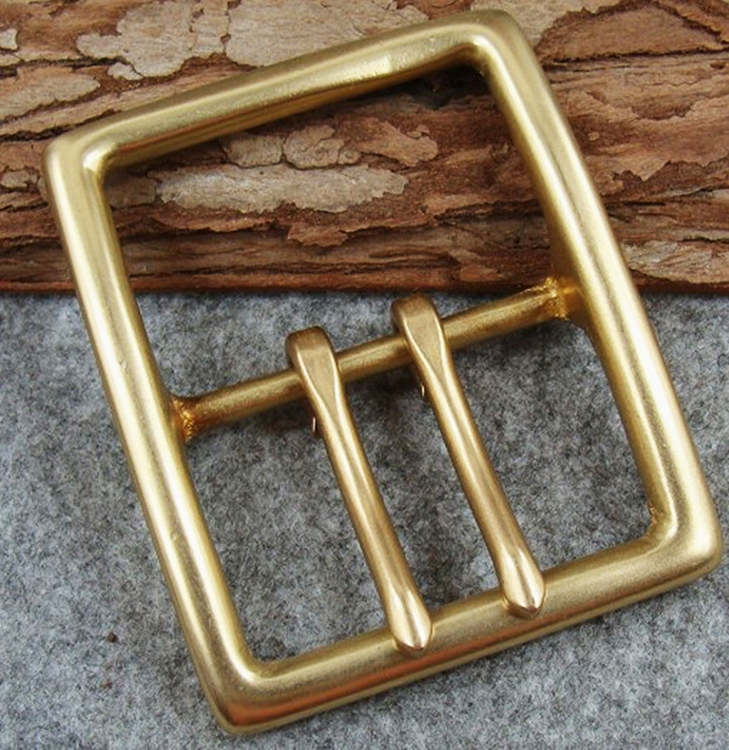
fig. 46 |
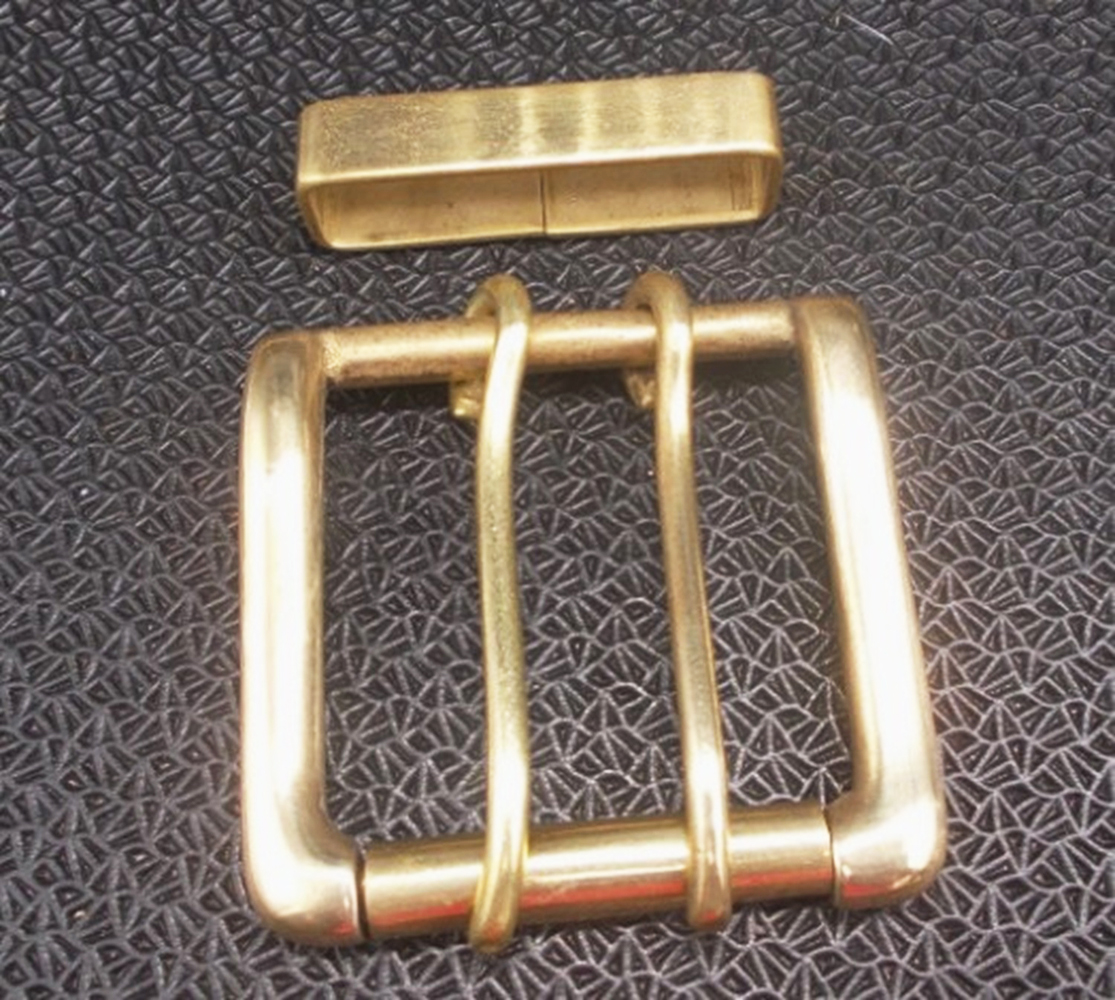
fig. 47 |
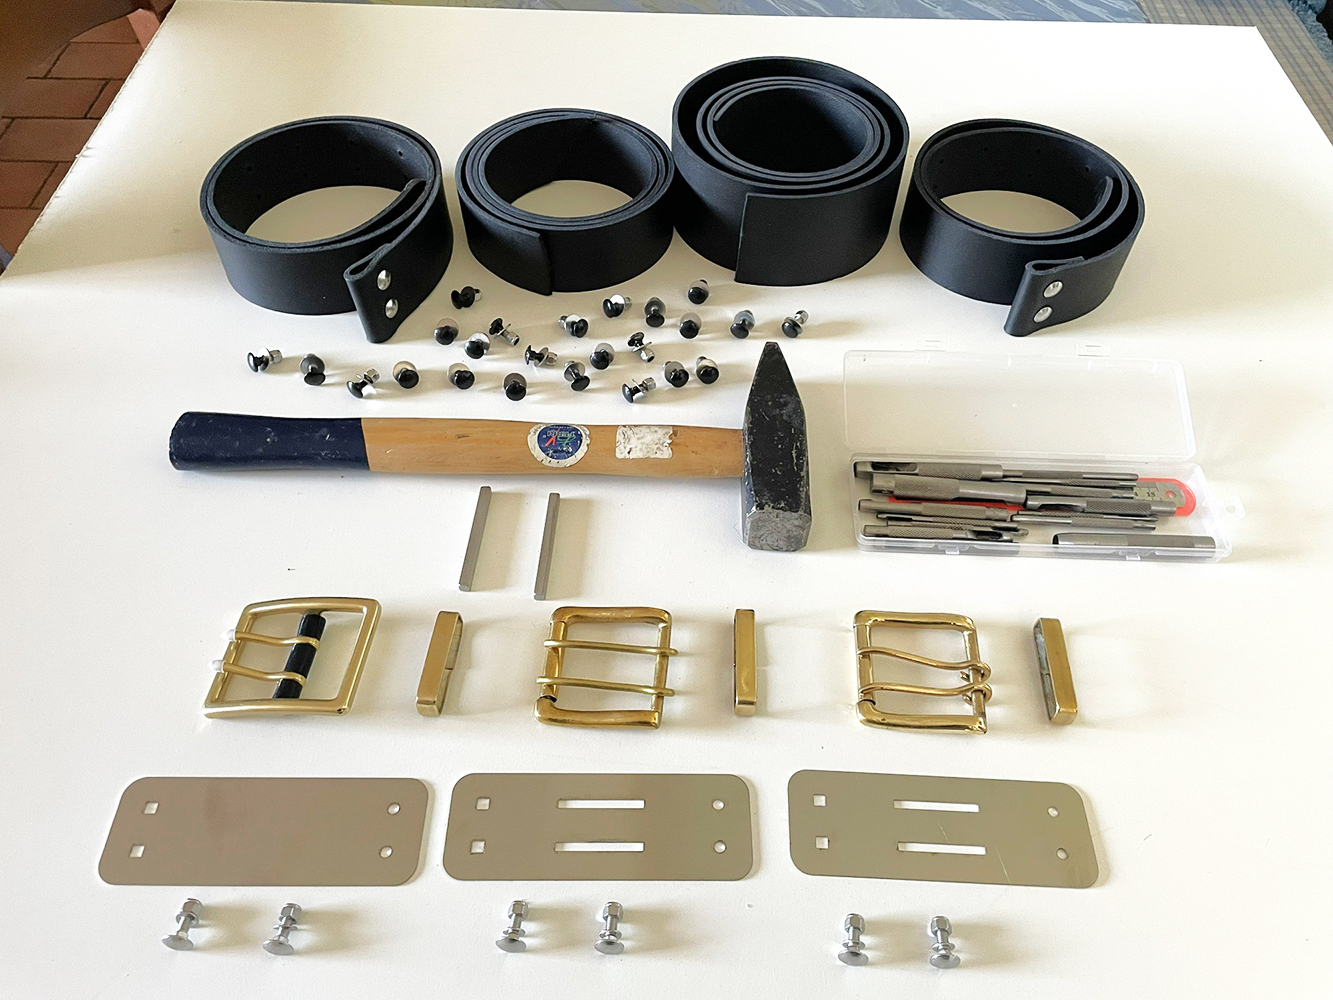
fig. 48 |
Per il collegamento delle fibbie a doppio ardiglione con le cinghie in cuoio, sono stati disegnati e realizzati appositi lamierini (Fig. 48) poi piegati in mezzeria a 180° e infine fissati alle cinghie con bulloni speciali M5 aventi parte dello stelo quadrato e testa semi-sferica (Fig. 49 e 50).
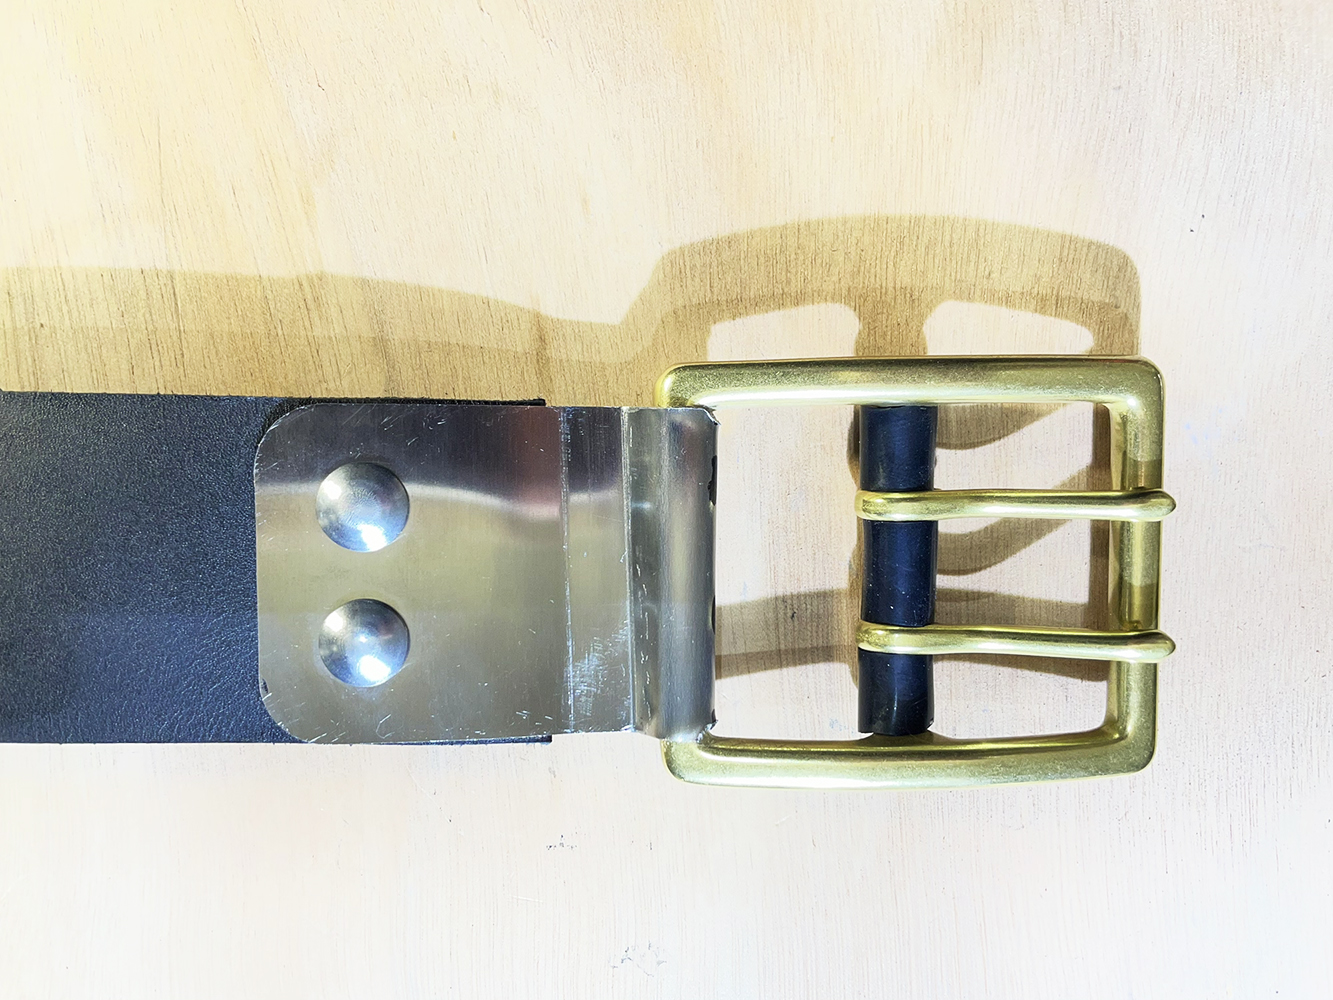
fig. 49 |
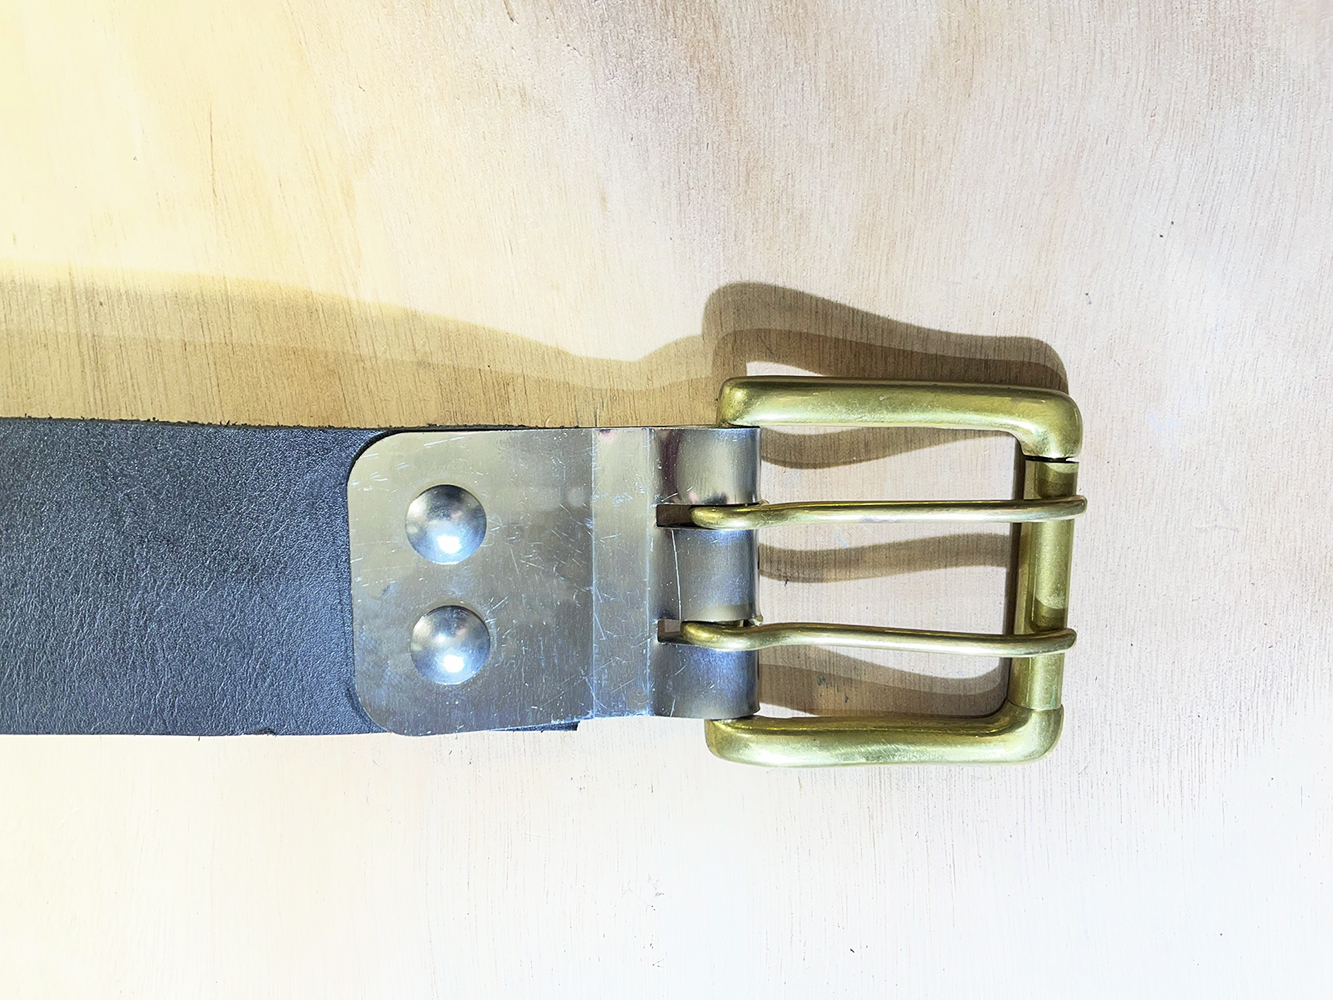
fig. 50 |
Molti altri componenti secondari sono stati infine individuati ed acquistati in rete prima dell’inizio della fase finale di montaggio dell’autorespiratore. Tra questi citiamo come esempio i cavallotti in acciaio inox di diametro interno 27 mm e filettatura M6, impiegati per fissare il collo delle ogive delle bombole al telaio (Fig. 51), la piattina in rame di larghezza 10 mm e spessore 1 mm, utilizzata per la costruzione dei supporti di fissaggio delle tubazioni in rame al telaio (Fig. 52), la piattina in alluminio di larghezza 20 mm e spessore 1 mm, impiegata per la fabbricazione dei supporti di fissaggio del secondo stadio al telaio (Fig. 53) e i bulloni speciali M8 a testa semisferica ed esagono incassato, usati per il collegamento del secondo stadio ai supporti prima citati (Fig. 54).
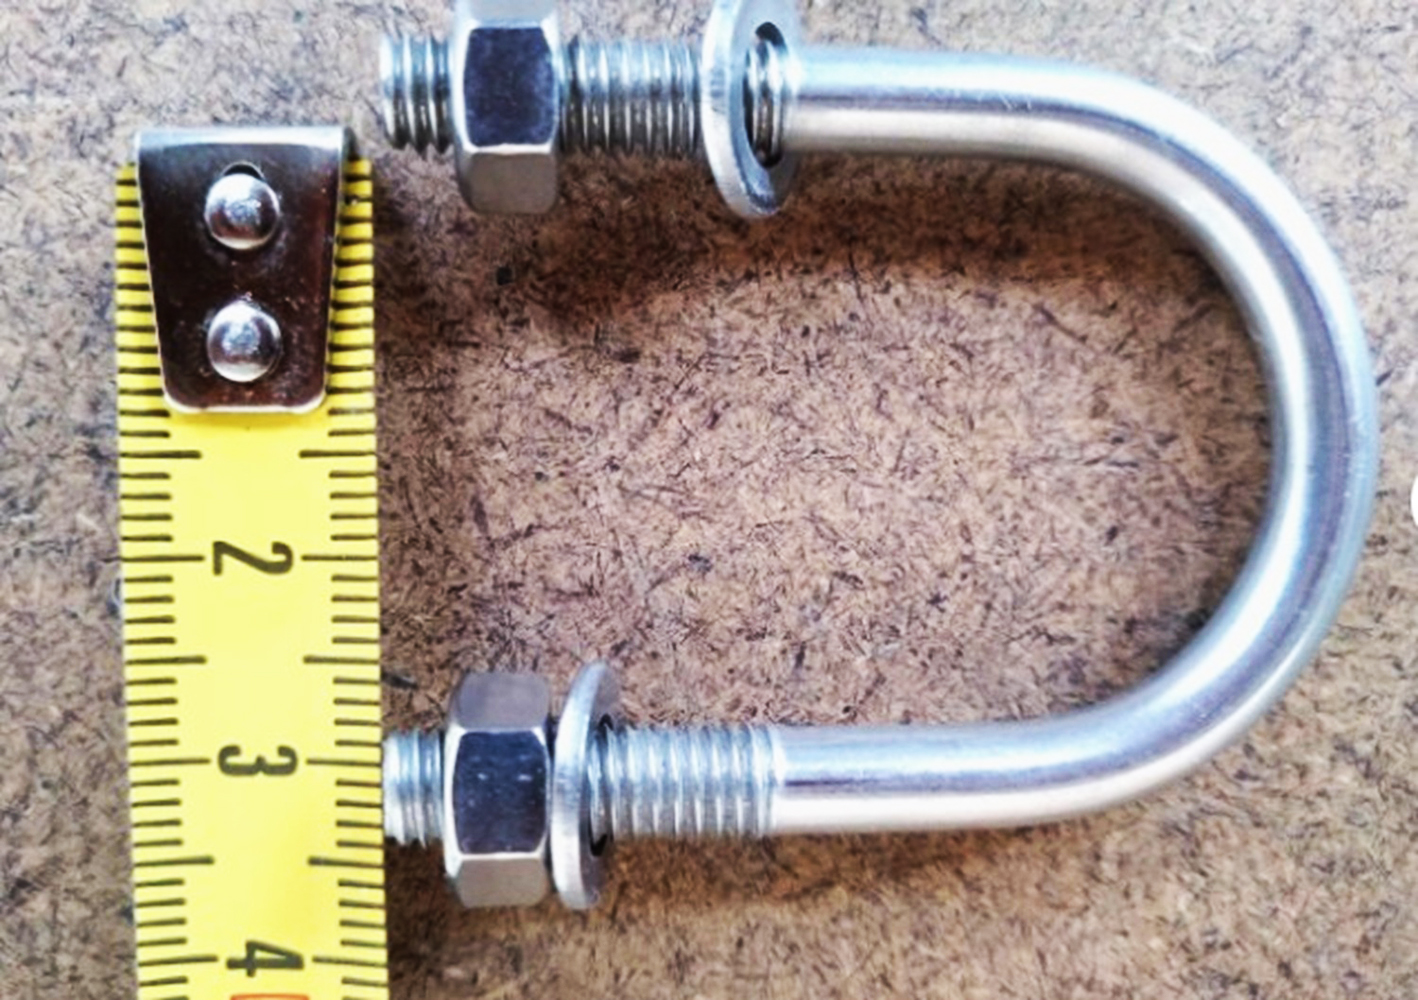
fig. 51 |
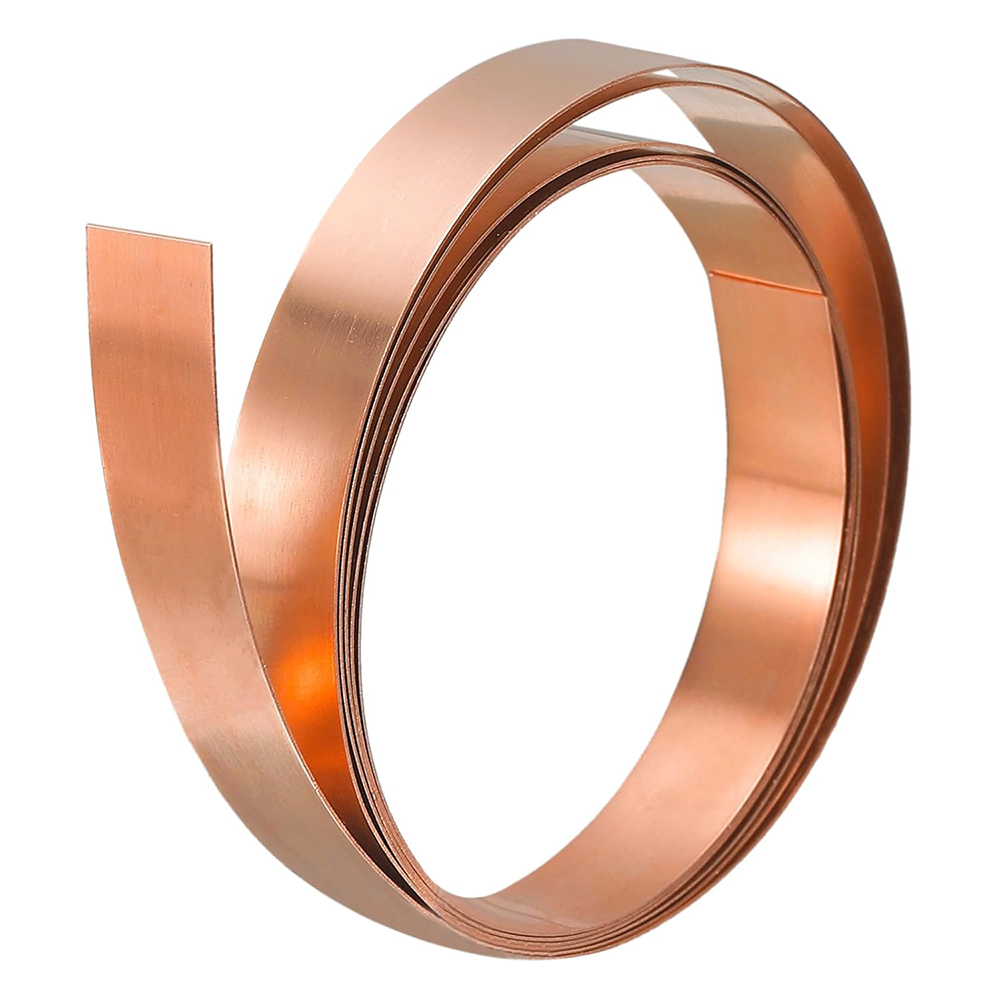
fig. 52 |
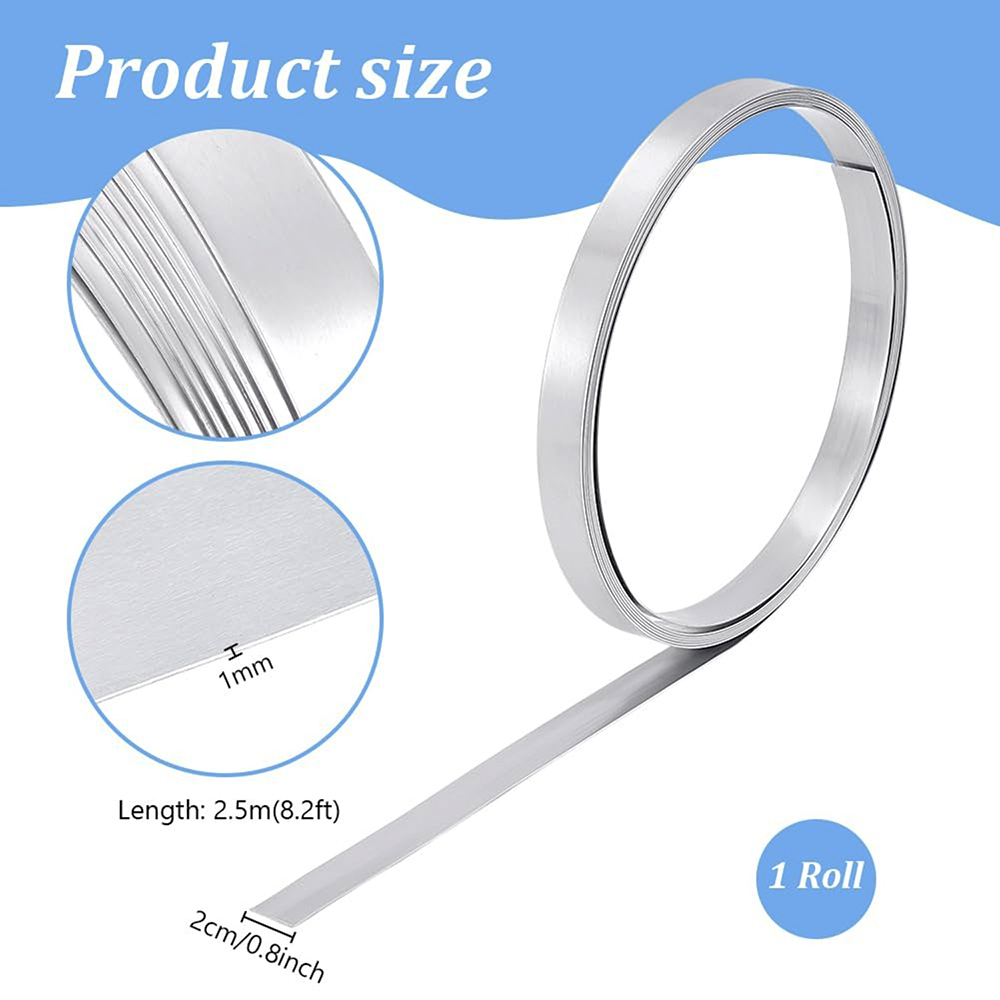
fig. 53 |
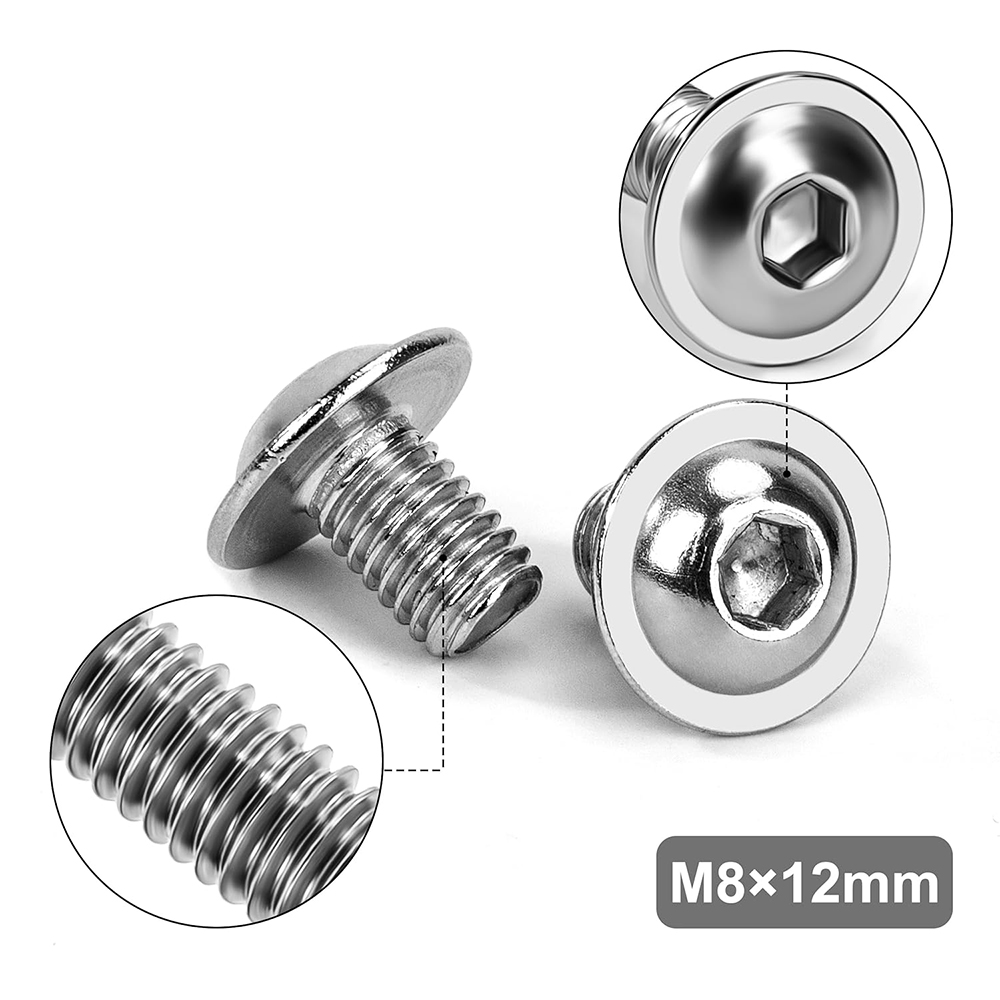
fig. 54 |
Il montaggio finale dell’apparecchio ha richiesto molta attenzione per riprodurre esattamente la configurazione dell’autorespiratore originale e per non danneggiare i vari componenti ma, alla fine, la replica è stata completata e poi montata su un manichino di colore nero in formato mezzobusto. Questo tipo di manichino rappresenta lo standard scelto per esporre anche molti altri autorespiratori storici appartenenti al mio piccolo museo di Gubbio. Per una migliore stabilità e visibilità, il tutto è stato montato e fissato su un apposito basamento in legno, anch’esso di colore nero (Fig. 55, 56, 57, 58, 59, 60, 61, 62, 63 e 64).
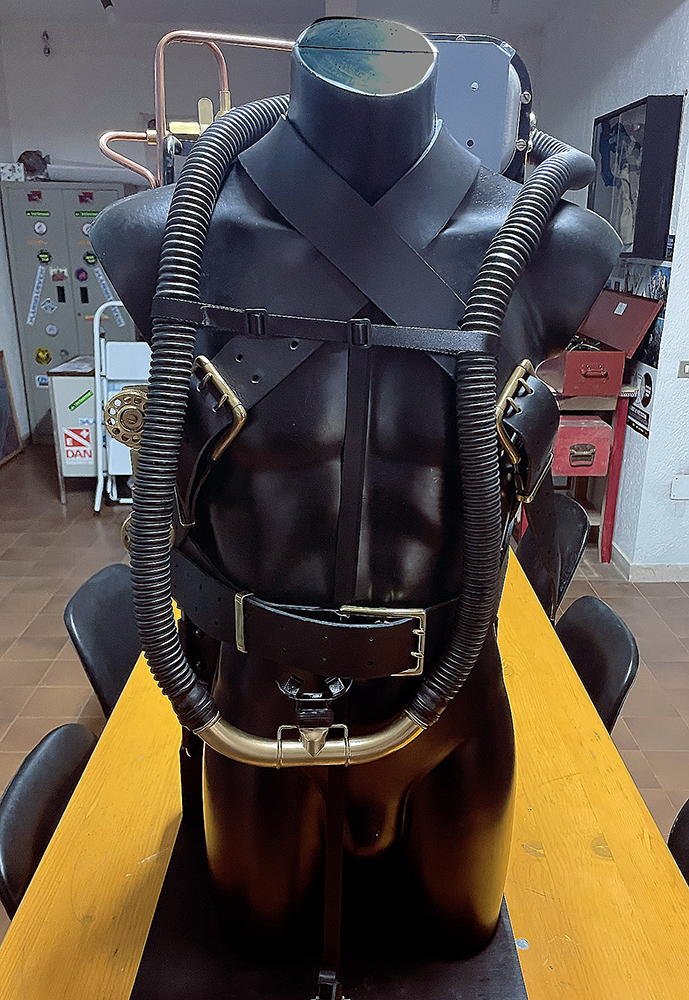
fig. 55 |
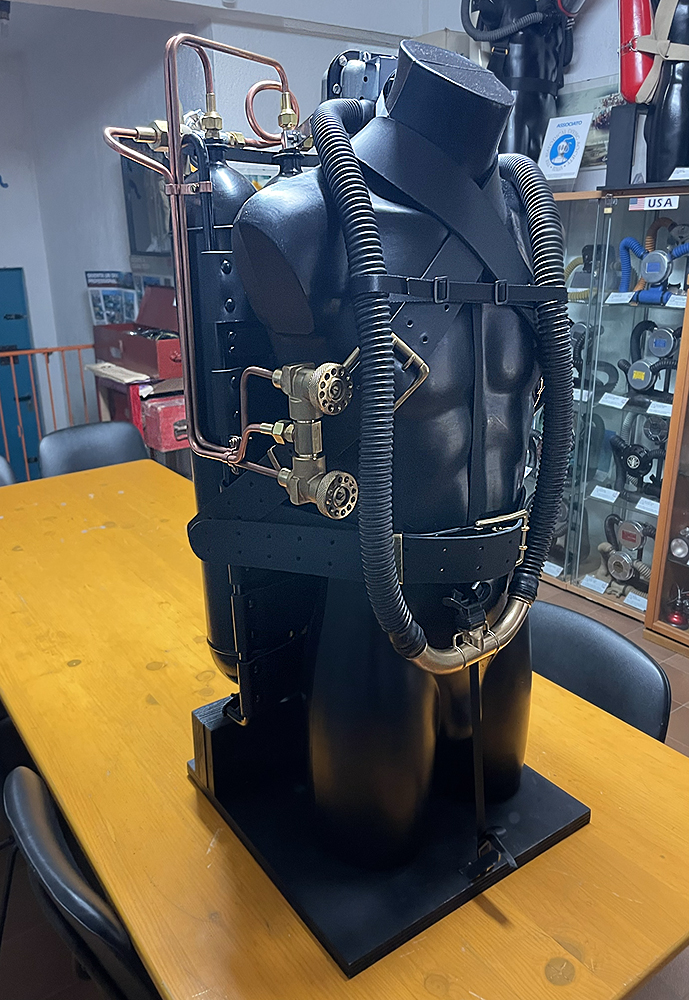
fig. 56 |
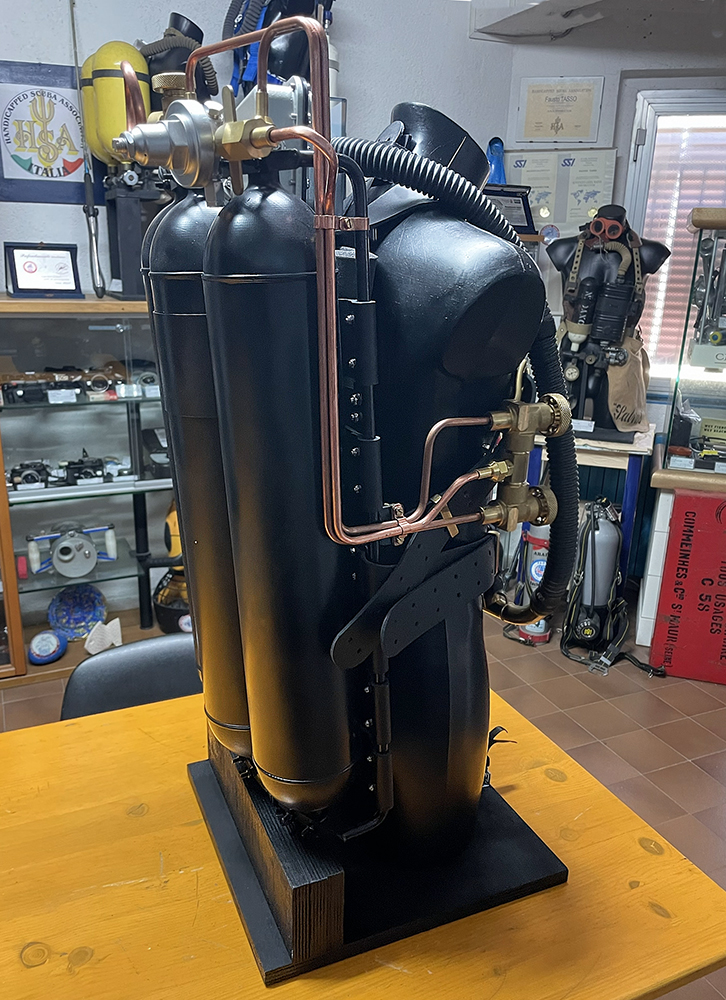
fig. 57 |
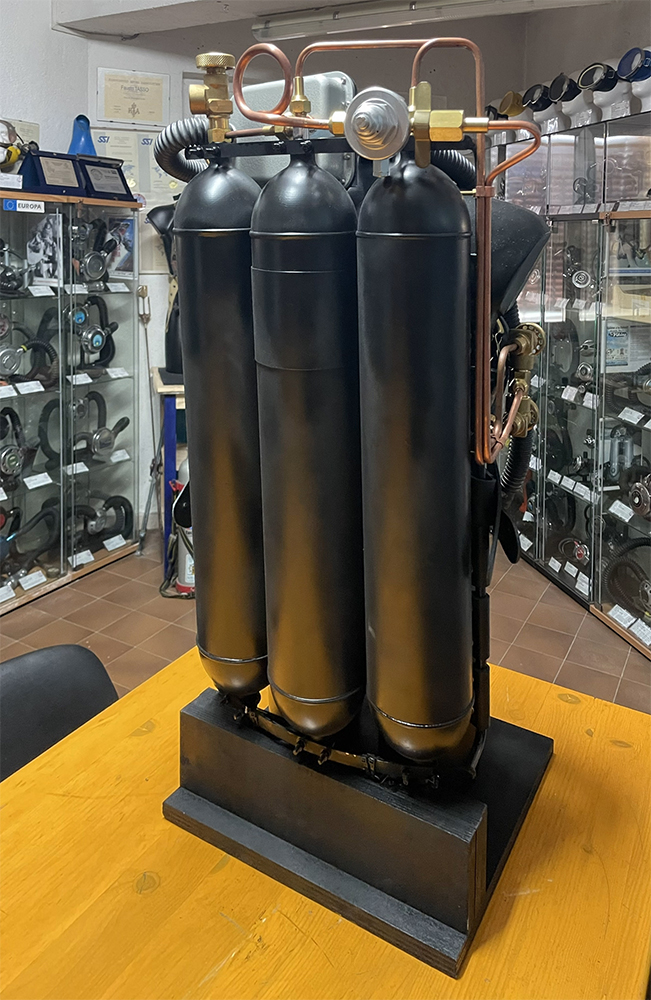
fig. 58 |
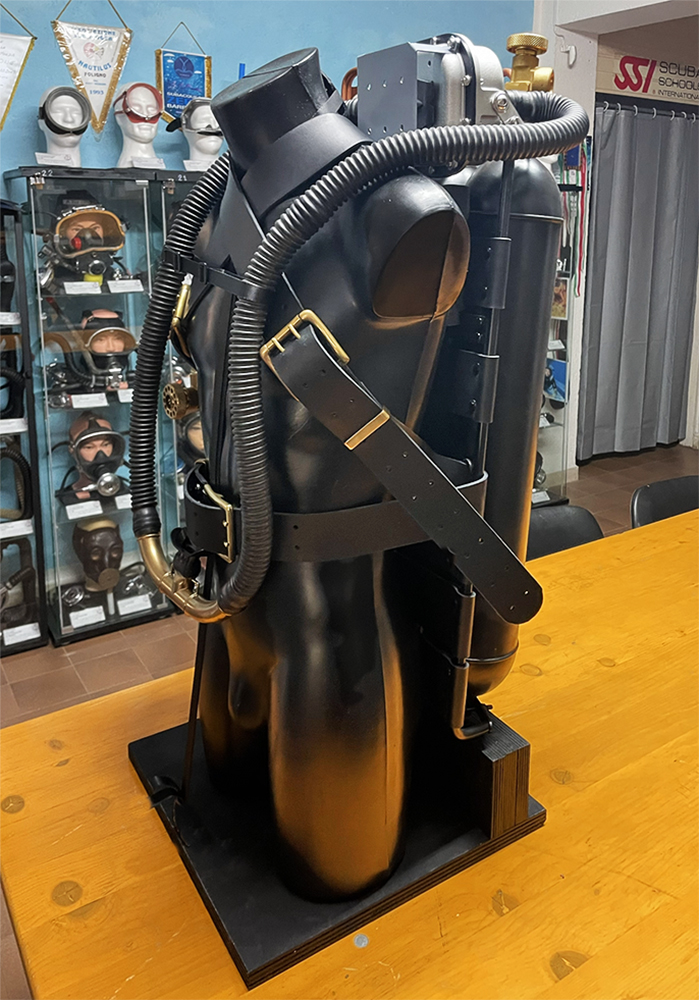
fig. 59 |
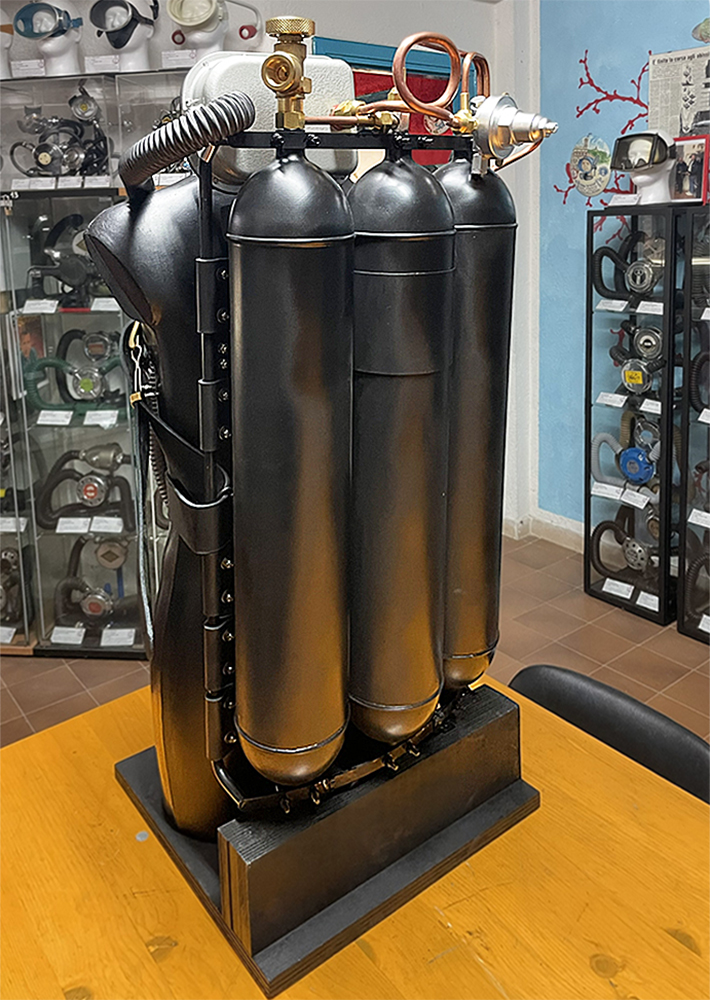
fig. 60 |
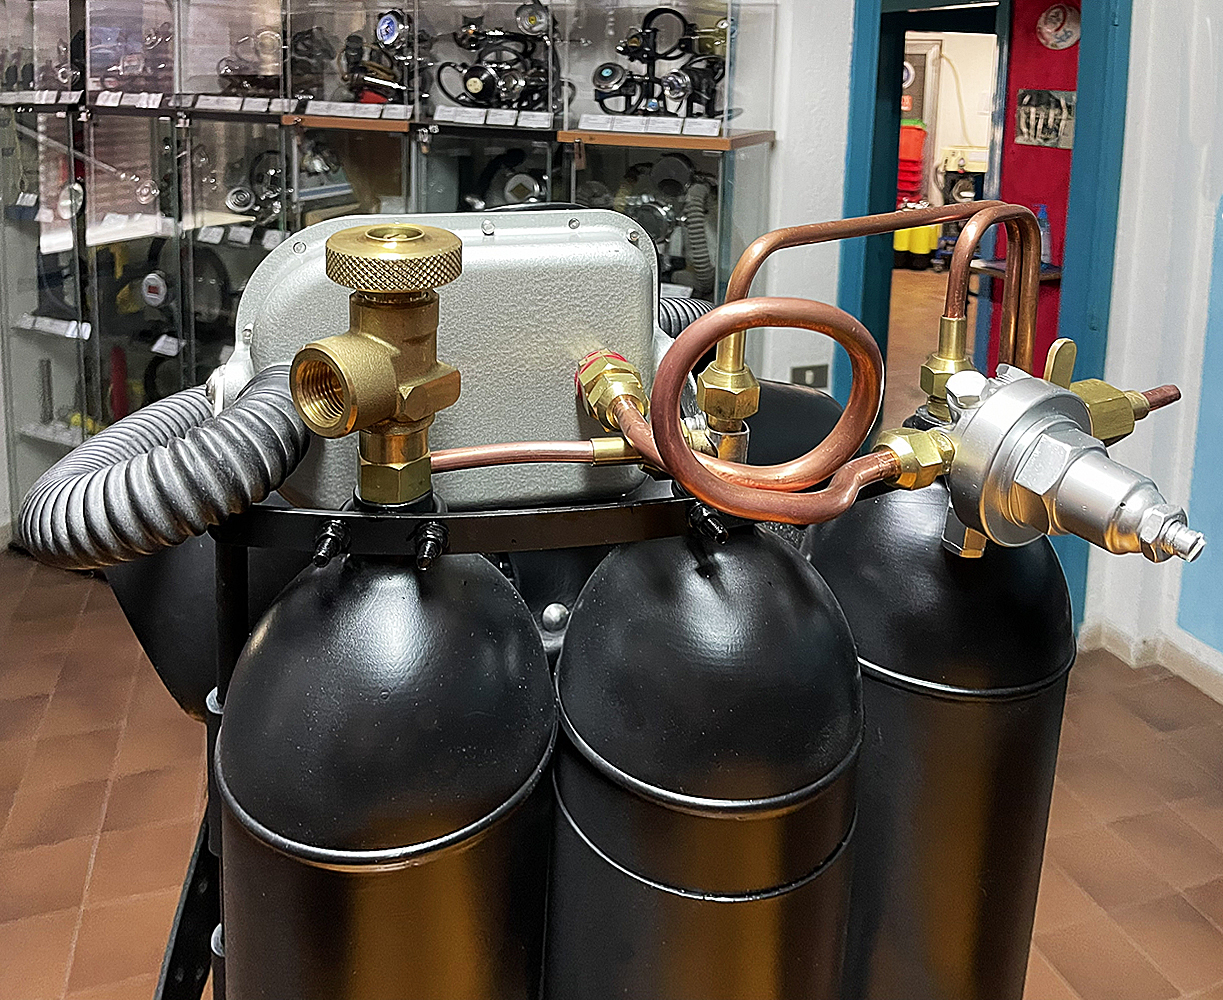
fig. 61 |
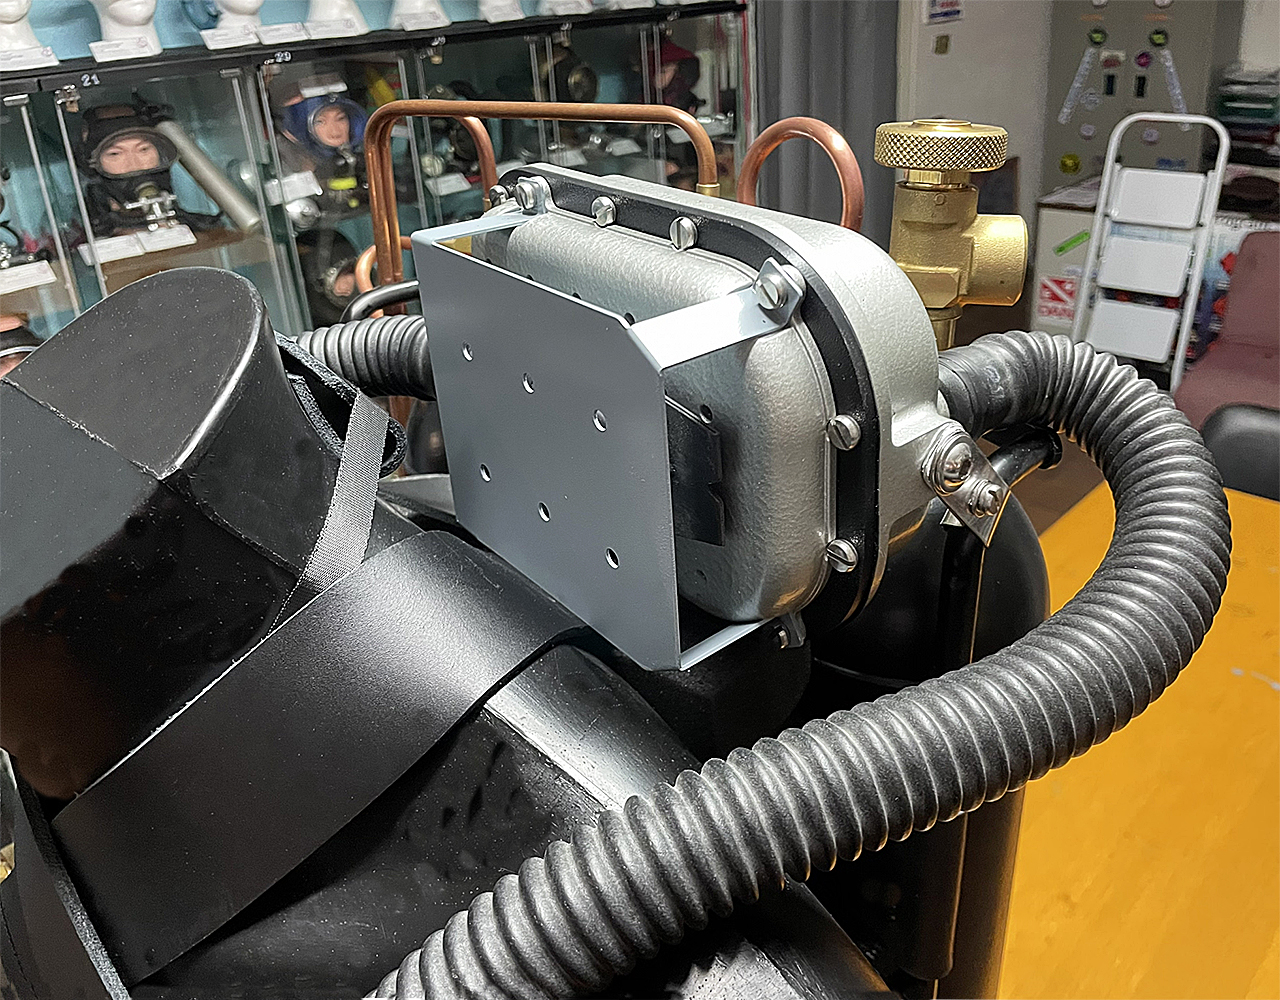
fig. 62 |
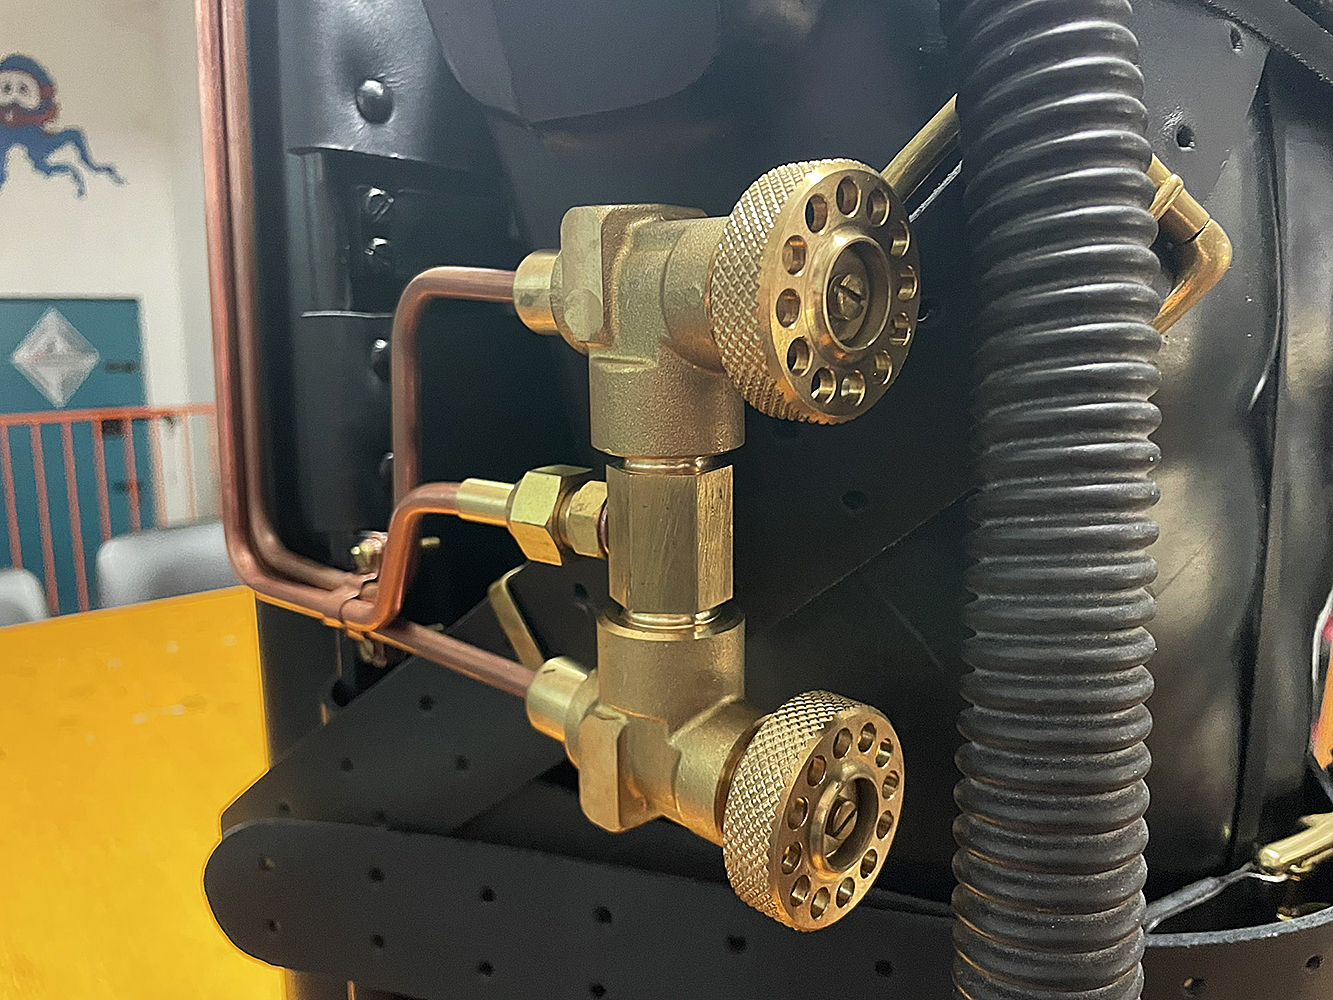
fig. 63 |
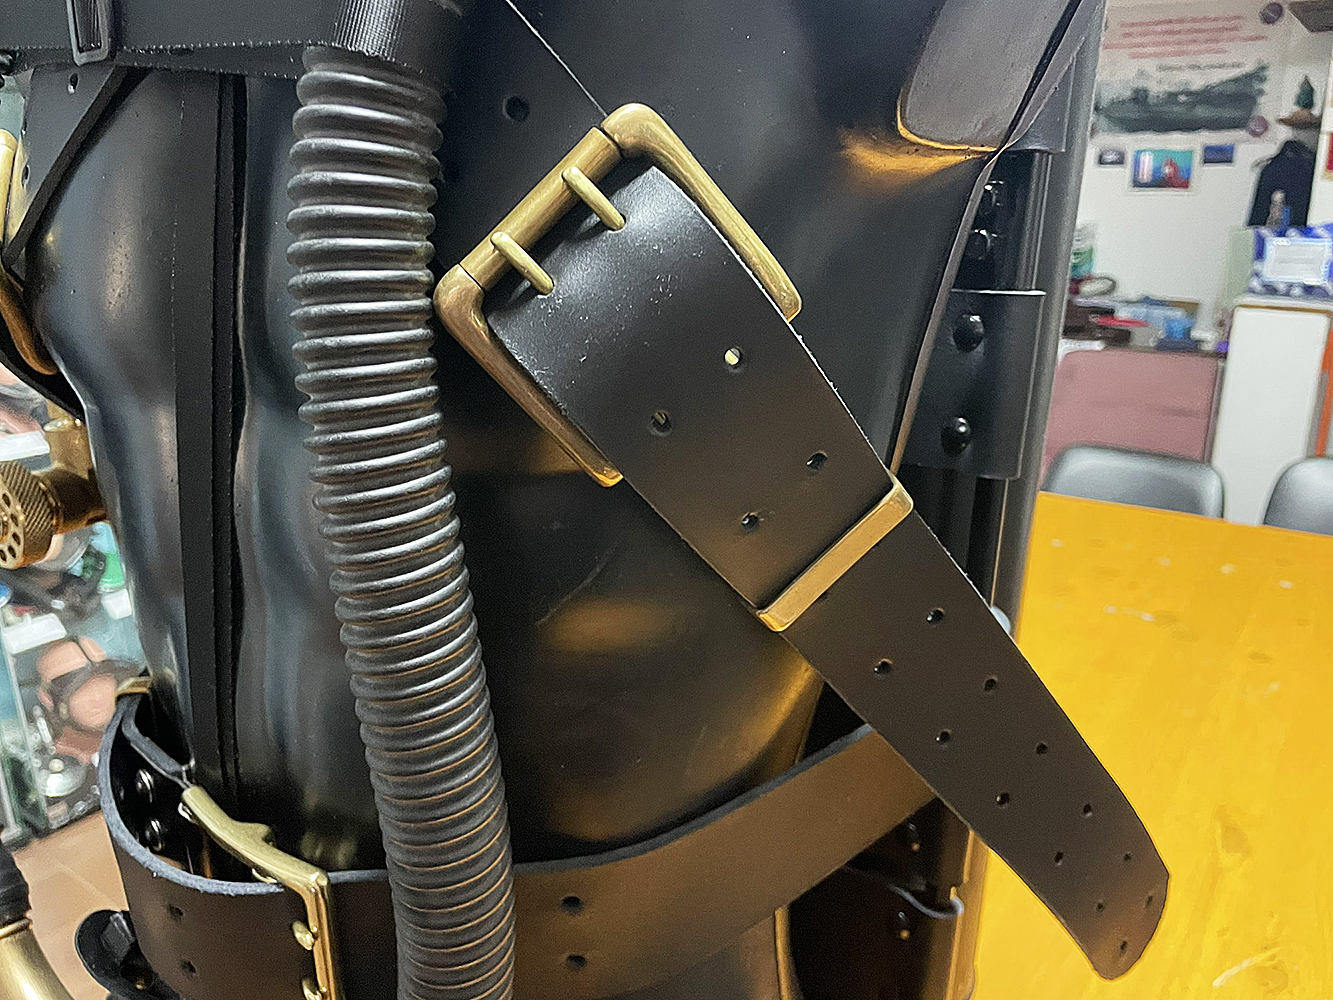
fig. 64 |
Il confronto della replica così costruita con le foto del prototipo originale esposto nel museo Dumas, mi induce a pensare che il risultato di questo lavoro è soddisfacente e comunque corrispondente alle mie aspettative iniziali. Ora spero che il mio solito “tarlo” mentale la pianti di tormentarmi su ciò che ritiene incompiuto e che la mia coscienza possa finalmente considerare definitivamente chiusa questa lunga, difficile ma anche stimolante avventura dedicata alla ricostruzione dei prototipi dell’autorespiratore Cousteau-Gagnan. D’ora in avanti le mie attenzioni e le mie energie di collezionista e restauratore potranno finalmente essere dedicate ad altri, spero altrettanto stimolanti, progetti di recupero e ricostruzione.
_______________